Vier Einstellungen verursachen 80 % der Druckprobleme
Eines der größten Missverständnisse beim 3D-Druck ist, dass bessere Drucke komplizierte Einstellungen erfordern.
Öffnen Sie einen beliebigen Slicer, finden Sie Hunderte Optionen: Beschleunigung, Jerk, Coasting, Pressure Advance, Nahtbemalung, Fuzzy Skin, adaptive Schichten und mehr.
Da kann man sich leicht überfordert fühlen.
Tatsächlich lassen sich die meisten typischen Druckfehler auf nur vier Einstellungen zurückführen:
- Temperatur
- Kühlung
- Retraktion
- Schichthöhe
Bevor Sie an fortgeschrittenen Funktionen drehen, lösen Sie mit diesen Grundlagen bereits den Großteil der Druckprobleme.
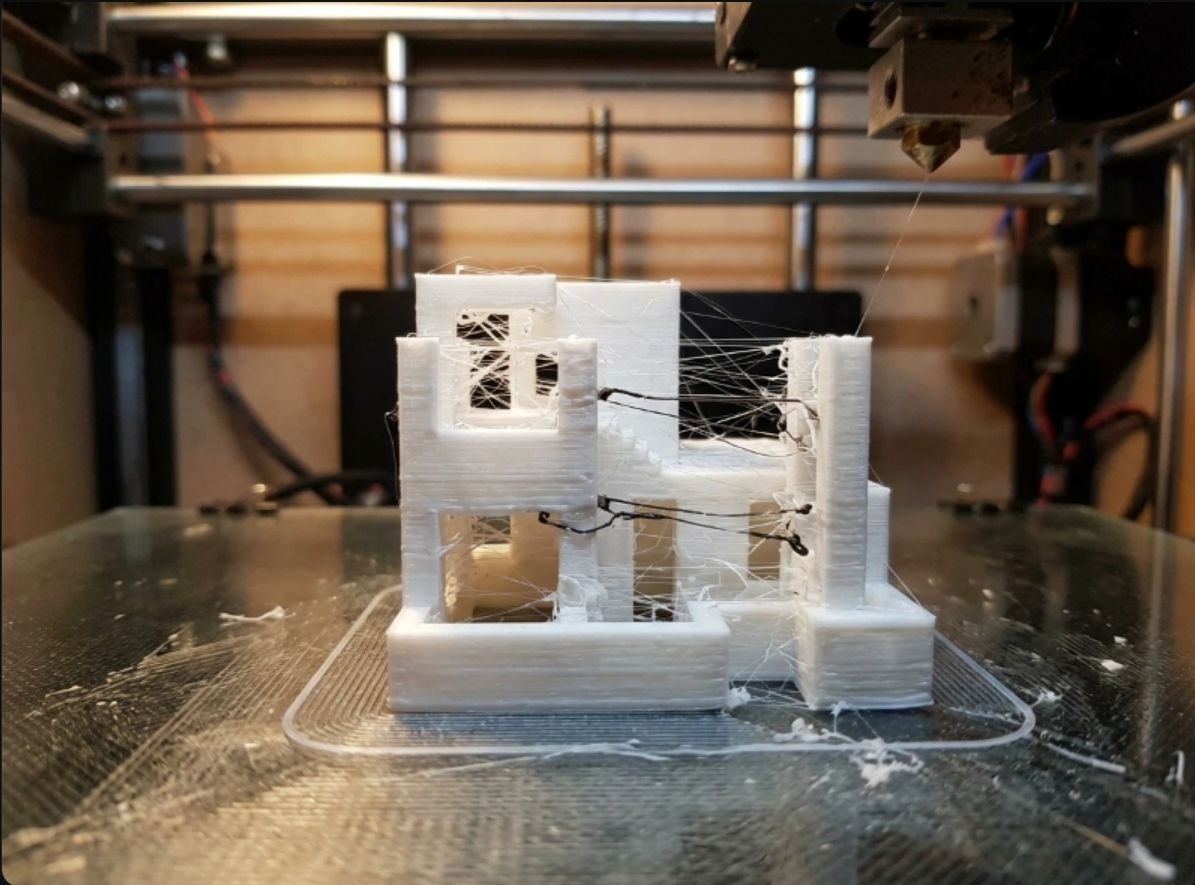
Szenario #1: Warum ist mein Druck voller Fäden?
Sie beenden einen Druck und bemerken dünne Kunststofffäden, die zwischen verschiedenen Teilen des Modells gespannt sind.
Es sieht aus, als hätte eine Spinne in Ihrem Drucker gelebt.
Das nennt man Stringing.
Viele Anfänger geben sofort dem Filament die Schuld.
In Wirklichkeit sind meist zwei Einstellungen dafür verantwortlich:
Retraktion
Die Retraktion zieht das Filament vor Leerfahrten zurück.
Zu wenig Retraktion:
- Überall Fäden
- Flaumige Oberflächen
- Übermäßige Kunststoffansammlungen
Zu viel Retraktion:
- Unterextrusion
- Fehlendes Material nach Leerfahrten
Temperatur
Eine heißere Düse lässt Filament leichter fließen.
Das ist nützlich für die Haftung zwischen den Schichten.
Ist die Temperatur jedoch zu hoch, tritt während der Leerfahrten weiterhin Filament aus.
Typische Ausgangswerte:
| Material | Typischer Bereich |
|---|---|
| PLA | 190–220°C |
| PETG | 230–250°C |
| ABS | 230–260°C |
Prüfen Sie die Temperatur, bevor Sie die Retraktion ändern.
![3D-Druck mit Fäden: Dünne Kunststoffstränge zwischen zwei gedruckten Türmen durch unzureichende Retraktion oder zu hohe Düsentemperatur]
Szenario ##2: Warum heben sich meine Ecken?
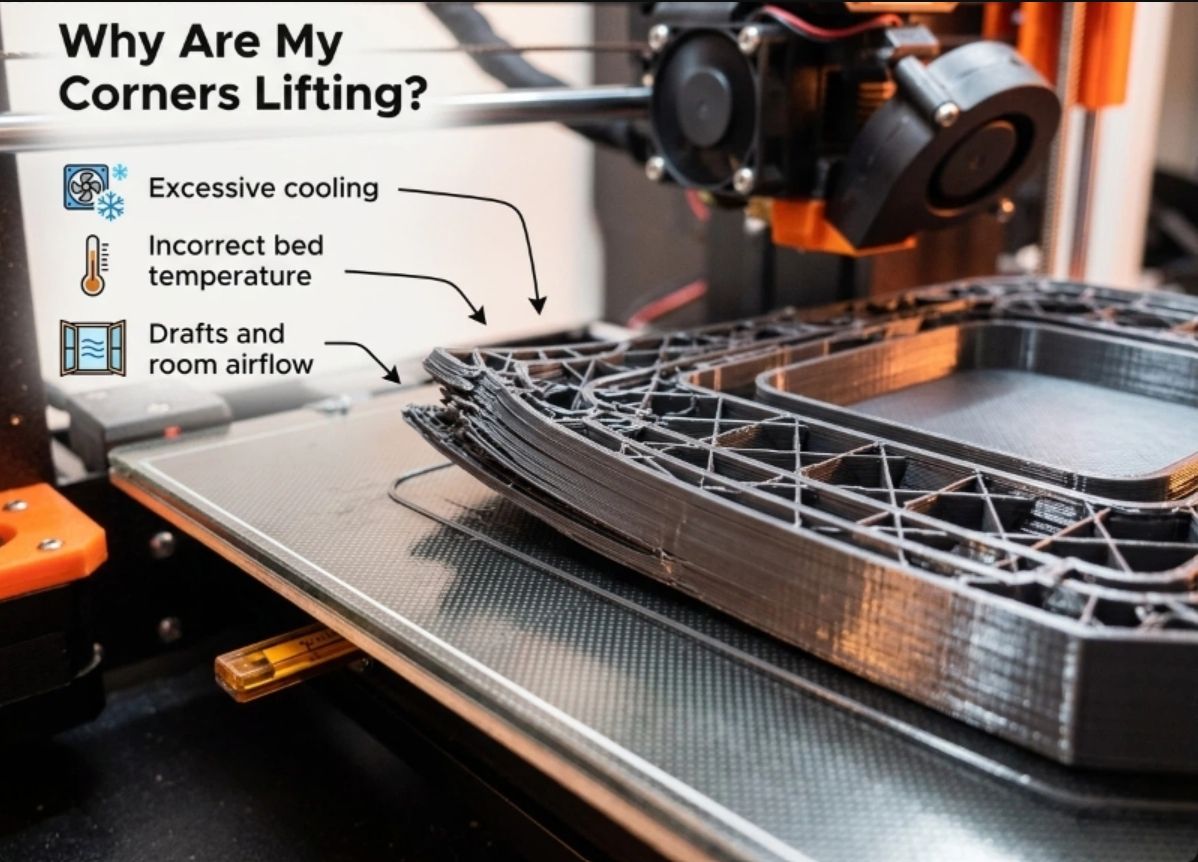
Die ersten Schichten sehen perfekt aus.
Drei Stunden später beginnt sich eine Ecke zu heben.
Bald löst sich der gesamte Druck vom Druckbett.
Das ist Warping.
Die häufigsten Ursachen sind:
- Zu starke Kühlung
- Falsche Betttemperatur
- Zugluft und Luftströmungen im Raum
Kühlung ist nicht immer besser
Viele Maker gehen davon aus, dass mehr Kühlung automatisch bessere Qualität bedeutet.
Bei PLA stimmt das.
Bei ABS ist es häufig falsch.
Bei technischen Materialien gilt:
- Zu starke Kühlung erhöht die inneren Spannungen
- Teile schrumpfen ungleichmäßig
- Ecken heben sich von der Bauplatte
Eine Einstellung, die bei PLA perfekt funktioniert, kann einen ABS-Druck ruinieren.
![3D-Druck mit Warping: Ecken heben sich nach mehreren Schichten von der Bauplatte durch zu starke Kühlung oder falsche Betttemperatur]
Szenario ##3: Warum trennen sich die Schichten?
Sie nehmen einen fertigen Druck in die Hand und bemerken etwas Beunruhigendes.
Die Schichten lassen sich von Hand voneinander lösen.
Das ist ein klassisches Problem mit der Layer-Haftung.
Die häufigsten Ursachen:
Düsentemperatur zu niedrig
Das Filament muss heiß genug sein, um an der vorherigen Schicht zu haften.
Bei zu niedriger Temperatur:
- Schichten verschmelzen nicht richtig
- Teile werden spröde
- Die Festigkeit sinkt deutlich
Zu starke Kühlung
Kühlung verfestigt Kunststoff schnell.
Zu aggressive Kühlung kann jedoch eine ausreichende Verbindung verhindern.
Das Ziel ist nicht maximale Kühlung.
Das Ziel ist eine ausgewogene Kühlung.
Szenario ##4: Warum sieht mein Druck rau aus?
Viele Anwender nehmen an, ihr Drucker könne keine glatten Oberflächen erzeugen.
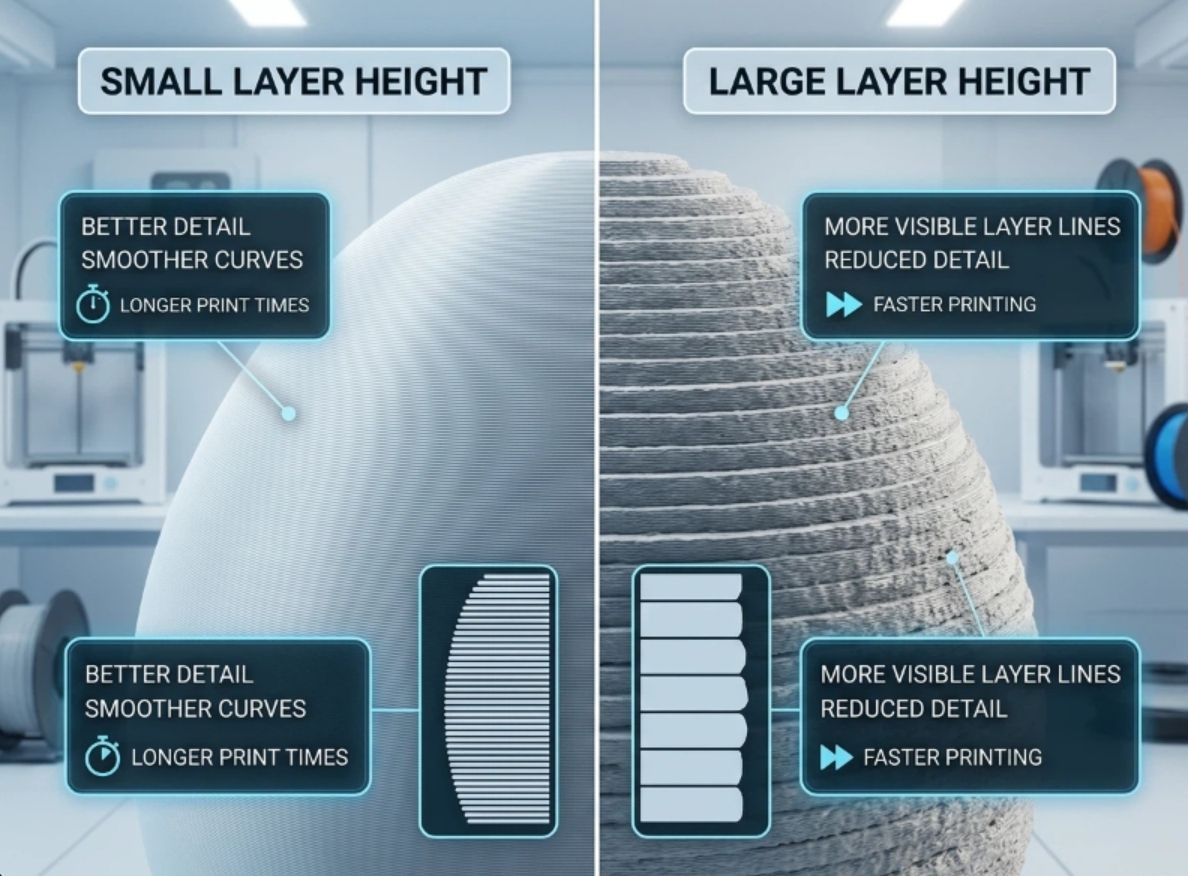
Oft liegt das eigentliche Problem an der Schichthöhe.
![3D-Druckteil mit sich trennenden Schichten, die sich von Hand ablösen lassen – schlechte Layer-Haftung durch niedrige Düsentemperatur oder zu starke Kühlung]
Schichthöhe verstehen
Stellen Sie sich die Schichthöhe als Auflösung vor.
Kleinere Schichten:
- Mehr Details
- Glattere Kurven
- Längere Druckzeiten
Größere Schichten: - Schnellerer Druck
- Deutlich sichtbare Layerlinien
- Weniger Details
Spickzettel: Einstellungen und Probleme
Eine der schnellsten Methoden zur Fehlersuche ist, vom Fehler rückwärts zu arbeiten.
| Problem | Zuerst prüfen |
|---|---|
| Stringing | Retraktion, Temperatur |
| Warping | Kühlung, Betttemperatur |
| Schichttrennung | Düsentemperatur |
| Raue Oberfläche | Schichthöhe |
| Blobs und Zits | Temperatur |
| Schwache Teile | Temperatur, Kühlung |
Ändern Sie nicht zehn Einstellungen gleichzeitig. Ermitteln Sie den Fehler und konzentrieren Sie sich auf die wahrscheinlichste Ursache.
Der größte Fehler von Makern
Viele Anfänger ändern gleichzeitig fünf oder sechs Einstellungen.
Das Ergebnis?
Niemand weiß, was das Problem tatsächlich behoben hat.
Professionelle Anwender arbeiten nur selten so.
Sie ändern:
- Einen Parameter
- Einen Testdruck
- Einen Vergleich
So wird die Fehlersuche schneller und deutlich zuverlässiger.