Das 2-Dollar-Problem, das einen 20-Stunden-Druck ruinierte
Sie starten am Freitagabend den Druck eines großen Cosplay-Helms.
<br>Alles sieht perfekt aus. Die ersten Schichten werden sauber aufgetragen. Am Samstagnachmittag ist der Druck fast fertig.
Dann passiert das Unglück.
<br>Der Drucker beginnt, zu wenig Material zu extrudieren. Die Schichten werden dünn und ungleichmäßig. In den Wänden entstehen Lücken. Nach fast 20 Druckstunden ist das gesamte Teil unbrauchbar.
<br>Die meisten Maker geben sofort dem Filament, dem Modell oder den Slicer-Einstellungen die Schuld.
<br>Doch oft ist der eigentliche Verursacher viel einfacher:
Eine verschlissene Düse.
<br>Viele Probleme bei der Druckqualität werden überhaupt nicht durch Einstellungen verursacht, sondern durch Hardware, die nicht gewartet wurde. Wie ein Auto Ölwechsel benötigt, braucht auch ein 3D-Drucker regelmäßige Pflege, um zuverlässig zu arbeiten.
<br>Die gute Nachricht: Die meisten Wartungsaufgaben dauern nur wenige Minuten und können stundenlange Fehldrucke verhindern.
Szenario ##1: „Mein Drucker extrudiert plötzlich zu wenig“
Eines Tages sehen Ihre Drucke perfekt aus.
Am nächsten Tag:
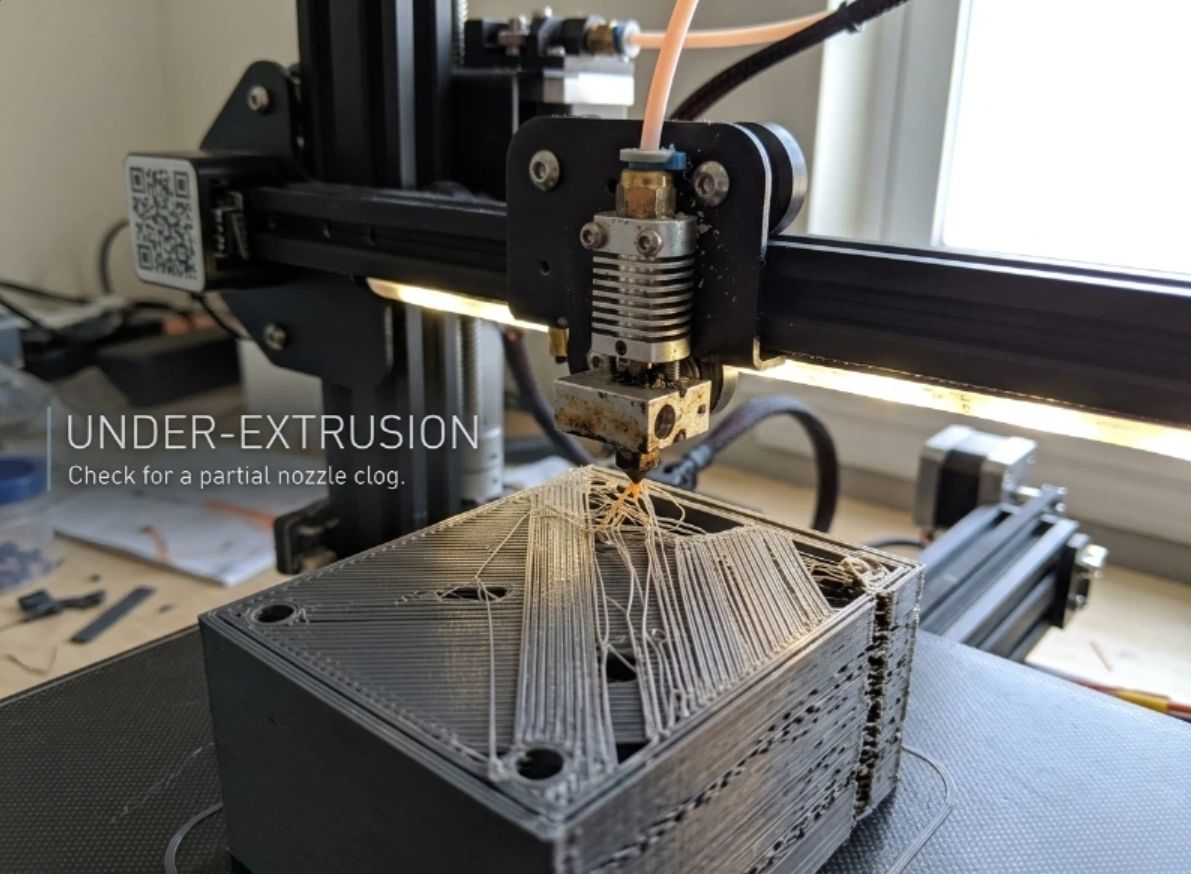
- Die Schichten wirken dünn.
- Die Wände haben Lücken.
- Die oberen Flächen sind nicht vollständig geschlossen.
- Die Extrusion wird ungleichmäßig.
Viele erhöhen sofort die Düsentemperatur oder die Flussrate.
Tatsächlich ist das Problem oft eine teilweise verstopfte Düse.
![Teilweise verstopfte 3D-Druckerdüse mit ungleichmäßiger Extrusion, dünnen Schichten, Lücken in den Wänden und unregelmäßigem Filamentfluss]
So entstehen verstopfte Düsen
Jedes Filament hinterlässt kleine Rückstände im Hotend.
Mit der Zeit sammeln sich diese Rückstände an.
Häufige Ursachen sind:
- Häufige Materialwechsel
- Das Drucken mit staubigem Filament
- Verbranntes Filament in der Düse
- Minderwertige Materialien mit Verunreinigungen
Die Verstopfung entwickelt sich meist langsam. Deshalb bemerken viele Nutzer sie erst, wenn die Druckqualität plötzlich nachlässt.
So verhindern Sie das
Eine einfache Reinigungsroutine hilft langfristig.
Alle paar Wochen:
- Prüfen Sie die Düsenspitze.
- Entfernen Sie Filamentrückstände.
- Führen Sie einen Cold Pull durch, wenn die Extrusion ungleichmäßig wird.
Viele Maker warten, bis eine vollständige Blockade auftritt. Dann ist meist bereits ein Druck fehlgeschlagen.
Szenario ##2: Carbonfaser-PLA verschlechtert meine Druckqualität
Sie wechseln zu Carbonfaser-PLA, weil es großartig aussieht.
Die ersten Drucke gelingen hervorragend.
Einige Spulen später lässt sich selbst Standard-PLA nur noch schlecht drucken.
- Die Abmessungen stimmen nicht.
- Ecken werden rund.
- Kleine Details verschwinden.
Was ist passiert?
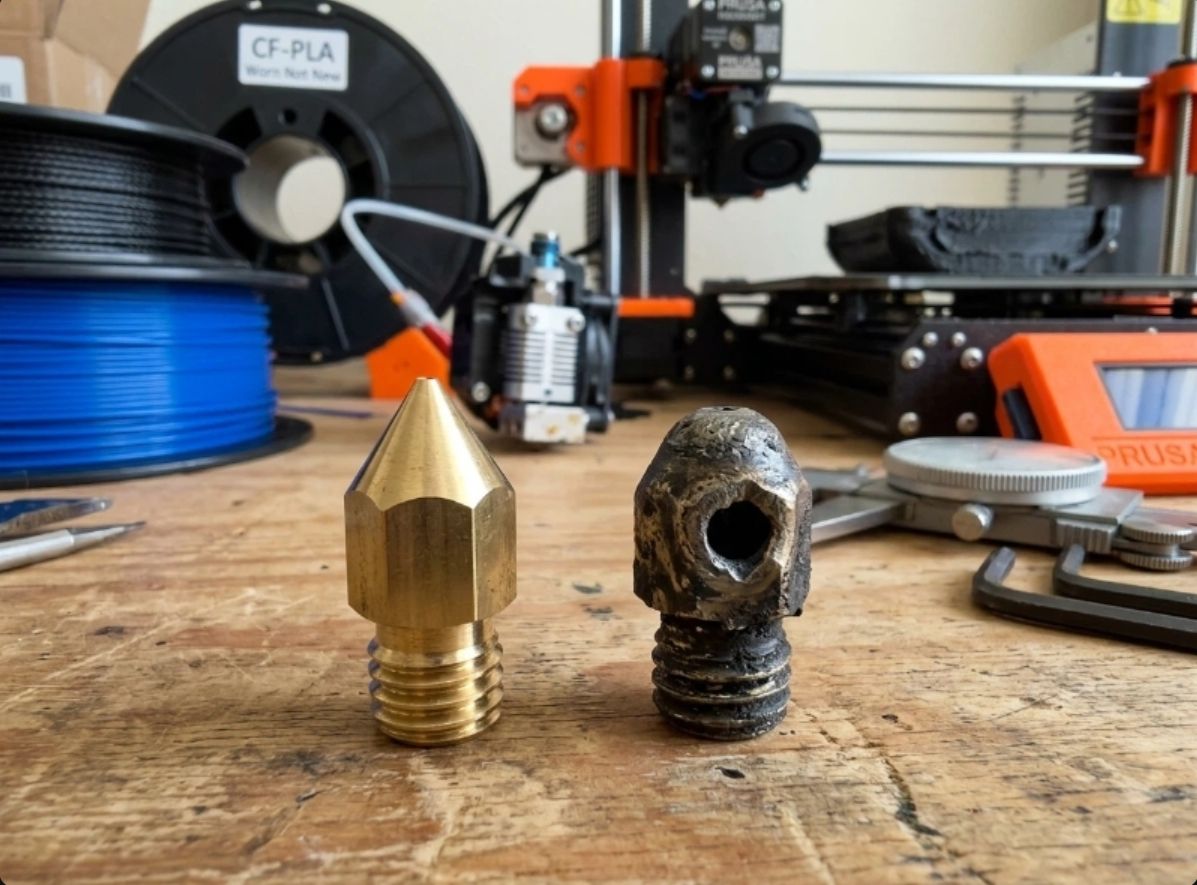
Ihre Düse ist verschlissen.
![Vergleich einer verschlissenen Messingdüse mit einer neuen Düse: Carbonfaser-PLA und abrasive Filamente vergrößern die Düsenöffnung, machen Details weicher und verringern die Druckgenauigkeit]
Die versteckten Kosten abrasiver Filamente
Materialien mit:
- Kohlefasern
- Glasfasern
- Metallpartikeln
- Im Dunkeln leuchtenden Zusätzen
wirken in der Düse wie Schleifpapier.
Messingdüsen verschleißen unter diesen Bedingungen überraschend schnell.
Wenn sich die Düsenöffnung allmählich vergrößert:
- Werden die Linienbreiten ungleichmäßig.
- Werden Details weicher.
- Ändern sich die Flussraten unvorhersehbar.
Wann sollten Sie eine Düse ersetzen?
Viele Maker verwenden dieselbe Düse jahrelang.
Tatsächlich sind Düsen Verschleißteile.
Wenn Sie regelmäßig abrasive Materialien drucken, kommen infrage:
- Düsen aus gehärtetem Stahl
- Düsen aus Wolframkarbid
- Düsen mit Rubinspitze
Eine Ersatzdüse kostet oft weniger als ein Fehldruck.
Szenario #3: Zufällige Layer Shifts ruinieren ständig meine Drucke
Stellen Sie sich vor, Sie drucken zwölf Stunden lang ein Requisitenschwert.
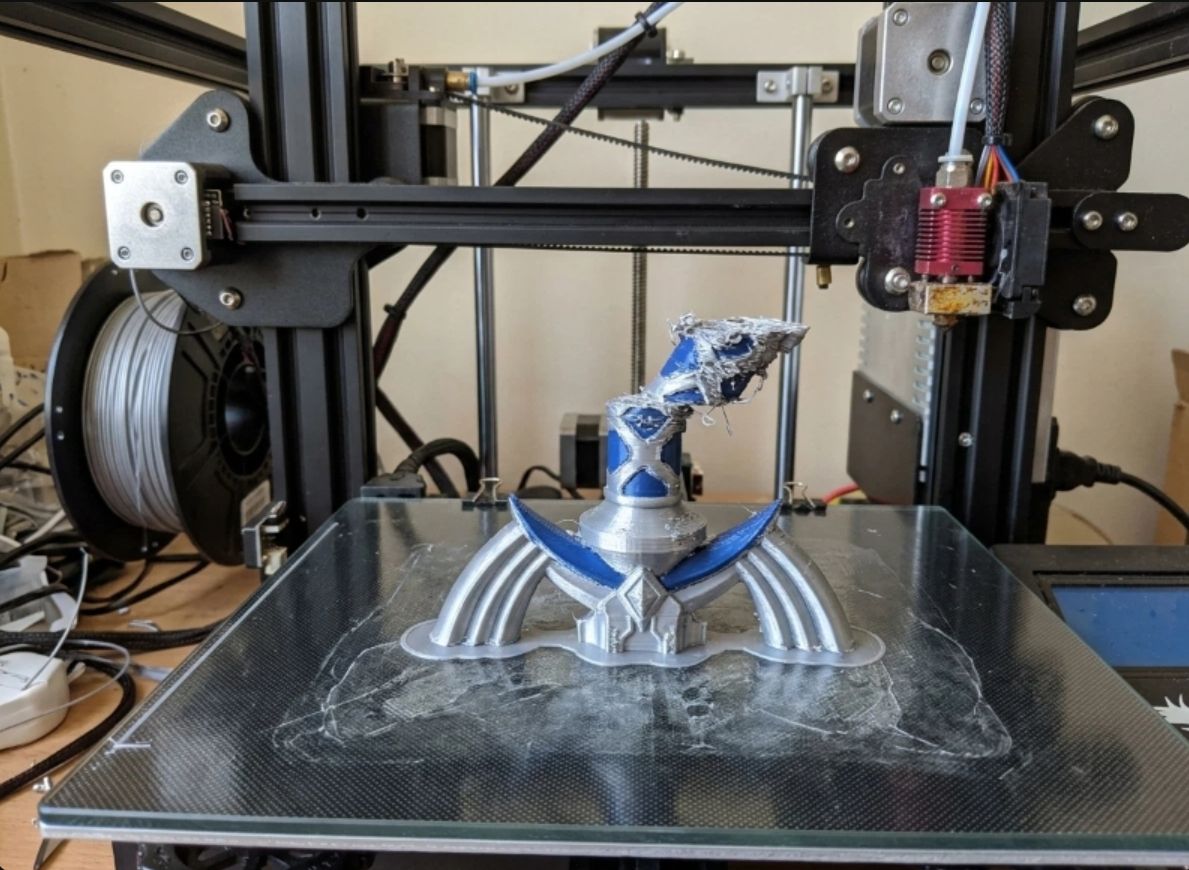
Alles sieht perfekt aus, bis sich die Schichten nach der Hälfte des Drucks plötzlich um mehrere Millimeter verschieben.
Das Ergebnis ist unbrauchbar.
Viele Nutzer vermuten ein Softwareproblem.
Meistens ist es das nicht.
![Lockerer Riemen verursacht einen Layer Shift bei einem 3D-gedruckten Requisitenschwert, dessen obere Schichten sich plötzlich um mehrere Millimeter verschoben haben]
Prüfen Sie zuerst die Riemen
Lockere Riemen gehören zu den häufigsten Ursachen für Layer Shifts.
Mit der Zeit dehnen sich Riemen ganz natürlich.
Anzeichen sind:
- Verschobene Schichten
- Abgerundete Ecken
- Geringere Maßhaltigkeit
- Sichtbare Ringing-Artefakte
Ein korrekt gespannter Riemen sollte fest, aber nicht übermäßig straff sein.
Stellen Sie sich ihn wie eine Gitarrensaite vor: Spannung ist nötig, aber keine übermäßige Kraft.
Ignorieren Sie die Bewegungskomponenten nicht
Moderne Drucker bewegen sich während eines einzigen Drucks tausende Male.
Irgendwann verschleißen die Komponenten.
Prüfen Sie regelmäßig:
- Zustand der Riemen
- Riemenscheiben
- Lager
- Linearführungen
- Gewindespindeln
Viele Zuverlässigkeitsprobleme beginnen als kleine mechanische Fehler, die allmählich zu größeren Ausfällen werden.
Szenario #4: Der Extruder zermahlt das Filament
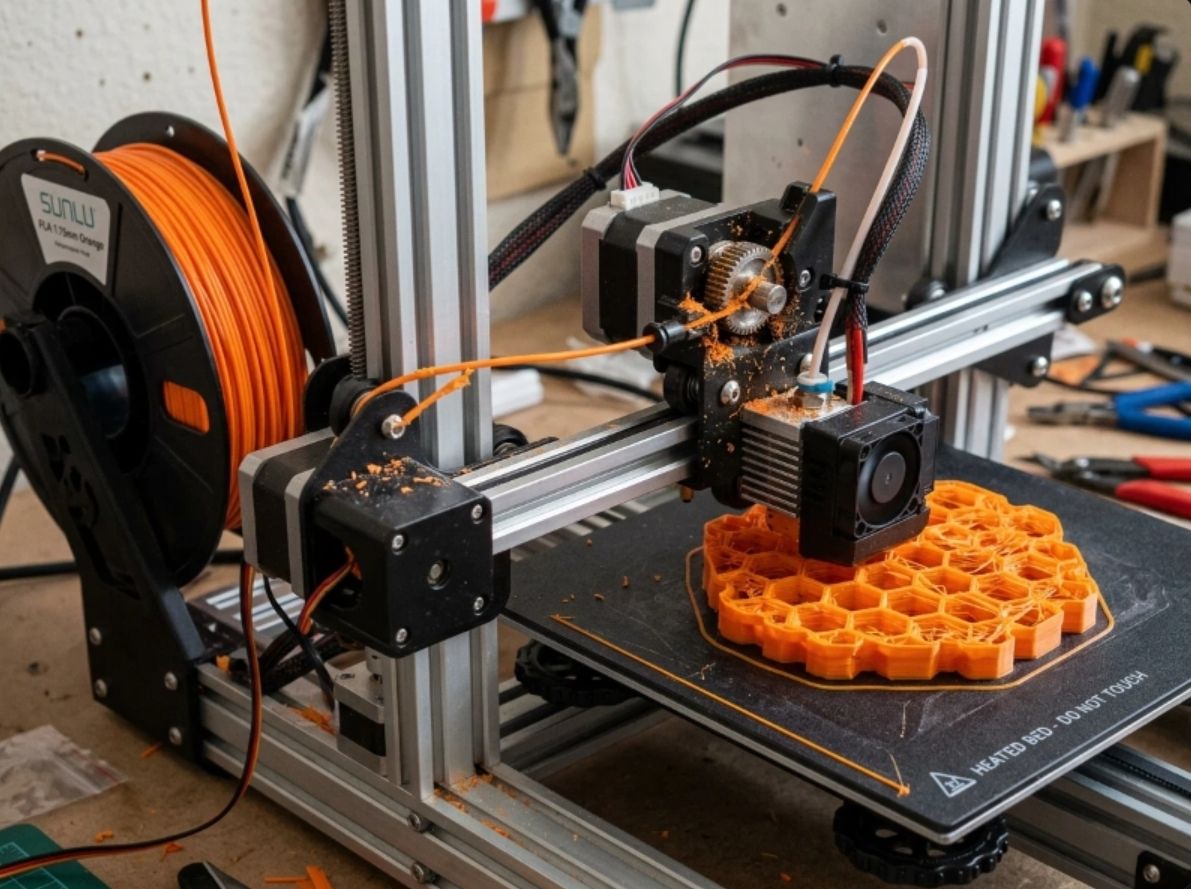
Sie hören ein Klickgeräusch.
Der Drucker bewegt sich weiter, doch das Filament wird nicht mehr richtig eingezogen.
Kurz darauf tritt eine Unterextrusion auf.
Das ist meist ein Extruderproblem.
![Extruder-Antriebszahnrad mit angesammeltem Filamentstaub und verschlissenen Zähnen, die Klickgeräusche verursachen und das Filament zermahlen, statt es gleichmäßig zu fördern]
Warum Extruderzahnräder verschleißen
Der Extruder drückt das Filament durch das Hotend.
Nach hunderten Druckstunden:
- Sammelt sich Staub an
- Lagern sich Filamentpartikel ab
- Verschleißen die Zahnflanken
Der Extruder verliert zunehmend seinen Halt.
Statt das Filament gleichmäßig zu fördern, beginnt er, es zu zermahlen.
Eine Reparatur in fünf Minuten
Prüfen Sie regelmäßig:
- Antriebszahnräder
- Spannung der Andruckrolle
- Filamentweg
Oft reicht es, angesammelten Filamentstaub zu entfernen, um die gleichmäßige Förderung wiederherzustellen.
Das ist eine der einfachsten Wartungsaufgaben und wird dennoch besonders häufig ignoriert.
Szenario #5: Mein Drucker lief monatelang problemlos, dann wurde alles schlechter
Oft liegt das an der Schmierung.
Viele Nutzer schmieren ihren Drucker nie.
Eine Zeit lang ist das unproblematisch.
Dann werden die Bewegungen allmählich schwergängiger.
Die Druckqualität nimmt langsam ab.
Die Geräuschentwicklung steigt.
Kleine Maßabweichungen treten auf.
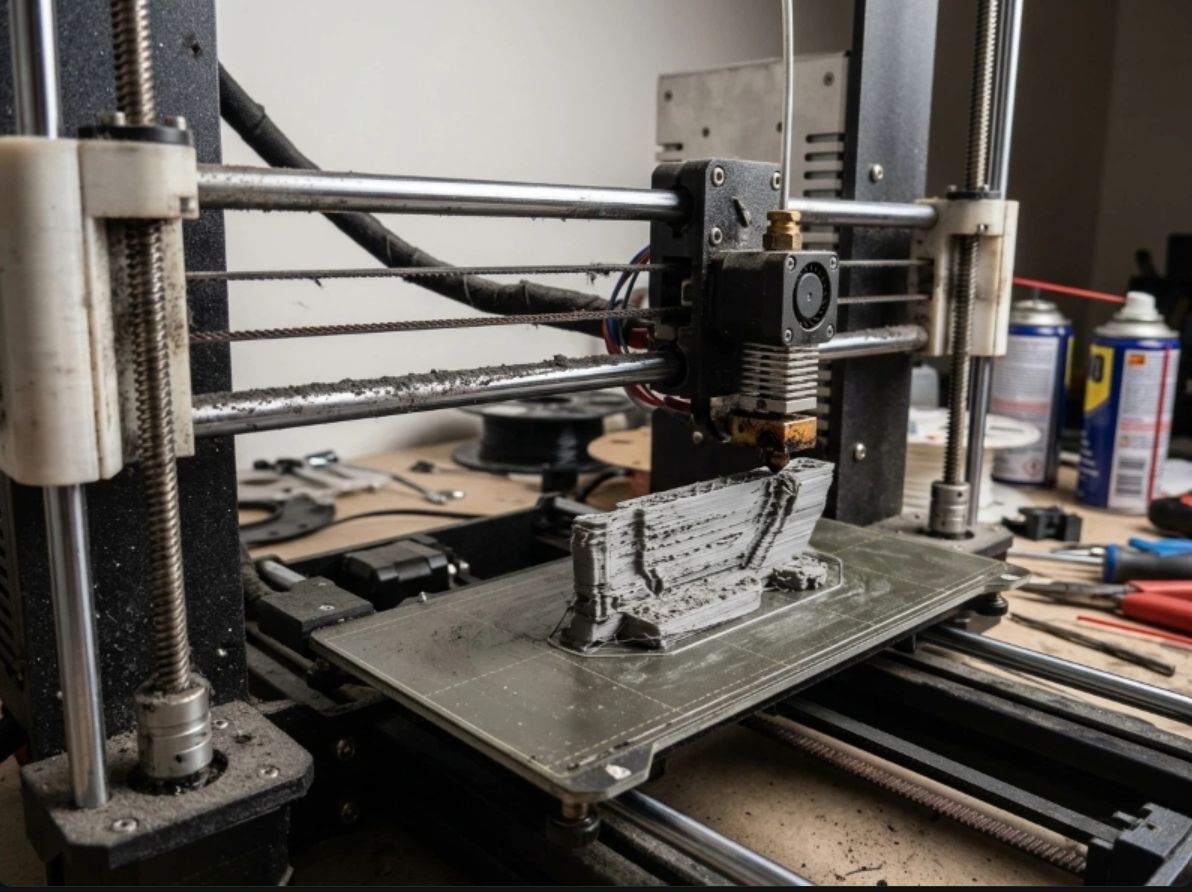
Wo Schmierung wichtig ist
Je nach Druckerkonstruktion benötigen:
- Linearstäbe
- Linearführungen
- Gewindespindeln
- Lager
alle regelmäßig Schmiermittel.
Eine korrekte Schmierung:
- Verringert den Verschleiß
- Verbessert die Bewegungskonstanz
- Verlängert die Lebensdauer der Hardware
- Hilft, die Maßhaltigkeit zu bewahren
Verwenden Sie stets vom Druckerhersteller empfohlene Schmiermittel.
Mehr Schmiermittel ist nicht immer besser.
Die tatsächlichen Kosten ausgelassener Wartung
Viele Maker betrachten Wartung als Zeitverschwendung.
Doch bedenken Sie die Alternative:
- Fehlgeschlagene Drucke über Nacht
- Verschwendetes Material
- Verlorene Zeit
- Schlechte Druckqualität
- Endlose Fehlersuche
Eine fünfminütige Wartungsprüfung kann einen zwanzigstündigen Fehldruck problemlos verhindern.
Das ist eine der besten Renditen für den Zeitaufwand im gesamten 3D-Druck.