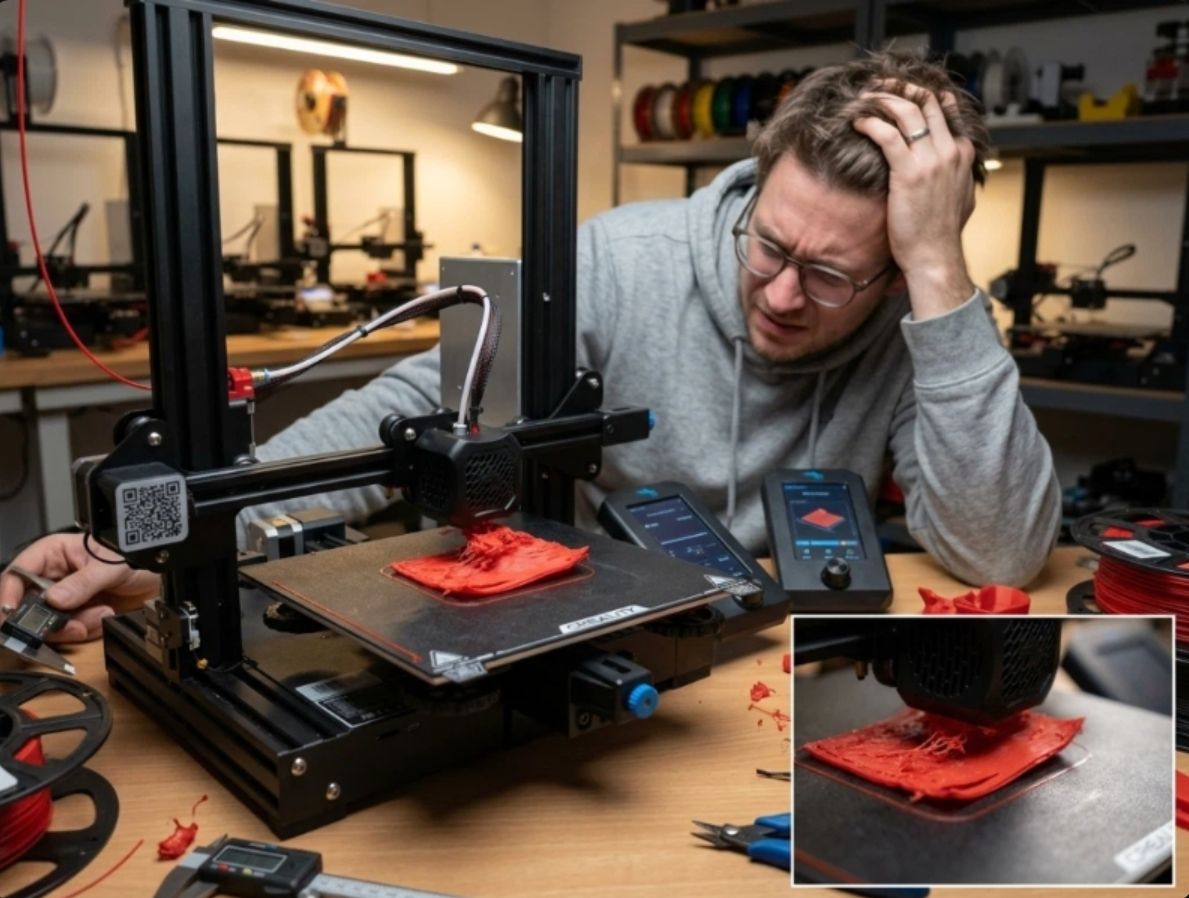
Sie haben online ein tolles Modell gefunden, es in Ihren Slicer geladen, ein empfohlenes Profil ausgewählt und den Druck gestartet. Alles sah gut aus – bis sich die erste Schicht von der Druckplatte abzulösen begann.
<br>Für viele FDM-Anwender ist diese Erfahrung frustrierend vertraut. Wenn ein Druck fehlschlägt, geben Anfänger oft dem Modell, dem Slicer oder dem Drucker selbst die Schuld. Tatsächlich lassen sich die meisten Druckfehler auf einige einfache Setup-Fehler zurückführen, die bereits vor dem Druck passieren.
<br>Die gute Nachricht: Sobald Sie wissen, worauf Sie achten müssen, lassen sich diese Probleme leicht vermeiden.
Warum die erste Schicht wichtiger ist als alles andere
Betrachten Sie die erste Schicht als das Fundament eines Gebäudes. Ist das Fundament instabil, übernimmt jede darüberliegende Schicht diese Schwäche.
Ein schlecht vorbereiteter Drucker kann zu Folgendem führen:
- Haftungsproblemen der ersten Schicht
- Warping und angehobenen Ecken
- Ungleichmäßiger Extrusion
- Späterem Layer Shift im Druck
- Vollständig fehlgeschlagenen Drucken
Bevor Sie erweiterte Slicer-Einstellungen anpassen, sollten Sie sicherstellen, dass die Grundlagen stimmen.
![Analogie zum Fundament der ersten Schicht: Eine schlechte erste Schicht führt genauso zu einem Druckfehler wie ein schwaches Gebäudefundament zum Einsturz]
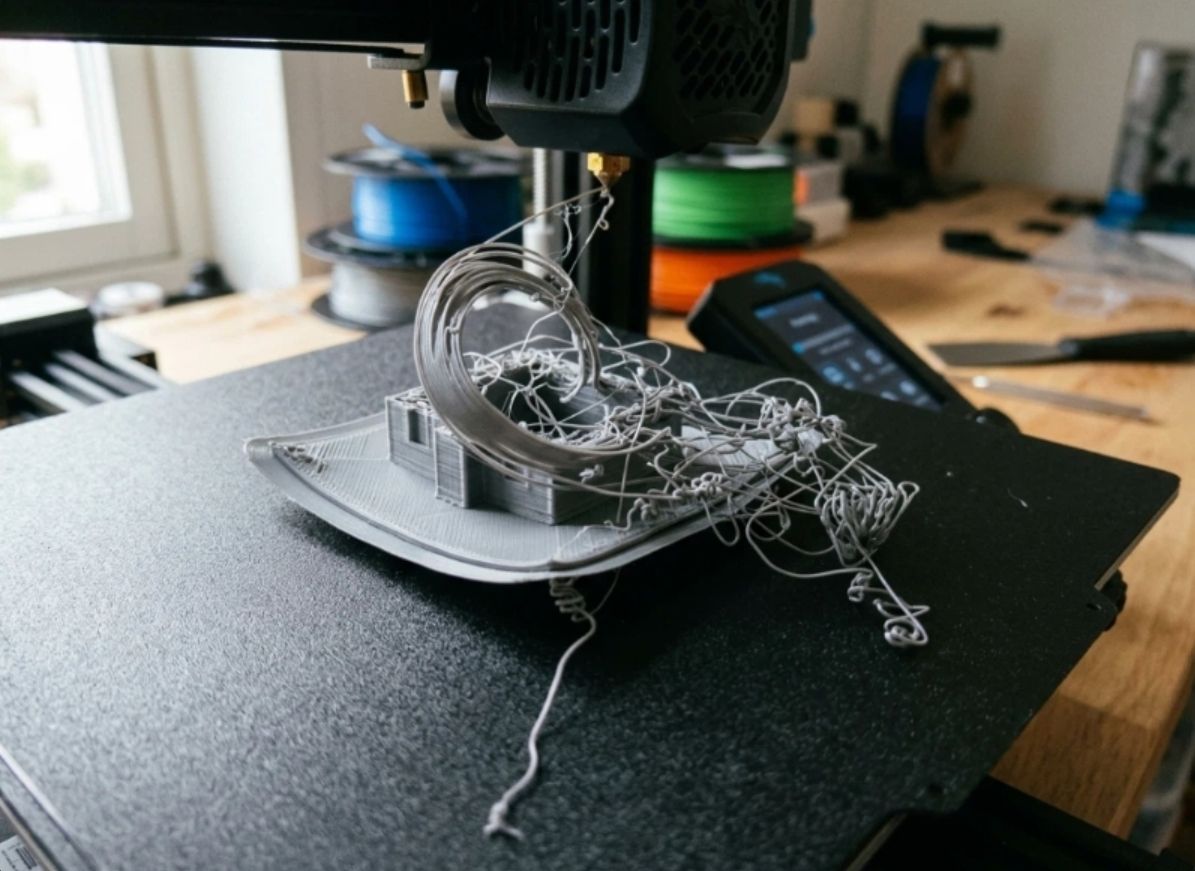
Szenario ##1: Die Düse ist zu nah oder zu weit entfernt
Eine der häufigsten Ursachen für fehlgeschlagene Drucke ist eine falsch eingestellte Düsenhöhe.
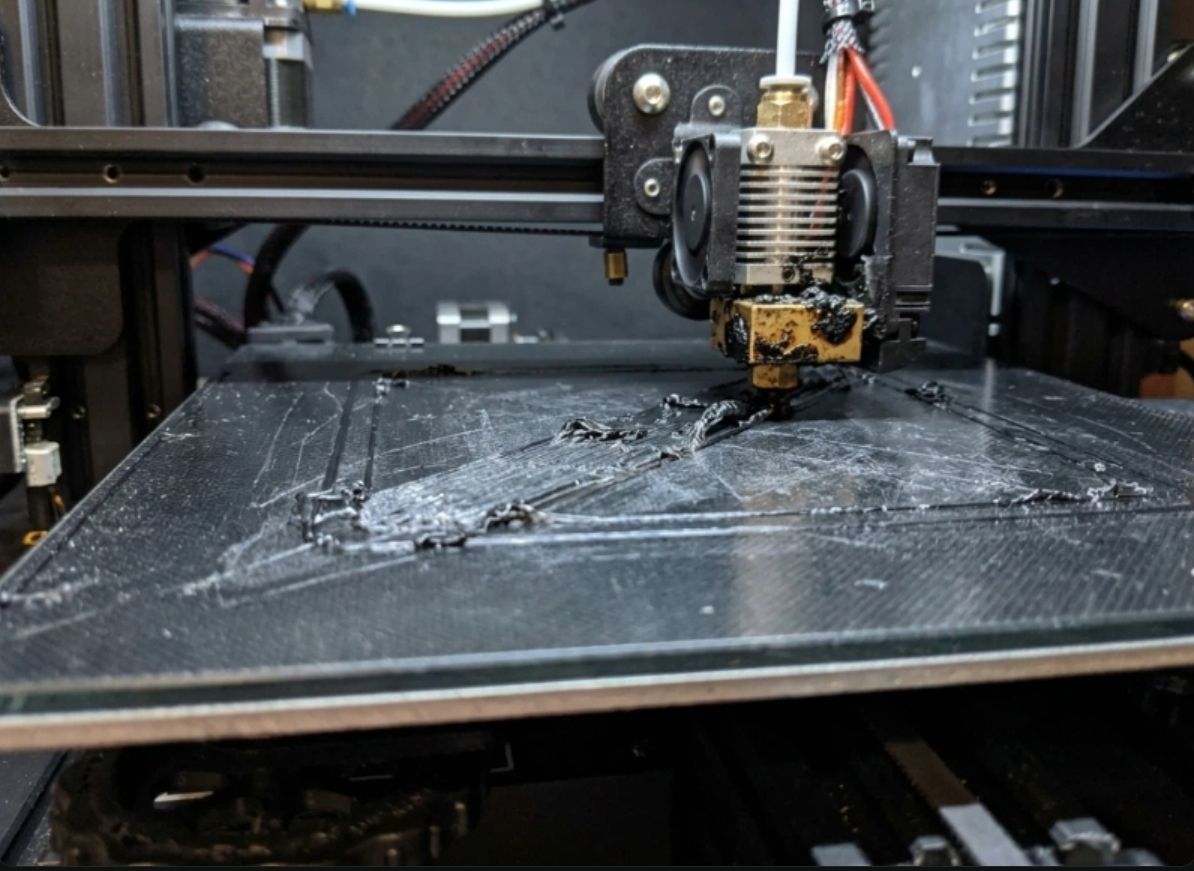
<br>Ist die Düse zu nah an der Druckplatte, wird das Filament zu stark komprimiert. Statt glatte Linien zu bilden, wird es seitlich zerdrückt, wodurch raue Oberflächen und eine uneinheitliche Extrusion entstehen.
<br>Typische Symptome sind:
- Die Düse schleift über den Druck
- Raue erste Schichten
- Klickgeräusche am Extruder
- Materialablagerungen an der Düse
Ist die Düse dagegen zu hoch, verbindet sich das Filament nicht richtig mit der Druckplatte.
<br>Sie sehen häufig:
- Lücken zwischen den Extrusionslinien
- Filament, das sich um die Düse kräuselt
- Ecken, die sich nach einigen Schichten anheben
Eine korrekt eingestellte erste Schicht sollte leicht abgeflacht wirken, aber weiterhin klar erkennbare Extrusionslinien aufweisen.
Szenario ##2: Ihr Druckbett sieht sauber aus – ist es aber nicht
Viele Maker verbringen Stunden mit der Abstimmung der Temperaturen und übersehen dabei ein einfaches Problem: eine verschmutzte Druckplatte.
<br>Selbst unsichtbare Fingerabdrücke können die Haftung deutlich verringern.
<br>Jedes Mal, wenn Sie einen Druck entfernen, hinterlassen Ihre Finger Öle. Staub aus dem Raum sammelt sich allmählich an. Mit der Zeit bilden sich Klebstoffrückstände.
<br>Das Ergebnis?
<br>Die erste Schicht haftet in einigen Bereichen perfekt, während sie sich an anderen ablöst.
<br>Wenn Sie zufällige Haftungsprobleme erleben, sollte die Reinigung der Platte zu den ersten Schritten bei der Fehlersuche gehören.
<br>Für die meisten Druckoberflächen gilt:
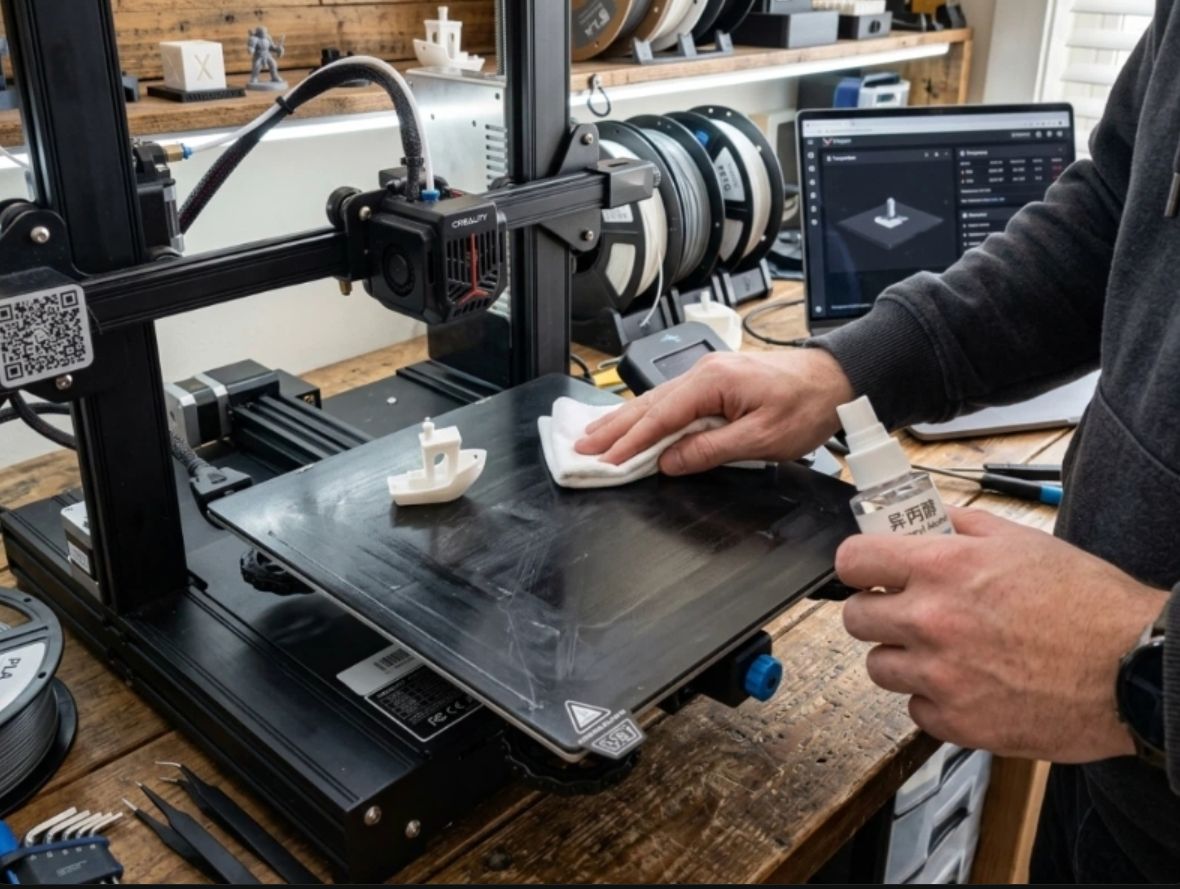
- Verwenden Sie zwischen den Drucken Isopropylalkohol
- Waschen Sie die Platte regelmäßig mit warmem Wasser und Spülmittel
- Vermeiden Sie unnötiges Berühren des Druckbereichs
Viele Anwender sind überrascht, wie stark sich die Druckqualität nach einer gründlichen Reinigung verbessert.
![Druckplatte eines 3D-Druckers mit Isopropylalkohol und fusselfreiem Tuch reinigen, um unsichtbare Fingerabdrücke zu entfernen und die Haftung der ersten Schicht zu verbessern]
Szenario ##3: Das Filament ist das eigentliche Problem
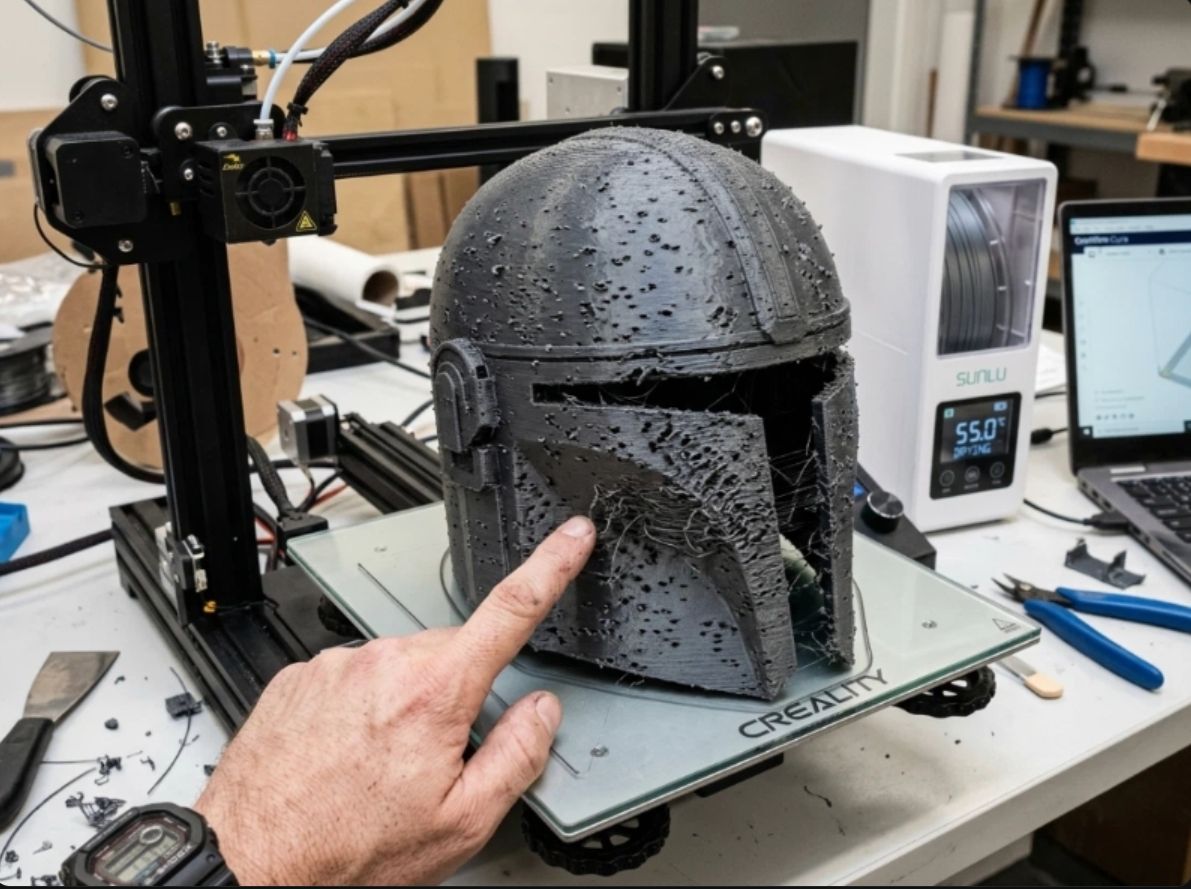
Stellen Sie sich vor, Sie drucken einen großen Cosplay-Helm.
Sie haben Ihren Drucker kalibriert. Die Temperaturen stimmen. Ihr Druckbett ist nivelliert.
Trotzdem ist der Druck von Stringing und rauen Oberflächen bedeckt.
Die Ursache könnte Feuchtigkeit sein.
Materialien wie PETG, ABS, TPU und Nylon nehmen überraschend schnell Feuchtigkeit aus der Luft auf. Wenn feuchtes Filament durch eine heiße Düse läuft, wird eingeschlossenes Wasser zu Dampf und verursacht Blasen sowie eine uneinheitliche Extrusion.
Häufige Anzeichen sind:
- Starkes Stringing
- Raue Oberflächenstruktur
- Knallende oder knisternde Geräusche
- Schwache Schichthaftung
Viele Anwender versuchen, diese Probleme über die Retraktionseinstellungen zu beheben, obwohl die eigentliche Lösung schlicht darin besteht, das Filament zu trocknen.
<br>Ein Filamenttrockner gehört oft zu den wirksamsten Upgrades, die ein Maker kaufen kann.
![Symptome von feuchtem Filament beim 3D-Druck: platzende Blasen und aus der heißen Düse entweichender Dampf verursachen starkes Stringing und eine raue Oberflächenstruktur]
Szenario ##4: Die erste Schicht wird überstürzt
Moderne Drucker sind schnell, und viele Anwender versuchen sofort, die Geschwindigkeit zu maximieren.
Leider ist die erste Schicht nicht der richtige Bereich, um Zeit zu sparen.
Eine zu schnell gedruckte erste Schicht führt häufig zu:
- Schlechter Haftung
- Uneinheitlicher Extrusion
- Ange hobenen Ecken
- Vollständig vom Bett gelösten Modellen
Eine langsamere erste Schicht gibt dem Filament mehr Zeit, sich mit der Druckoberfläche zu verbinden.
Selbst bei Hochgeschwindigkeitsdruckern verbessert eine reduzierte Geschwindigkeit der ersten Schicht die Zuverlässigkeit oft deutlich.
Betrachten Sie es als zwei zusätzliche Minuten, mit denen Sie vermeiden, zwei Stunden zu verlieren.
![Vergleich der Geschwindigkeit der ersten Schicht: Eine schnelle erste Schicht verursacht schlechte Haftung und angehobene Ecken, während eine langsame erste Schicht eine gute Verbindung mit der Druckplatte ermöglicht]
Eine einfache Checkliste vor dem Druck
Fragen Sie sich vor jedem Druck:
<br>✓ Ist das Bett nivelliert?
<br>✓ Stimmt die Düsenhöhe?
<br>✓ Ist die Druckplatte sauber?
<br>✓ Ist das Filament trocken?
<br>✓ Ist die Geschwindigkeit der ersten Schicht angemessen?
<br>Diese gesamte Checkliste dauert weniger als fünf Minuten, verhindert aber viele der häufigsten Druckfehler.