Cuatro ajustes que causan el 80 % de los problemas de impresión
Uno de los mayores conceptos erróneos sobre la impresión 3D es que para obtener mejores resultados hacen falta ajustes complicados.
Abre cualquier laminador y encontrarás cientos de opciones: aceleración, jerk, coast, avance de presión, pintado de costuras, piel difusa, capas adaptativas y muchas más.
Es fácil sentirse abrumado.
La realidad es que la mayoría de los defectos habituales de impresión se pueden atribuir a solo cuatro ajustes:
- Temperatura
- Refrigeración
- Retracción
- Altura de capa
Antes de modificar funciones avanzadas, dominar estos fundamentos resolverá la mayoría de los problemas de impresión.
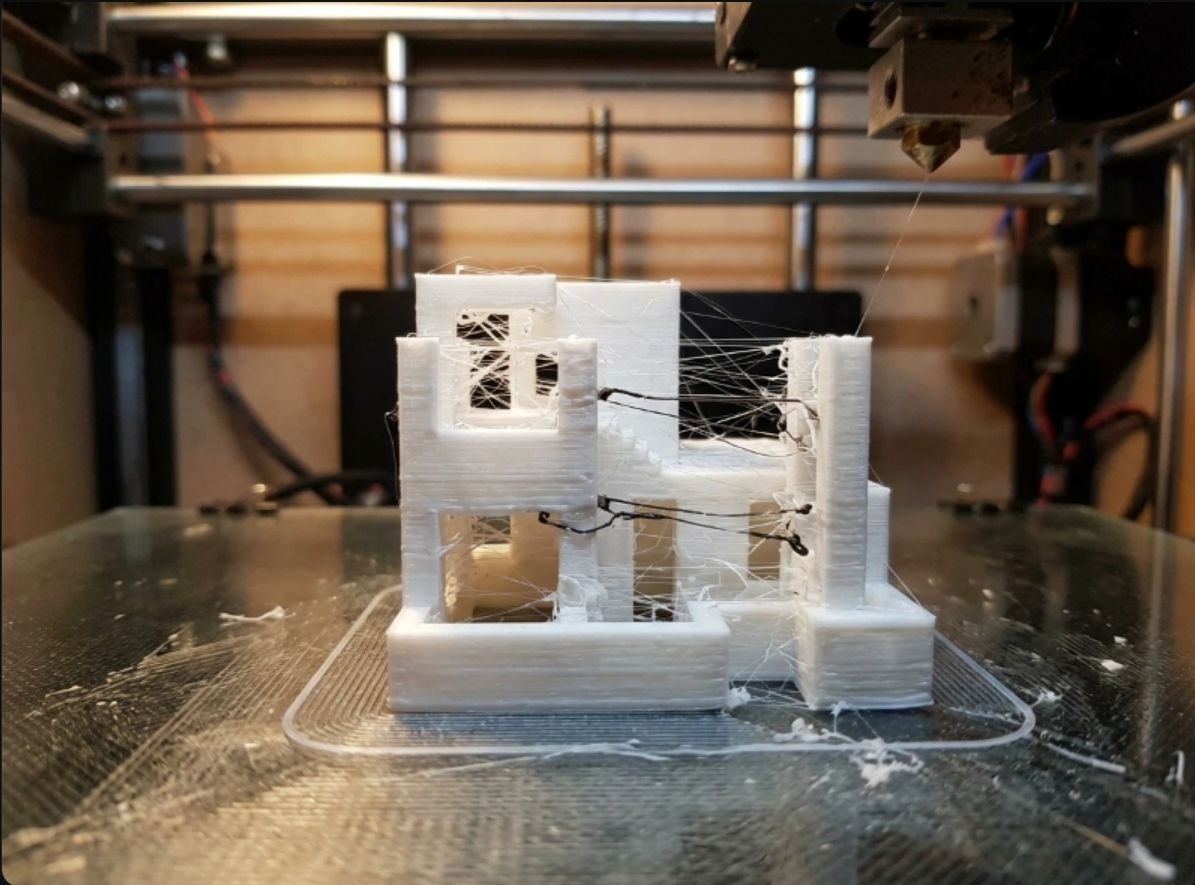
Escenario n.º 1: ¿Por qué mi impresión está llena de hilos?
Terminas una impresión y observas finos filamentos de plástico tendidos entre distintas partes del modelo.
Parece que una araña hubiera vivido dentro de tu impresora.
Esto se llama stringing.
Muchos principiantes culpan inmediatamente al filamento.
En realidad, normalmente hay dos ajustes responsables:
Retracción
La retracción tira del filamento hacia atrás antes de los movimientos de desplazamiento.
Muy poca retracción:
- Hilos por todas partes
- Pelusa en la superficie
- Acumulación excesiva de plástico
Demasiada retracción:
- Subextrusión
- Falta de material después de los movimientos de desplazamiento
Temperatura
Una boquilla más caliente facilita el flujo del filamento.
Eso resulta útil para unir las capas.
Pero si la temperatura es demasiado alta, el filamento sigue rezumando durante los movimientos de desplazamiento.
Puntos de partida habituales:
| Material | Intervalo habitual |
|---|---|
| PLA | 190–220°C |
| PETG | 230–250°C |
| ABS | 230–260°C |
Antes de cambiar la retracción, comprueba primero la temperatura.
![Defecto de stringing en una impresión 3D, con finos filamentos de plástico entre dos torres impresas debido a una retracción insuficiente o a una temperatura excesiva de la boquilla]
Escenario n.º 2: ¿Por qué se levantan las esquinas?
Las primeras capas parecen perfectas.
Tres horas después, una esquina empieza a levantarse.
Pronto, toda la impresión se despega de la cama.
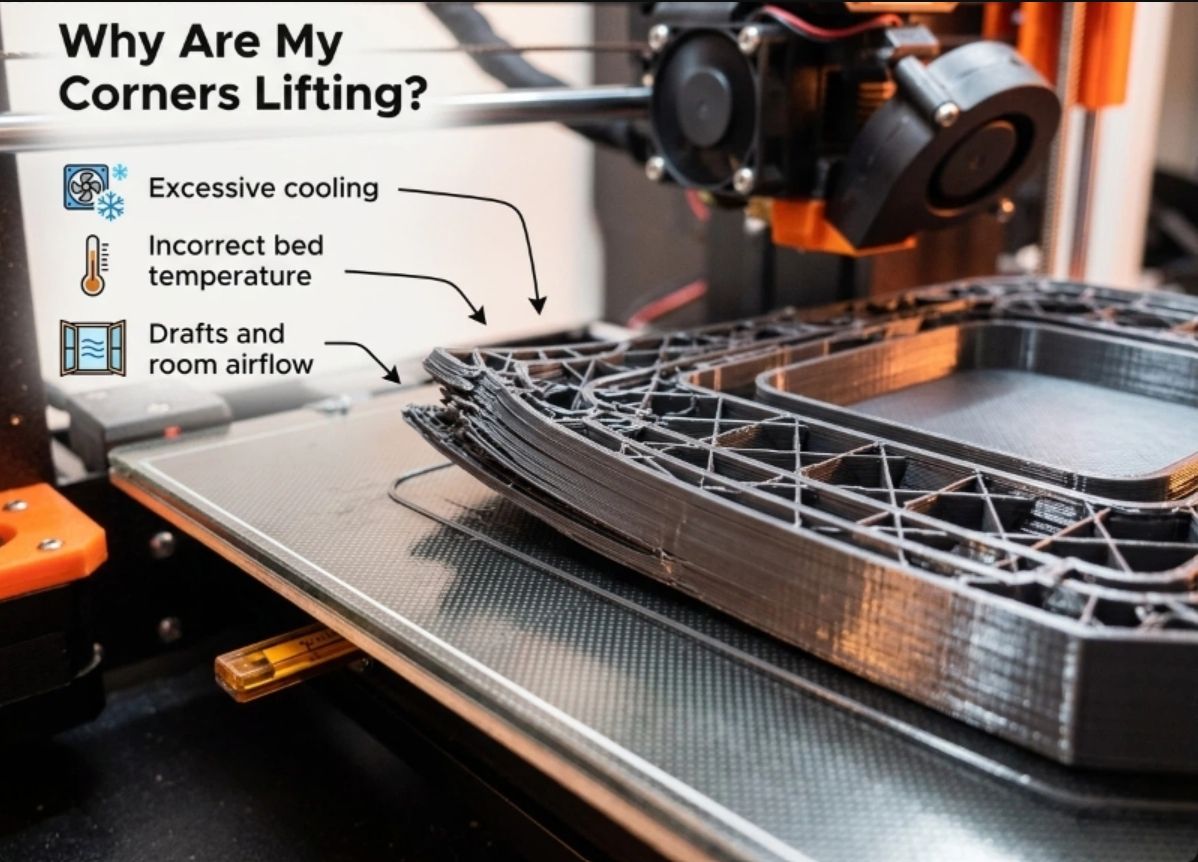
Esto es warping.
Sus causas más habituales son:
- Refrigeración excesiva
- Temperatura incorrecta de la cama
- Corrientes de aire y flujo de aire en la habitación
Refrigerar no siempre es mejor
Muchos usuarios creen que una mayor refrigeración equivale a una mejor calidad.
Eso es cierto para el PLA.
A menudo es falso para el ABS.
En los materiales técnicos:
- Una refrigeración excesiva aumenta la tensión interna
- Las piezas se contraen de forma desigual
- Las esquinas se levantan de la plataforma de impresión
Un ajuste que funciona perfectamente con PLA puede arruinar una impresión de ABS.
![Impresión 3D con warping, con las esquinas levantadas de la plataforma tras varias capas debido a una refrigeración excesiva o a una temperatura incorrecta de la cama]
Escenario n.º 3: ¿Por qué se separan las capas?
Levantas una impresión terminada y notas algo alarmante.
Las capas se pueden despegar con la mano.
Este es un problema clásico de adhesión entre capas.
Las causas más habituales son:
Temperatura de la boquilla demasiado baja
El filamento debe estar lo bastante caliente para adherirse a la capa anterior.
Si la temperatura es demasiado baja:
- Las capas no se fusionan correctamente
- Las piezas se vuelven frágiles
- La resistencia disminuye drásticamente
Demasiada refrigeración
La refrigeración solidifica el plástico rápidamente.
Sin embargo, refrigerar de forma demasiado intensa puede impedir una unión adecuada.
El objetivo no es maximizar la refrigeración.
El objetivo es equilibrarla.
Escenario n.º 4: ¿Por qué mi impresión tiene un aspecto rugoso?
Muchos usuarios creen que su impresora no puede producir superficies lisas.
A menudo, el problema real es la altura de capa.
![Pieza impresa en 3D con capas separadas y desprendidas a mano, lo que muestra una mala adhesión por una temperatura baja de la boquilla o demasiada refrigeración]
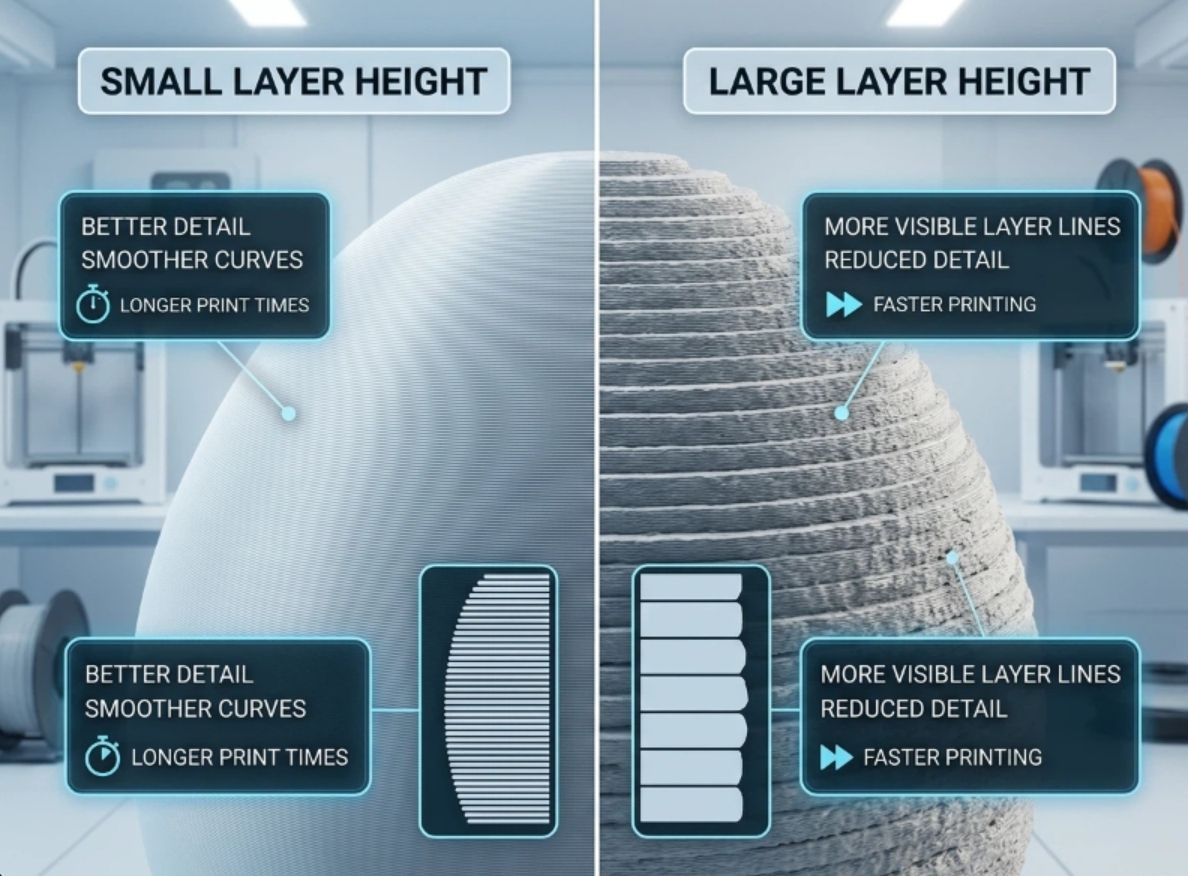
Cómo entender la altura de capa
Piensa en la altura de capa como la resolución.
Capas más pequeñas:
- Mayor detalle
- Curvas más suaves
- Tiempos de impresión más largos
Capas más grandes: - Impresión más rápida
- Líneas de capa más visibles
- Menor detalle
Tabla rápida de ajustes y problemas
Una de las formas más rápidas de solucionar problemas es partir del defecto y rastrear su causa.
| Problema | Comprobar primero |
|---|---|
| Stringing | Retracción, temperatura |
| Warping | Refrigeración, temperatura de la cama |
| Separación de capas | Temperatura de la boquilla |
| Superficie rugosa | Altura de capa |
| Grumos y granos | Temperatura |
| Piezas débiles | Temperatura, refrigeración |
En lugar de cambiar diez ajustes a la vez, identifica el defecto y céntrate en la causa más probable.
El mayor error que cometen los usuarios
Muchos principiantes modifican cinco o seis ajustes simultáneamente.
¿El resultado?
Nadie sabe qué fue lo que realmente solucionó el problema.
Los usuarios profesionales rara vez trabajan así.
Cambian:
- Un parámetro
- Una impresión de prueba
- Una comparación
Este método hace que la búsqueda de problemas sea más rápida y mucho más fiable.