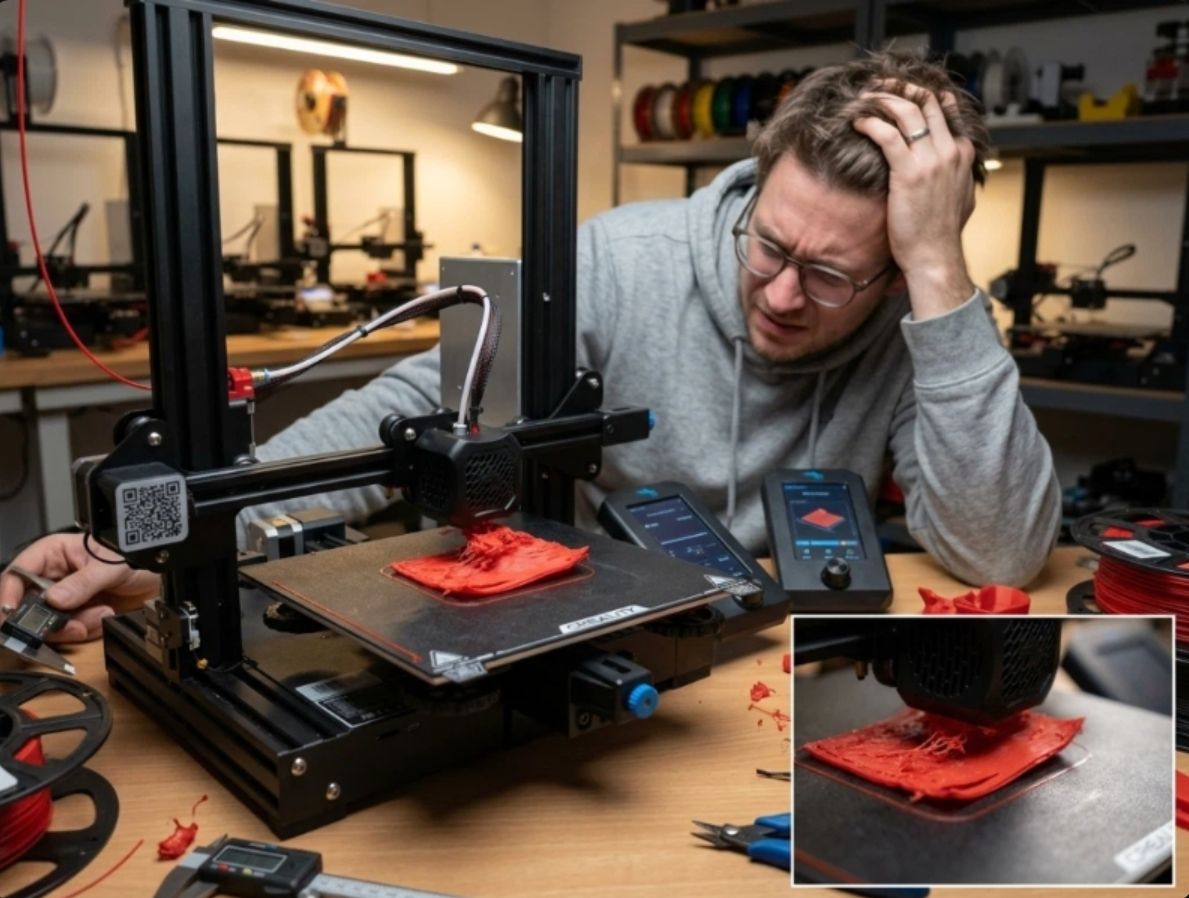
Encontraste un modelo excelente en Internet, lo cargaste en tu laminador, seleccionaste un perfil recomendado y comenzaste a imprimir. Todo parecía ir bien… hasta que la primera capa empezó a despegarse de la superficie de impresión.
<br>Para muchos usuarios de FDM, esta experiencia resulta frustrantemente familiar. Cuando una impresión falla, los principiantes suelen culpar al modelo, al laminador o a la propia impresora. En realidad, la mayoría de las impresiones fallidas se deben a unos pocos errores sencillos de configuración que ocurren antes de empezar a imprimir.
<br>La buena noticia es que estos problemas son fáciles de prevenir cuando sabes qué buscar.
Por qué la primera capa importa más que todo lo demás
Piensa en la primera capa como los cimientos de un edificio. Si los cimientos son inestables, todas las capas superiores heredarán esa debilidad.
Una impresora mal preparada puede provocar:
- Problemas de adhesión de la primera capa
- Deformación y levantamiento de las esquinas
- Extrusión irregular
- Desplazamiento de capas más adelante en la impresión
- Fallos completos de impresión
Antes de ajustar parámetros avanzados del laminador, conviene asegurarse de que lo básico esté en orden.
![Analogía de los cimientos de la primera capa: una primera capa deficiente provoca un fallo de impresión, igual que unos cimientos débiles hacen que un edificio se derrumbe]
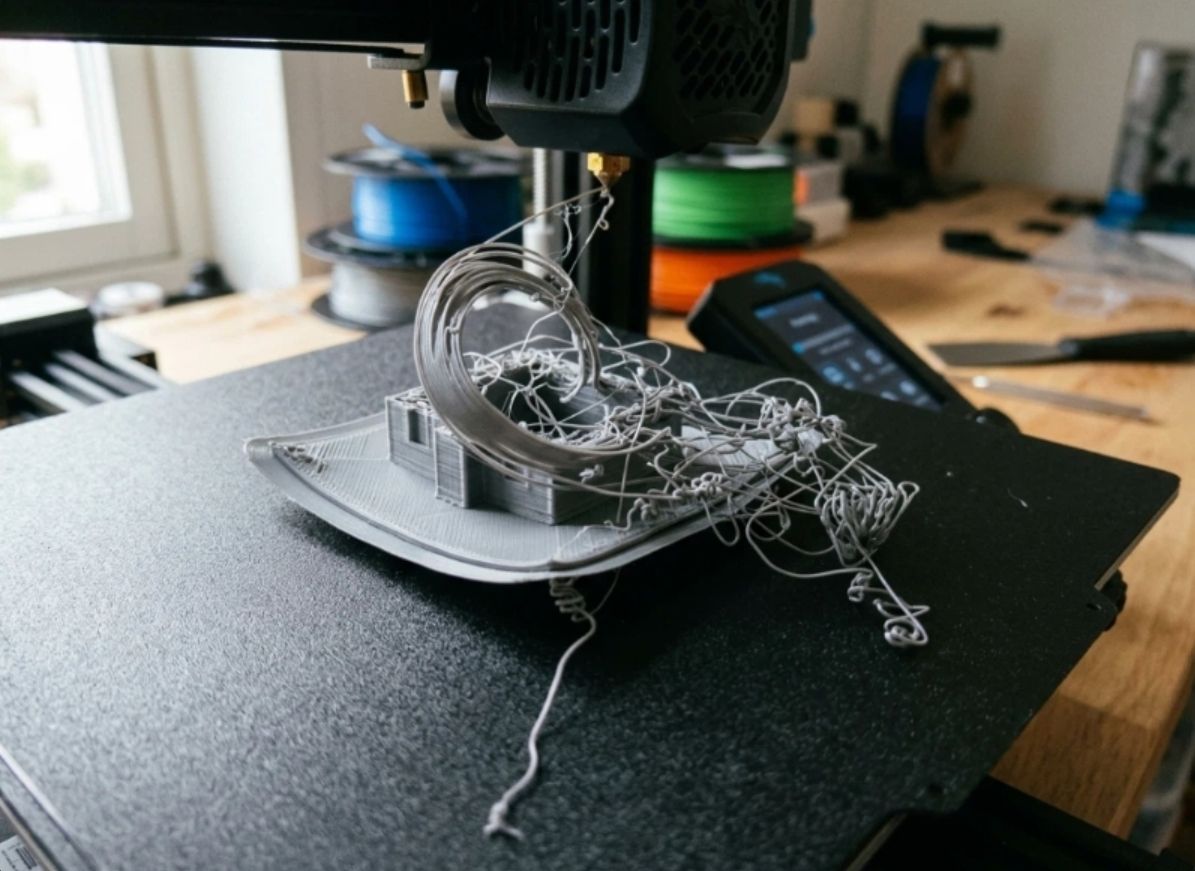
Situación ##1: la boquilla está demasiado cerca o demasiado lejos
Una de las causas más habituales de los fallos de impresión es una altura incorrecta de la boquilla.
<br>Cuando la boquilla está demasiado cerca de la superficie de impresión, el filamento se comprime en exceso. En lugar de formar líneas uniformes, se aplasta hacia los lados y crea superficies rugosas y una extrusión irregular.
<br>Los síntomas habituales incluyen:
- La boquilla arrastra material sobre la impresión
- Primeras capas rugosas
- Chasquidos del extrusor
- Acumulación de material alrededor de la boquilla
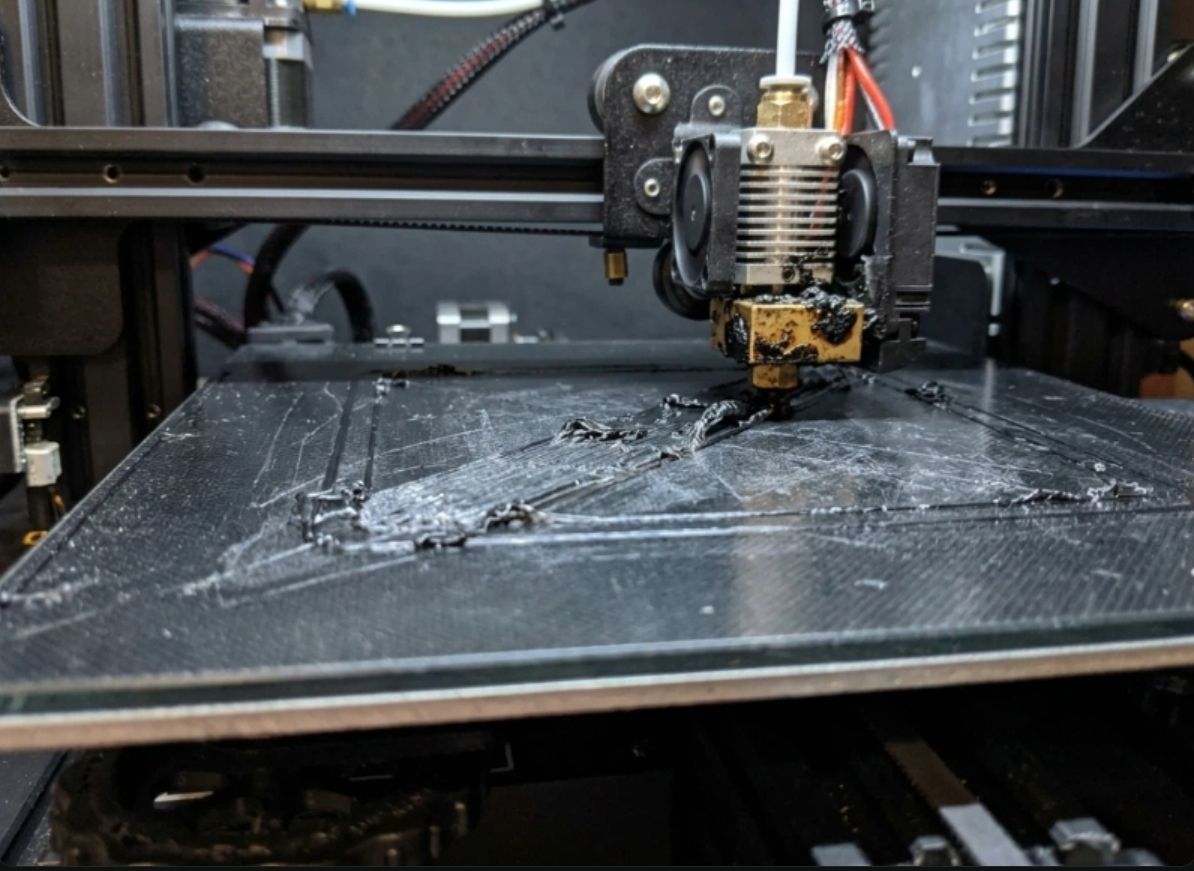
Por otro lado, si la boquilla está demasiado alta, el filamento no se adherirá correctamente a la superficie de impresión.
<br>Es habitual observar:
- Huecos entre las líneas de extrusión
- Filamento que se enrolla alrededor de la boquilla
- Esquinas que se levantan después de unas pocas capas
Una primera capa correctamente ajustada debe verse ligeramente aplanada, pero conservar líneas de extrusión claramente definidas.
Situación ##2: la cama parece limpia, pero no lo está
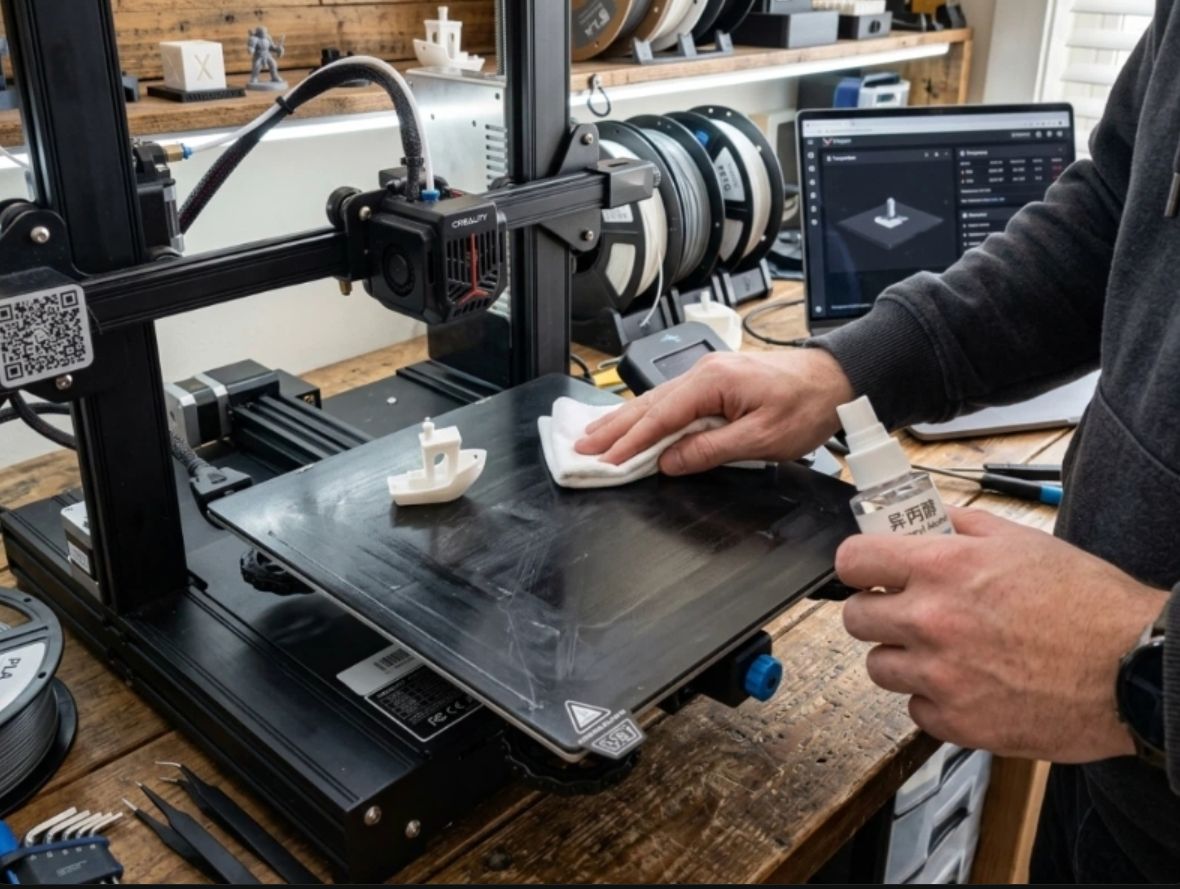
Muchos makers pasan horas ajustando temperaturas y pasan por alto un problema sencillo: una superficie de impresión sucia.
<br>Incluso las huellas dactilares invisibles pueden reducir considerablemente la adhesión.
<br>Cada vez que retiras una impresión, tus dedos dejan aceites. El polvo de la habitación se acumula poco a poco y los residuos de adhesivo se van formando con el tiempo.
<br>¿El resultado?
<br>La primera capa se adhiere perfectamente en algunas zonas, pero se levanta en otras.
<br>Si tienes problemas de adhesión aleatorios, limpiar la superficie debería ser uno de los primeros pasos de diagnóstico.
<br>Para la mayoría de las superficies de impresión:
- Usa alcohol isopropílico entre impresiones
- Lava periódicamente con agua tibia y jabón lavavajillas
- Evita tocar innecesariamente la zona de impresión
A muchos usuarios les sorprende cuánto mejora la calidad de impresión después de una limpieza adecuada.
![Limpieza de una superficie de impresión 3D con alcohol isopropílico y un paño sin pelusa para eliminar huellas dactilares invisibles y mejorar la adhesión de la primera capa]
Situación ##3: el verdadero problema es el filamento
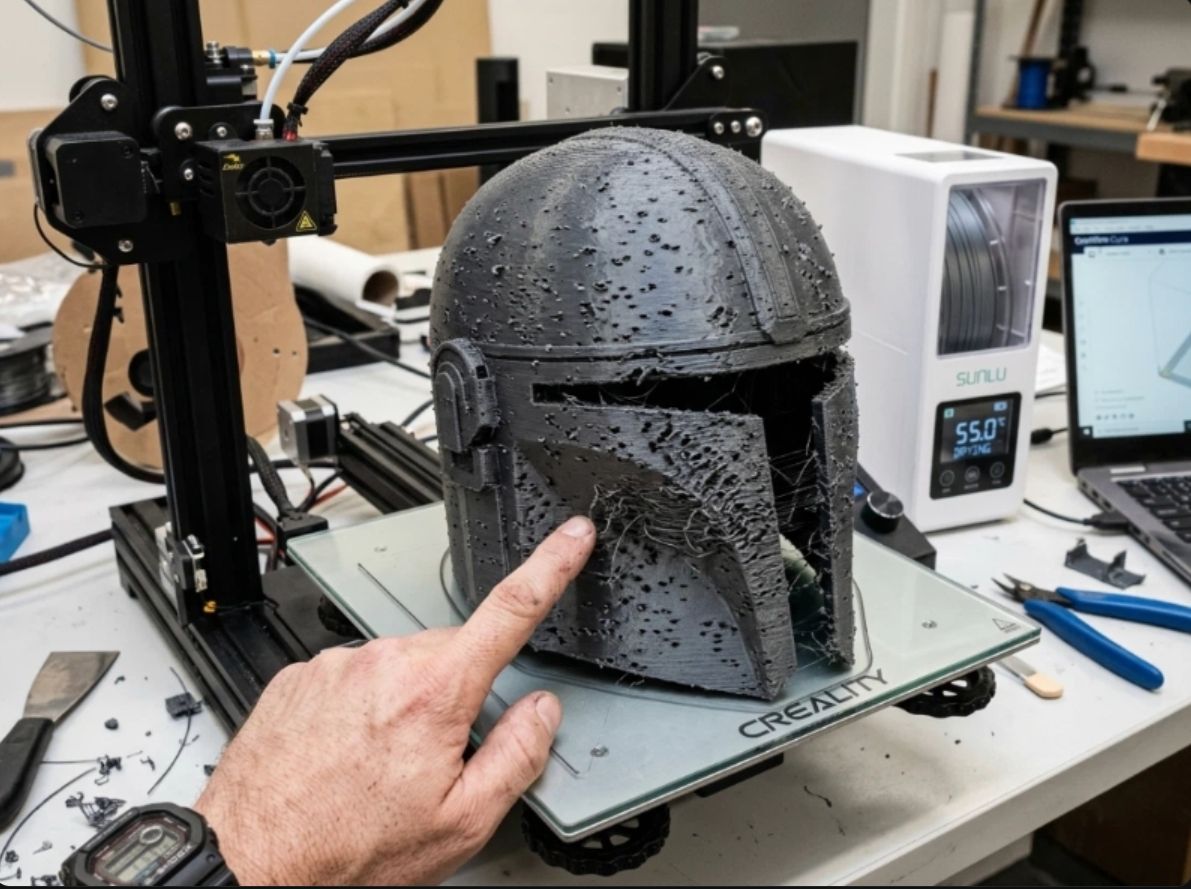
Imagina que estás imprimiendo un casco grande de cosplay.
Has calibrado la impresora. Las temperaturas son correctas. La cama está nivelada.
Y, aun así, la impresión está cubierta de hilos y superficies rugosas.
El culpable podría ser la humedad.
Materiales como PETG, ABS, TPU y Nylon absorben la humedad del aire sorprendentemente rápido. Cuando el filamento húmedo pasa por una boquilla caliente, el agua atrapada se convierte en vapor y provoca burbujas y una extrusión irregular.
Entre las señales habituales se encuentran:
- Hilos excesivos
- Textura superficial rugosa
- Chasquidos o crepitaciones
- Adhesión débil entre capas
Muchos usuarios intentan solucionar estos problemas ajustando la retracción, cuando la solución real es simplemente secar el filamento.
<br>Una secadora de filamento suele ser una de las mejoras más eficaces que un maker puede adquirir.
![Síntomas del filamento húmedo durante la impresión 3D: burbujas que explotan y vapor que escapa de la boquilla caliente, provocando un exceso de hilos y una textura superficial rugosa]
Situación ##4: apresurarse con la primera capa
Las impresoras modernas son rápidas y muchos usuarios intentan maximizar la velocidad desde el principio.
Por desgracia, la primera capa no es el lugar adecuado para ahorrar tiempo.
Imprimir la primera capa demasiado rápido suele provocar:
- Mala adhesión
- Extrusión irregular
- Levantamiento de las esquinas
- Separación del modelo completo de la cama
Una primera capa más lenta da al filamento más tiempo para adherirse a la superficie de impresión.
Incluso en impresoras de alta velocidad, reducir la velocidad de la primera capa suele mejorar notablemente la fiabilidad.
Piensa que son dos minutos adicionales para evitar desperdiciar dos horas.
![Comparación de la velocidad de la primera capa: una primera capa rápida provoca mala adhesión y levantamiento de las esquinas, mientras que una primera capa lenta permite una unión correcta con la superficie de impresión]
Una lista de comprobación sencilla antes de imprimir
Antes de cada impresión, pregúntate:
<br>✓ ¿Está nivelada la cama?
<br>✓ ¿Es correcta la altura de la boquilla?
<br>✓ ¿Está limpia la superficie de impresión?
<br>✓ ¿Está seco el filamento?
<br>✓ ¿Es razonable la velocidad de la primera capa?
<br>Toda esta lista lleva menos de cinco minutos, pero previene muchos de los fallos de impresión más habituales.