Quatre réglages responsables de 80 % des problèmes d’impression
L’une des idées reçues les plus répandues en impression 3D est que de meilleurs résultats nécessitent des réglages complexes.
Ouvrez n’importe quel slicer et vous trouverez des centaines d’options : accélération, jerk, coasting, pressure advance, peinture des coutures, fuzzy skin, couches adaptatives, et bien plus encore.
Il est facile de se sentir dépassé.
En réalité, la plupart des défauts d’impression courants peuvent être attribués à seulement quatre réglages :
- Température
- Refroidissement
- Rétraction
- Hauteur de couche
Avant de modifier les fonctions avancées, maîtriser ces fondamentaux permet de résoudre la majorité des problèmes d’impression.
Scénario #1 : pourquoi mon impression est-elle couverte de fils ?
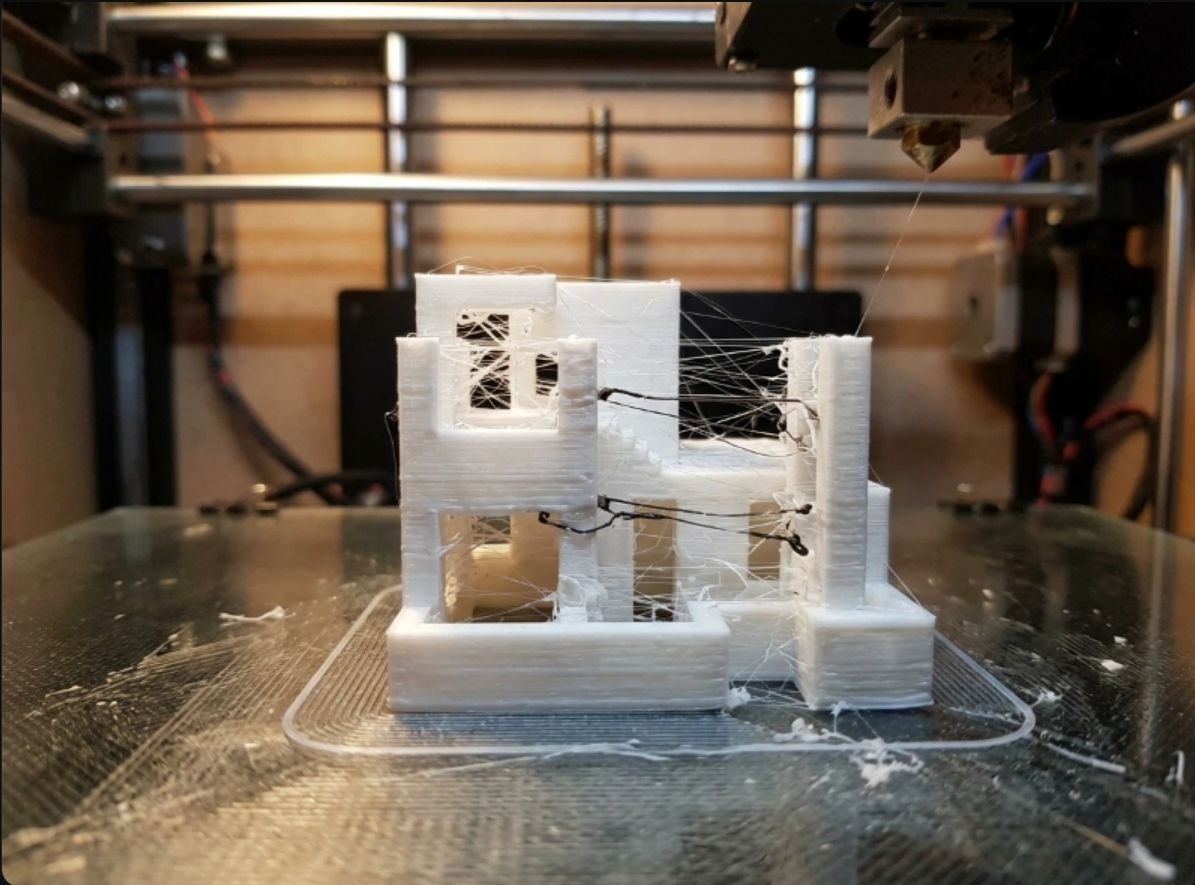
Vous terminez une impression et remarquez de fins filaments de plastique tendus entre différentes parties du modèle.
On dirait qu’une araignée a élu domicile dans votre imprimante.
Ce phénomène s’appelle le stringing.
Beaucoup de débutants accusent immédiatement le filament.
En réalité, deux réglages sont généralement en cause :
Rétraction
La rétraction tire le filament vers l’arrière avant les déplacements à vide.
Rétraction insuffisante :
- Des fils partout
- Une surface duveteuse
- Une accumulation excessive de plastique
Rétraction excessive :
- Sous-extrusion
- Matière manquante après les déplacements à vide
Température
Une buse plus chaude facilite l’écoulement du filament.
C’est utile pour la liaison entre les couches.
Mais si la température est trop élevée, le filament continue de suinter pendant les déplacements à vide.
Points de départ courants :
| Matériau | Plage typique |
|---|---|
| PLA | 190–220°C |
| PETG | 230–250°C |
| ABS | 230–260°C |
Avant de modifier la rétraction, vérifiez d’abord la température.
![Défaut de stringing sur une impression 3D : de fins fils de plastique entre deux tours imprimées, causés par une rétraction insuffisante ou une température de buse excessive]
Scénario ##2 : pourquoi mes angles se soulèvent-ils ?
Les premières couches semblent parfaites.
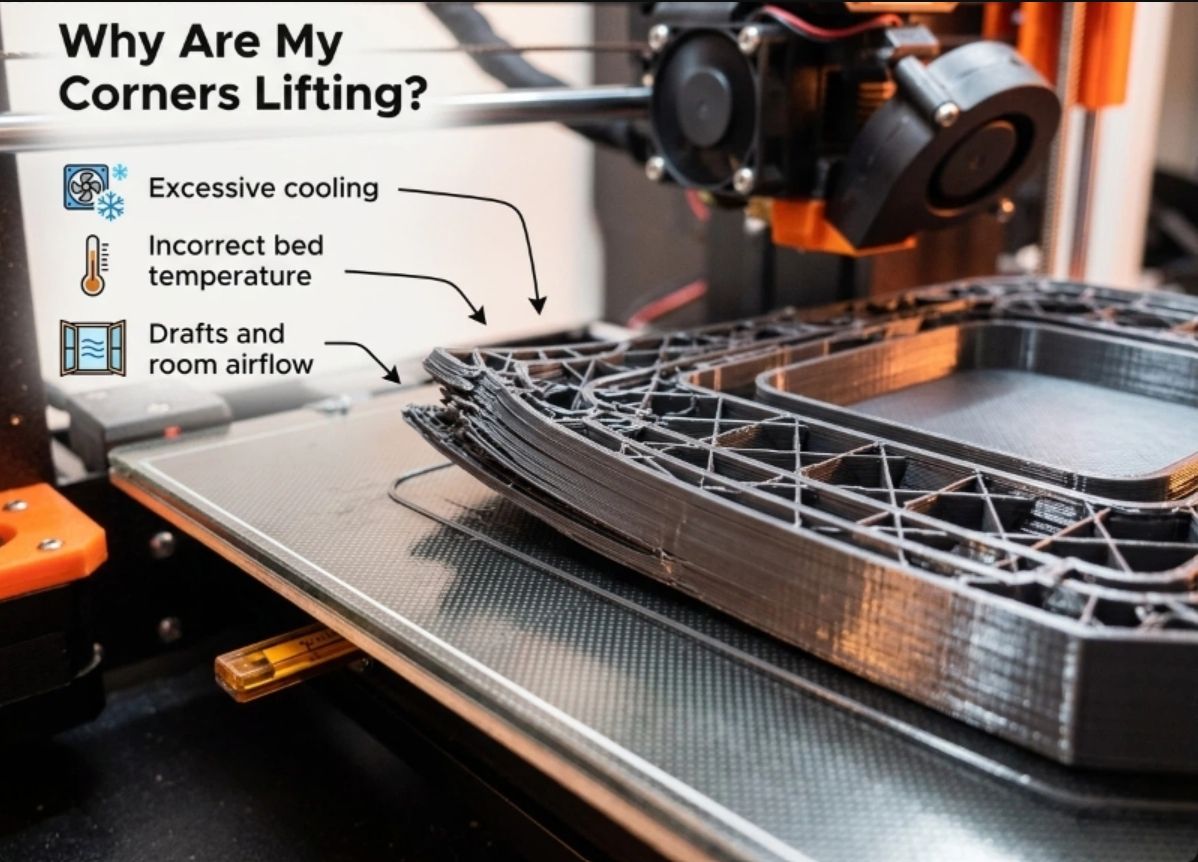
Trois heures plus tard, un angle commence à se soulever.
Bientôt, toute l’impression se détache du plateau.
C’est le warping.
Les causes les plus fréquentes sont :
- Un refroidissement excessif
- Une température du plateau incorrecte
- Les courants d’air et la circulation de l’air dans la pièce
Le refroidissement n’est pas toujours préférable
Beaucoup de makers pensent que davantage de refroidissement signifie une meilleure qualité.
C’est vrai pour le PLA.
C’est souvent faux pour l’ABS.
Pour les matériaux techniques :
- Un refroidissement excessif augmente les tensions internes
- Les pièces se rétractent de manière inégale
- Les angles se soulèvent du plateau d’impression
Un réglage parfait pour le PLA peut ruiner une impression en ABS.
![Warping sur une impression 3D : les angles se soulèvent du plateau après plusieurs couches à cause d’un refroidissement excessif ou d’une température de plateau incorrecte]
Scénario ##3 : pourquoi les couches se séparent-elles ?
Vous prenez une impression terminée et remarquez quelque chose d’inquiétant.
Les couches peuvent être séparées à la main.
C’est un problème classique d’adhérence entre les couches.
Les causes les plus courantes :
Température de buse trop basse
Le filament doit être suffisamment chaud pour adhérer à la couche précédente.
Si la température est trop basse :
- Les couches ne fusionnent pas correctement
- Les pièces deviennent cassantes
- La résistance diminue fortement
Refroidissement excessif
Le refroidissement solidifie rapidement le plastique.
Cependant, un refroidissement trop agressif peut empêcher une bonne liaison.
L’objectif n’est pas un refroidissement maximal.
L’objectif est un refroidissement équilibré.
Scénario ##4 : pourquoi mon impression paraît-elle rugueuse ?
Beaucoup d’utilisateurs pensent que leur imprimante ne peut pas produire de surfaces lisses.
Souvent, le véritable problème vient de la hauteur de couche.
![Pièce imprimée en 3D dont les couches se séparent et peuvent être retirées à la main, illustrant une mauvaise adhérence due à une température de buse trop basse ou à un refroidissement excessif]
Comprendre la hauteur de couche
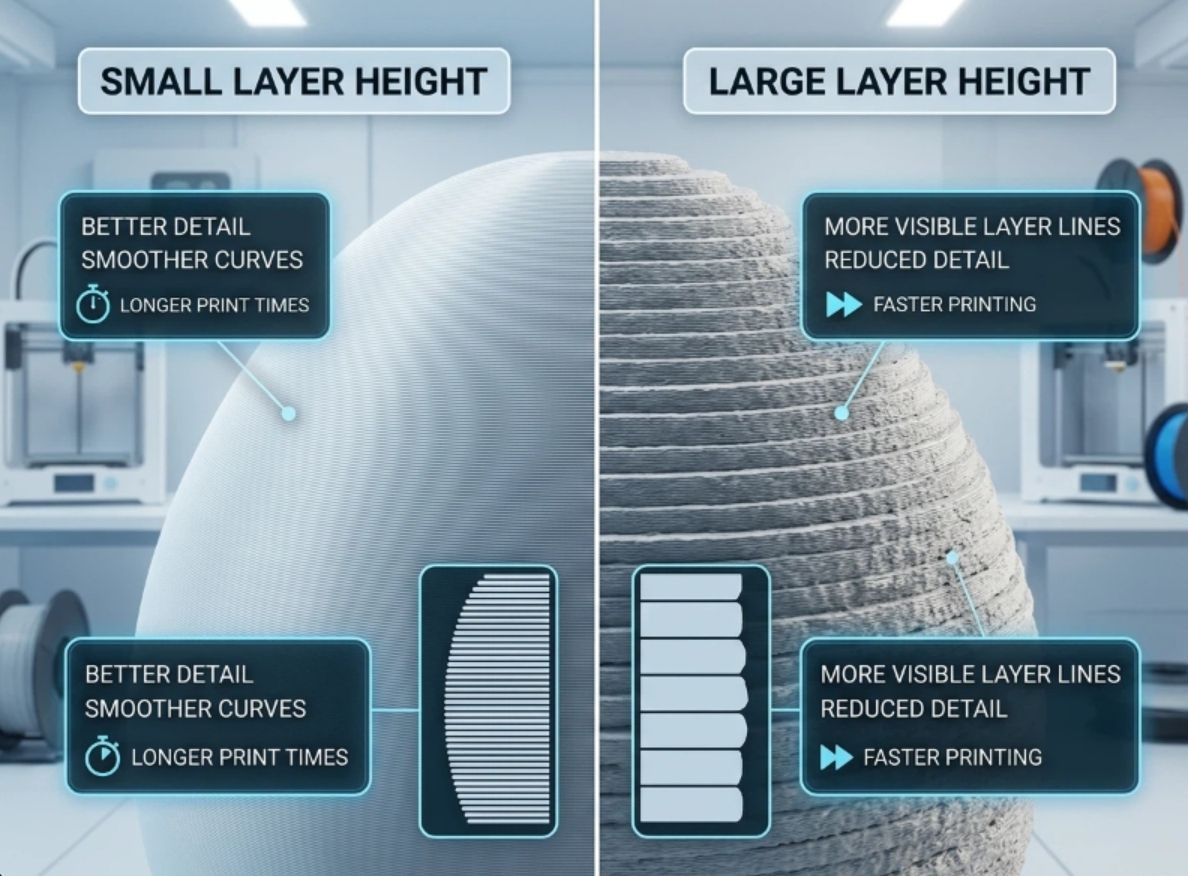
Considérez la hauteur de couche comme la résolution.
Couches plus fines :
- Davantage de détails
- Des courbes plus lisses
- Des temps d’impression plus longs
Couches plus épaisses : - Une impression plus rapide
- Des lignes de couche plus visibles
- Moins de détails
Aide-mémoire des réglages et des problèmes
L’une des méthodes les plus rapides pour diagnostiquer un problème consiste à partir du défaut et à remonter jusqu’à sa cause.
| Problème | Première vérification |
|---|---|
| Stringing | Rétraction, température |
| Warping | Refroidissement, température du plateau |
| Séparation des couches | Température de buse |
| Surface rugueuse | Hauteur de couche |
| Blobs et zits | Température |
| Pièces fragiles | Température, refroidissement |
Au lieu de modifier dix réglages à la fois, identifiez le défaut et concentrez-vous sur sa cause la plus probable.
La plus grosse erreur des makers
Beaucoup de débutants modifient cinq ou six réglages simultanément.
Le résultat ?
Personne ne sait ce qui a réellement résolu le problème.
Les utilisateurs expérimentés travaillent rarement de cette façon.
Ils modifient :
- Un paramètre
- Une impression test
- Une comparaison
Cette méthode accélère le diagnostic et le rend bien plus fiable.