Vous avez trouvé un excellent modèle en ligne, l’avez chargé dans votre slicer, sélectionné un profil recommandé et lancé l’impression. Tout semblait bien se passer… jusqu’à ce que la première couche commence à se décoller du plateau d’impression.
<br>Pour de nombreux utilisateurs d’imprimantes FDM, cette situation est malheureusement familière. Lorsqu’une impression échoue, les débutants accusent souvent le modèle, le slicer ou l’imprimante elle-même. En réalité, la plupart des échecs d’impression s’expliquent par quelques erreurs simples de préparation, commises avant même le début de l’impression.
<br>La bonne nouvelle, c’est qu’il est facile d’éviter ces problèmes une fois que vous savez quoi vérifier.
Pourquoi la première couche compte plus que tout le reste
Considérez la première couche comme les fondations d’un bâtiment. Si les fondations sont instables, chaque couche supérieure en subit les conséquences.
Une imprimante mal préparée peut entraîner :
- Des problèmes d’adhérence de la première couche
- Du warping et des coins qui se soulèvent
- Une extrusion irrégulière
- Un décalage des couches plus tard dans l’impression
- Des échecs d’impression complets
Avant d’ajuster les paramètres avancés du slicer, vérifiez que les bases sont correctement réglées.
![Analogie des fondations de la première couche : une mauvaise première couche provoque un échec d’impression, comme les fondations fragiles d’un bâtiment entraînent son effondrement]
Scénario ##1 : La buse est trop proche – ou trop éloignée
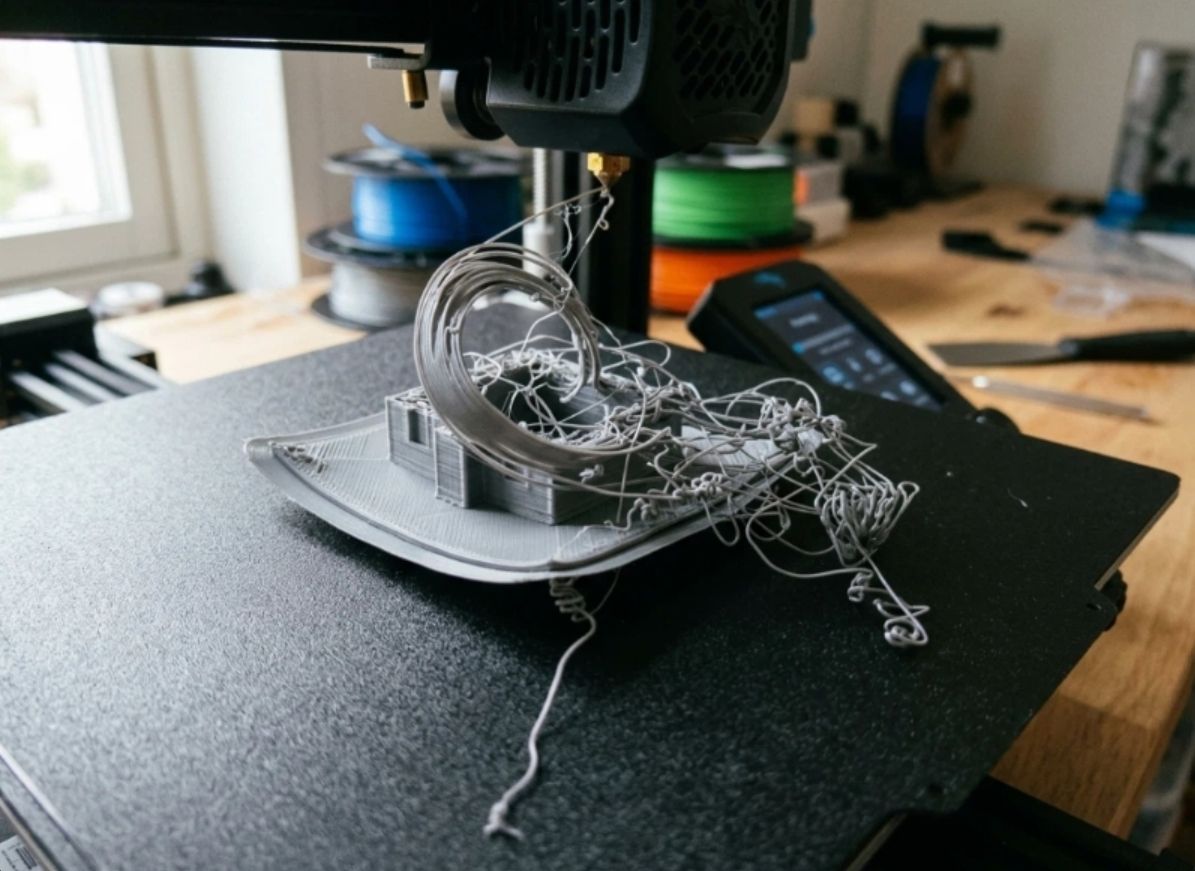
Une hauteur de buse incorrecte est l’une des causes les plus fréquentes des échecs d’impression.
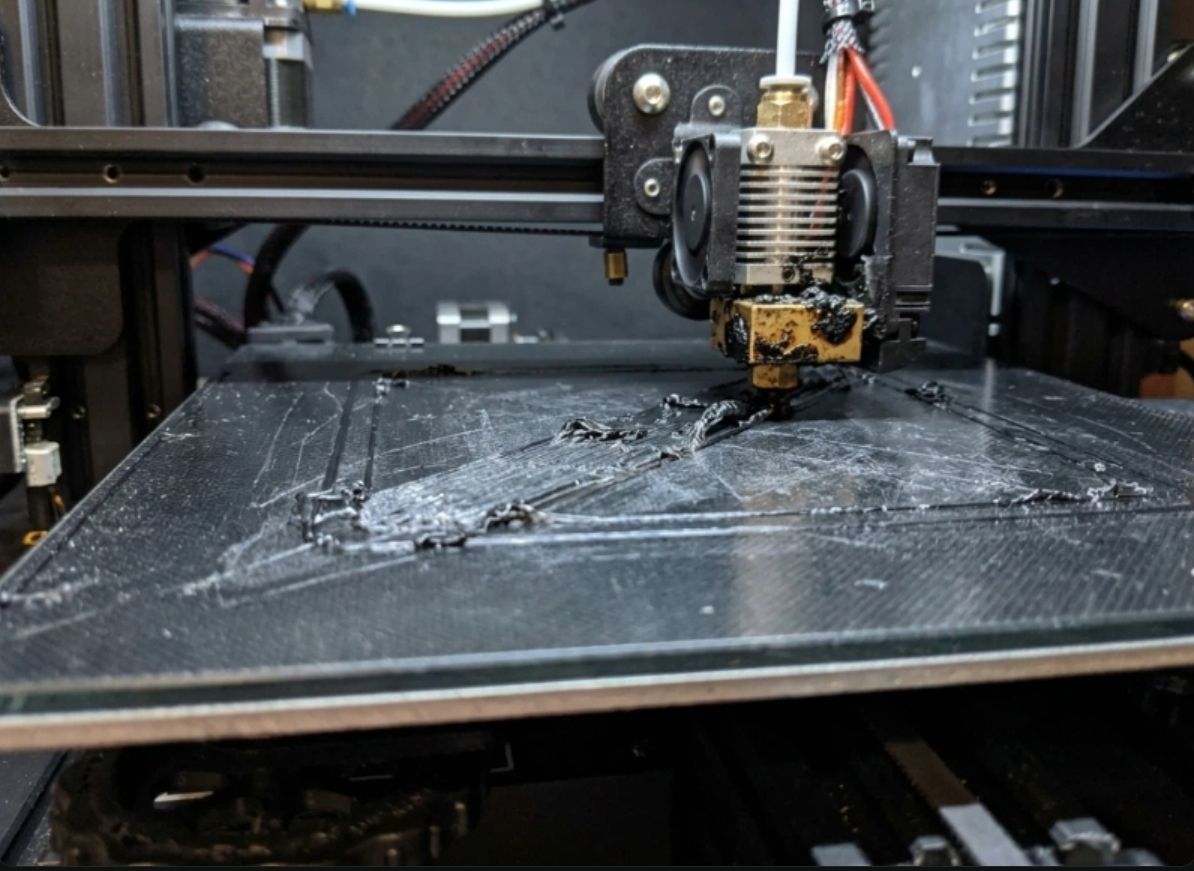
<br>Lorsque la buse est trop proche du plateau, le filament est excessivement comprimé. Au lieu de former des lignes régulières, il est écrasé latéralement, ce qui crée des surfaces rugueuses et une extrusion irrégulière.
<br>Les symptômes courants sont notamment :
- La buse qui racle l’impression
- Des premières couches rugueuses
- Des claquements de l’extrudeur
- Une accumulation de matière autour de la buse
À l’inverse, si la buse est trop haute, le filament n’adhère pas correctement au plateau.
<br>Vous remarquerez souvent :
- Des espaces entre les lignes d’extrusion
- Du filament qui s’enroule autour de la buse
- Des coins qui se soulèvent après quelques couches
Une première couche correctement réglée doit être légèrement aplatie tout en conservant des lignes d’extrusion clairement définies.
Scénario ##2 : Votre plateau semble propre, mais ne l’est pas
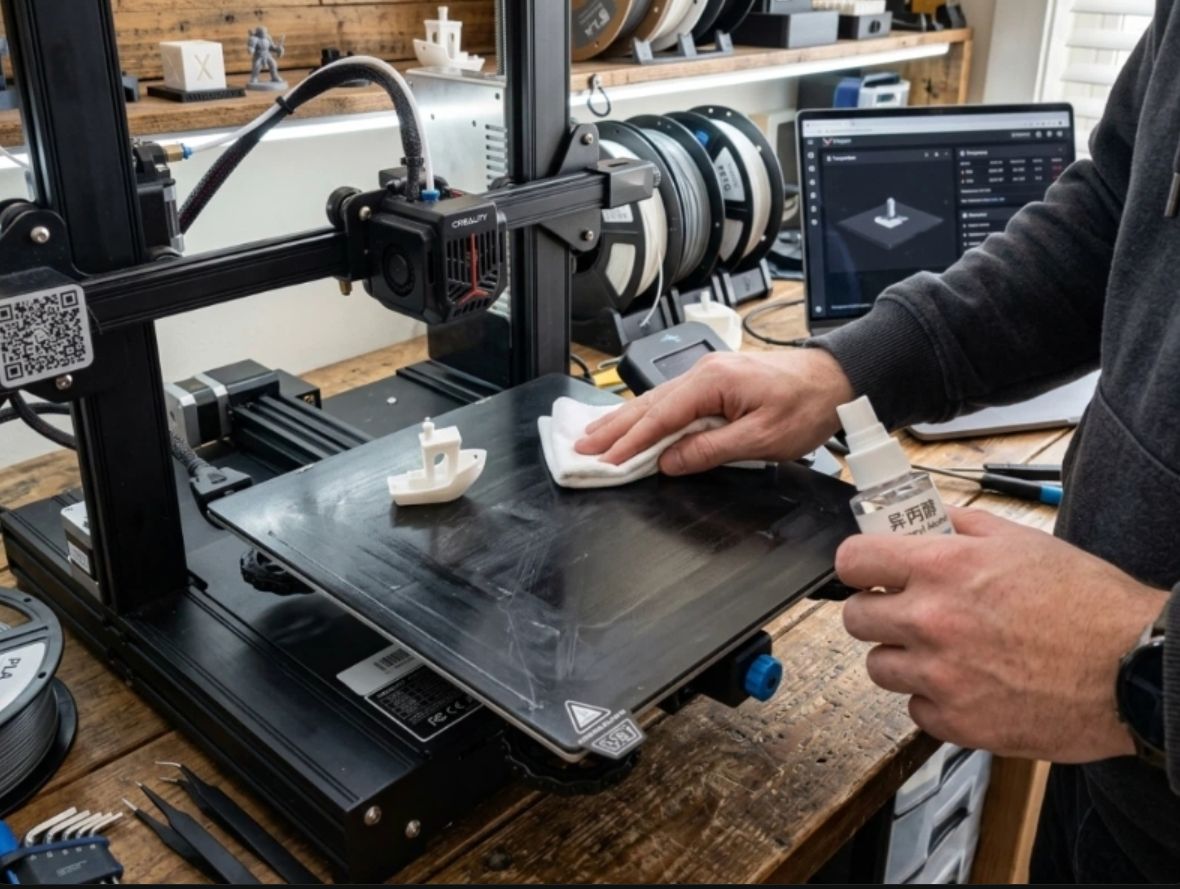
De nombreux makers passent des heures à régler les températures tout en négligeant un problème simple : un plateau d’impression sale.
<br>Même des traces de doigts invisibles peuvent réduire considérablement l’adhérence.
<br>Chaque fois que vous retirez une impression, vos doigts laissent des huiles. La poussière de la pièce s’accumule progressivement. Des résidus d’adhésif se forment avec le temps.
<br>Le résultat ?
<br>La première couche adhère parfaitement à certains endroits, mais se soulève à d’autres.
<br>Si vous rencontrez des problèmes d’adhérence aléatoires, nettoyer le plateau devrait faire partie des premières étapes de diagnostic.
<br>Pour la plupart des surfaces d’impression :
- Utilisez de l’alcool isopropylique entre les impressions
- Lavez régulièrement le plateau à l’eau tiède avec du liquide vaisselle
- Évitez de toucher inutilement la zone d’impression
De nombreux utilisateurs sont surpris de constater à quel point un nettoyage soigneux améliore la qualité d’impression.
![Nettoyage du plateau d’impression 3D avec de l’alcool isopropylique et un chiffon non pelucheux pour éliminer les traces de doigts invisibles et améliorer l’adhérence de la première couche]
Scénario ##3 : Le véritable problème vient du filament
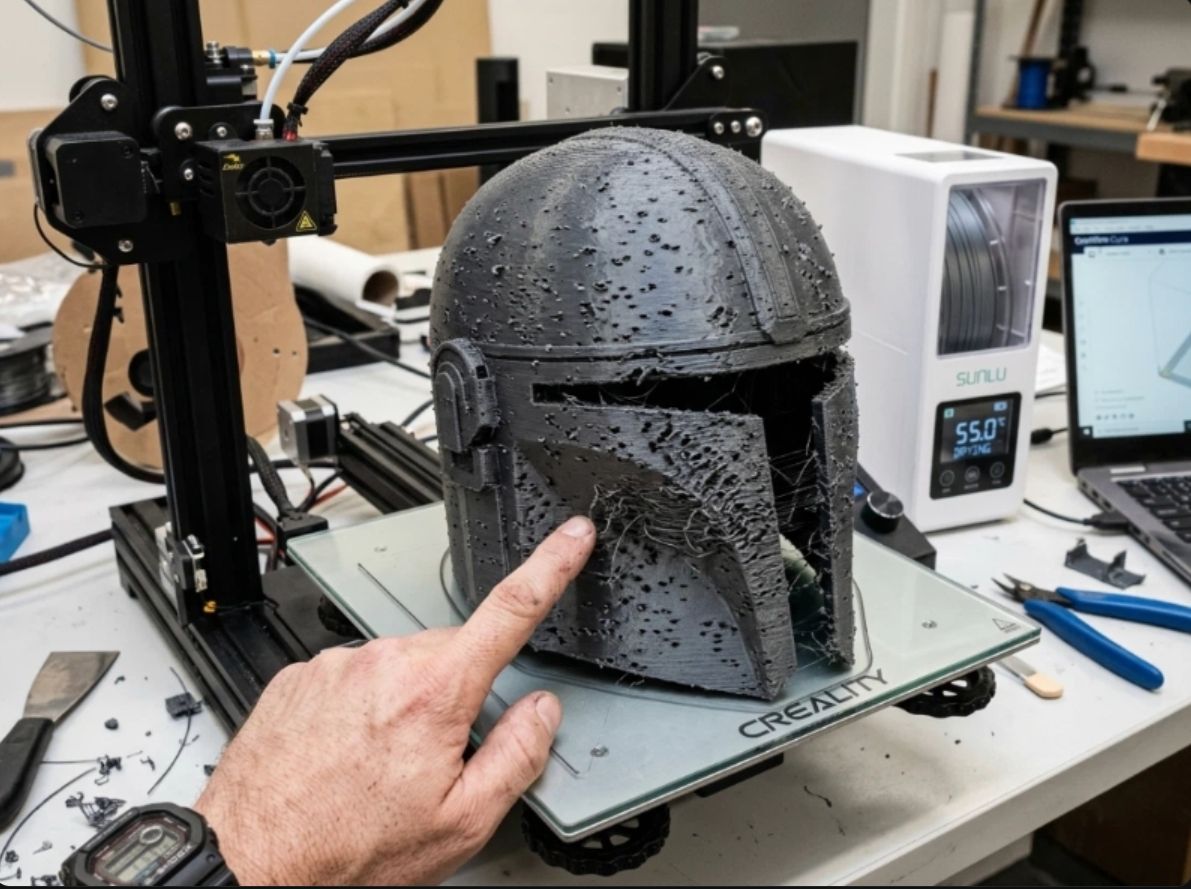
Imaginez que vous imprimiez un grand casque de cosplay.
Vous avez calibré votre imprimante. Les températures sont correctes. Votre plateau est nivelé.
Pourtant, l’impression est couverte de fils et de surfaces rugueuses.
L’humidité peut être en cause.
Des matériaux comme le PETG, l’ABS, le TPU et le Nylon absorbent étonnamment vite l’humidité de l’air. Lorsque le filament humide traverse une buse chaude, l’eau piégée se transforme en vapeur, ce qui provoque des bulles et une extrusion irrégulière.
Les signes courants sont les suivants :
- Un excès de fils
- Une texture de surface rugueuse
- Des bruits de claquement ou de crépitement
- Une faible adhérence entre les couches
De nombreux utilisateurs tentent de corriger ces problèmes avec les paramètres de rétraction, alors que la véritable solution consiste simplement à sécher le filament.
<br>Un sécheur de filament est souvent l’une des améliorations les plus efficaces qu’un maker puisse acheter.
![Symptômes d’un filament humide pendant l’impression 3D : des bulles qui éclatent et de la vapeur qui s’échappe de la buse chaude, provoquant un excès de fils et une texture de surface rugueuse]
Scénario ##4 : La première couche est imprimée trop vite
Les imprimantes modernes sont rapides et de nombreux utilisateurs cherchent immédiatement à maximiser la vitesse.
Malheureusement, la première couche n’est pas l’endroit où gagner du temps.
Imprimer la première couche trop rapidement entraîne souvent :
- Une mauvaise adhérence
- Une extrusion irrégulière
- Des coins qui se soulèvent
- Des modèles entiers qui se détachent du plateau
Une première couche plus lente donne au filament davantage de temps pour adhérer à la surface d’impression.
Même avec une imprimante haute vitesse, réduire la vitesse de la première couche améliore souvent considérablement la fiabilité.
Voyez cela comme deux minutes supplémentaires pour éviter d’en perdre deux heures.
![Comparaison de la vitesse de la première couche : une première couche rapide entraîne une mauvaise adhérence et des coins relevés, tandis qu’une première couche lente permet une bonne liaison avec le plateau]
Une simple checklist avant l’impression
Avant chaque impression, demandez-vous :
<br>✓ Le plateau est-il nivelé ?
<br>✓ La hauteur de buse est-elle correcte ?
<br>✓ Le plateau d’impression est-il propre ?
<br>✓ Le filament est-il sec ?
<br>✓ La vitesse de la première couche est-elle raisonnable ?
<br>Cette checklist complète prend moins de cinq minutes, mais elle évite de nombreux échecs d’impression courants.