Empat Pengaturan yang Menyebabkan 80% Masalah Pencetakan
Salah satu kesalahpahaman terbesar dalam pencetakan 3D adalah bahwa hasil cetak yang lebih baik membutuhkan pengaturan yang rumit.
Buka slicer apa pun dan Anda akan menemukan ratusan opsi: akselerasi, jerk, coasting, pressure advance, pengecatan seam, fuzzy skin, adaptive layers, dan banyak lagi.
Anda mudah merasa kewalahan.
Faktanya, sebagian besar cacat cetak yang umum dapat ditelusuri ke hanya empat pengaturan:
- Suhu
- Pendinginan
- Retraksi
- Tinggi Layer
Sebelum mengubah fitur lanjutan, kuasai dasar-dasar ini untuk mengatasi sebagian besar masalah pencetakan.
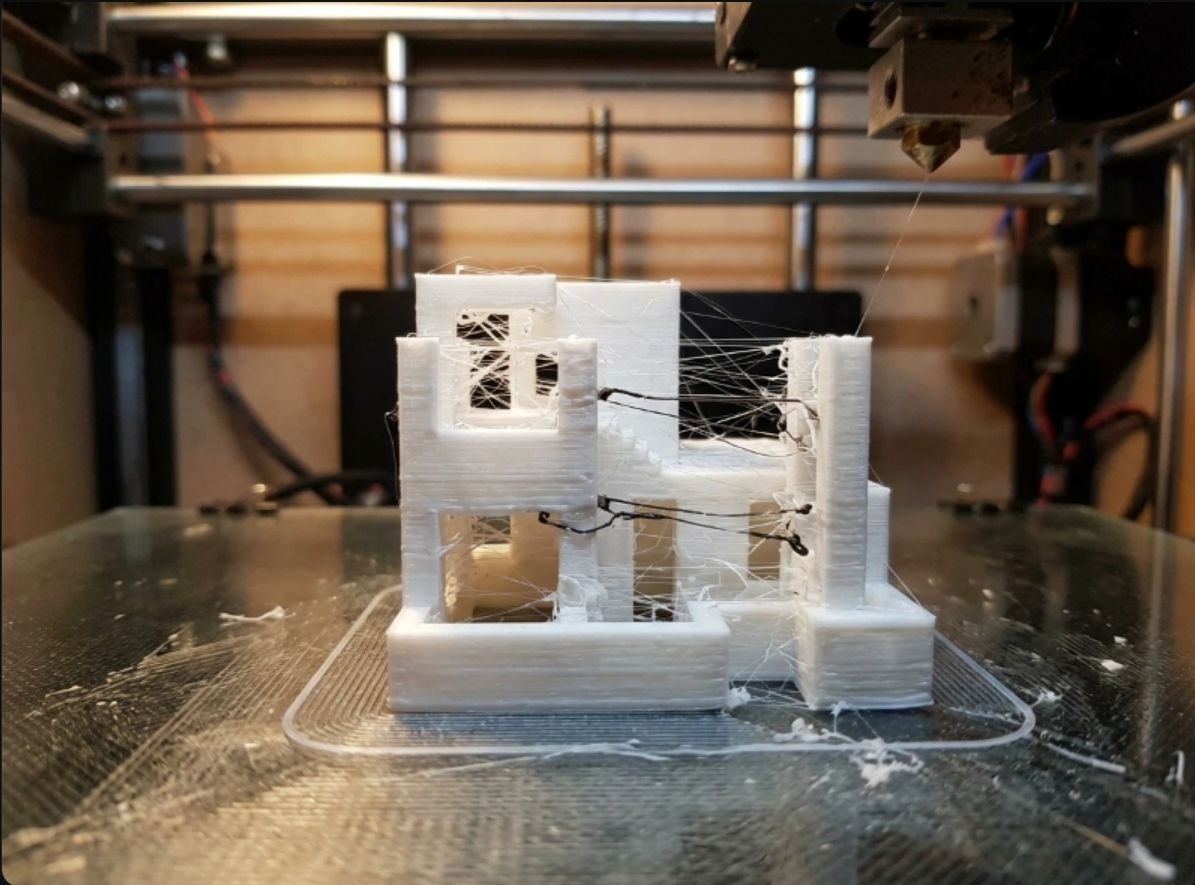
Skenario #1: Mengapa Hasil Cetak Saya Dipenuhi Stringing?
Setelah menyelesaikan pencetakan, Anda melihat untaian plastik tipis membentang di antara berbagai bagian model.
Tampilannya seperti ada laba-laba yang tinggal di dalam printer Anda.
Fenomena ini disebut stringing.
Banyak pemula langsung menyalahkan filamen.
Padahal, biasanya ada dua pengaturan yang menjadi penyebabnya:
Retraksi
Retraksi menarik filamen ke belakang sebelum gerakan perpindahan.
Retraksi terlalu sedikit:
- Stringing di mana-mana
- Permukaan berbulu
- Penumpukan plastik berlebih
Retraksi terlalu banyak:
- Under-extrusion
- Material hilang setelah gerakan perpindahan
Suhu
Nozzle yang lebih panas membuat filamen mengalir lebih mudah.
Hal ini membantu merekatkan layer.
Namun, jika suhu terlalu tinggi, filamen terus merembes selama gerakan perpindahan.
Titik awal yang umum:
| Material | Rentang Umum |
|---|---|
| PLA | 190–220°C |
| PETG | 230–250°C |
| ABS | 230–260°C |
Sebelum mengubah retraksi, pastikan suhu sudah benar.
![Cacat stringing pada cetakan 3D, dengan untaian plastik tipis di antara dua menara cetak akibat retraksi yang kurang atau suhu nozzle yang terlalu tinggi]
Skenario #2: Mengapa Sudut Cetakan Saya Terangkat?
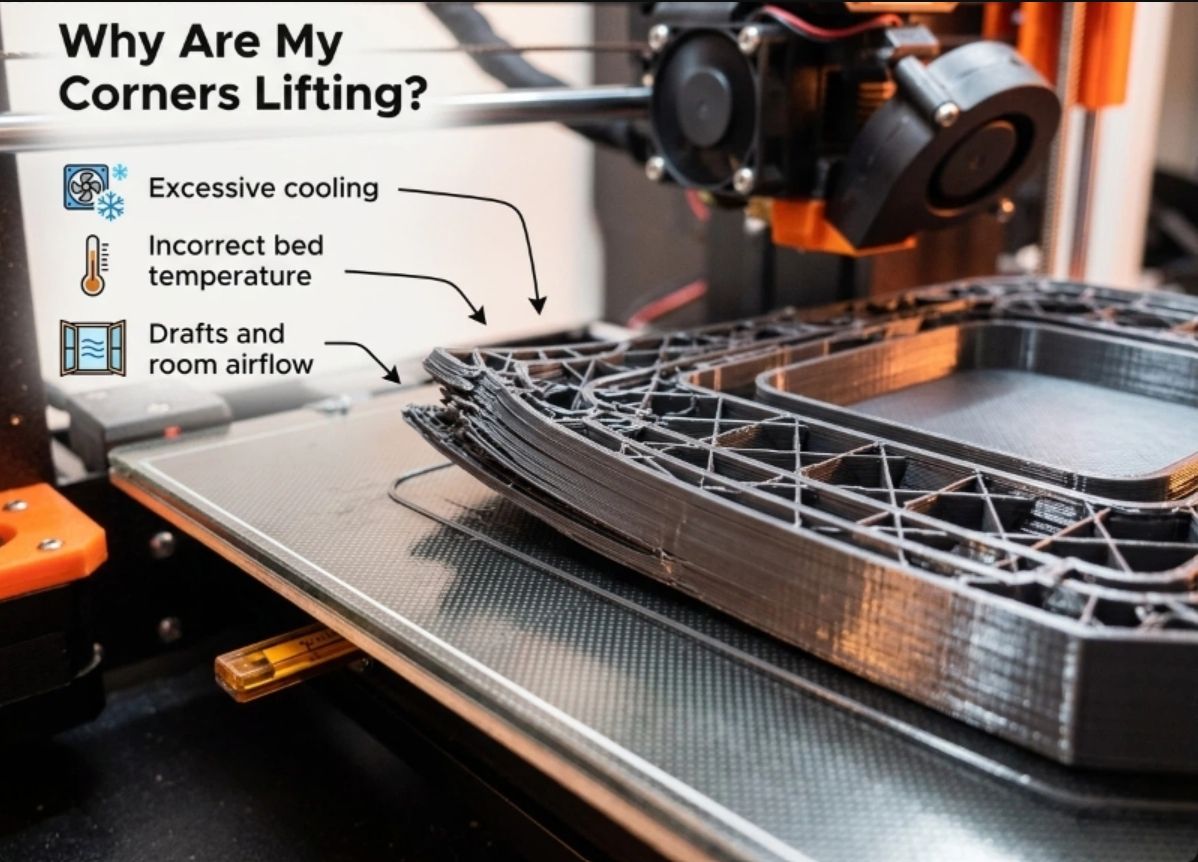
Beberapa layer pertama terlihat sempurna.
Tiga jam kemudian, salah satu sudut mulai terangkat.
Tak lama, seluruh hasil cetak terlepas dari bed.
Inilah warping.
Penyebab yang paling umum:
- Pendinginan berlebihan
- Suhu bed yang tidak tepat
- Hembusan angin dan aliran udara ruangan
Pendinginan Tidak Selalu Lebih Baik
Banyak maker mengira pendinginan yang lebih kuat selalu menghasilkan kualitas yang lebih baik.
Itu benar untuk PLA.
Namun, sering kali tidak berlaku untuk ABS.
Untuk material engineering:
- Pendinginan berlebihan meningkatkan tegangan internal
- Komponen menyusut secara tidak merata
- Sudut terangkat dari build plate
Pengaturan yang bekerja sempurna untuk PLA dapat merusak cetakan ABS.
![Warping pada cetakan 3D, dengan sudut terangkat dari build plate setelah beberapa layer akibat pendinginan berlebihan atau suhu bed yang tidak tepat]
Skenario #3: Mengapa Layer Saya Terpisah?
Anda mengambil hasil cetak yang sudah selesai dan melihat sesuatu yang mengkhawatirkan.
Layer-layernya dapat dikelupas dengan tangan.
Ini adalah masalah klasik pada adhesi layer.
Penyebab yang paling umum:
Suhu Nozzle Terlalu Rendah
Filamen harus cukup panas agar dapat menyatu dengan layer sebelumnya.
Jika suhu terlalu rendah:
- Layer tidak menyatu dengan baik
- Komponen menjadi rapuh
- Kekuatan turun drastis
Pendinginan Berlebihan
Pendinginan membuat plastik cepat mengeras.
Namun, pendinginan yang terlalu agresif dapat menghambat penyatuan yang baik.
Tujuannya bukan pendinginan maksimum.
Tujuannya adalah pendinginan yang seimbang.
Skenario #4: Mengapa Hasil Cetak Saya Terlihat Kasar?
Banyak pengguna mengira printer mereka tidak mampu menghasilkan permukaan yang halus.
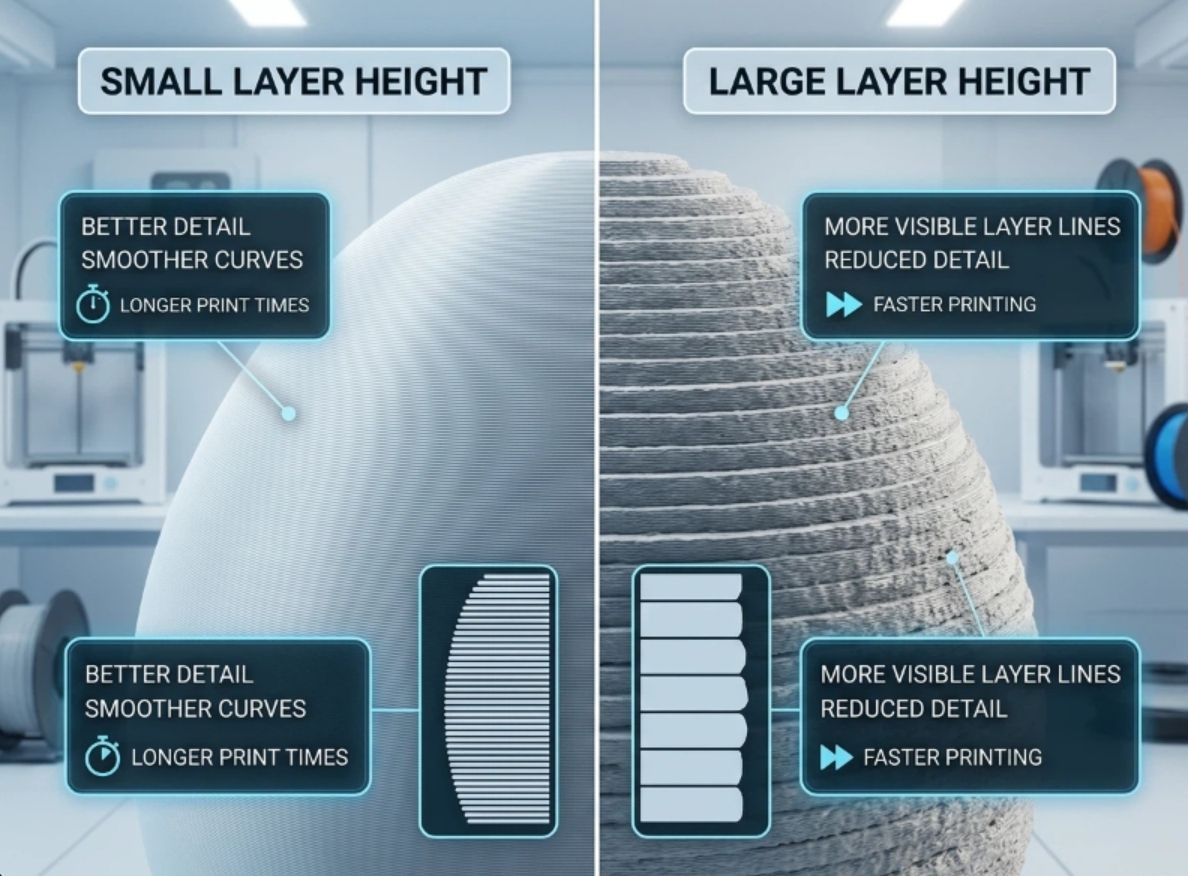
Sering kali, masalah sebenarnya adalah tinggi layer.
![Komponen cetak 3D dengan layer yang terpisah dan dapat dikelupas dengan tangan, menunjukkan adhesi layer yang buruk akibat suhu nozzle rendah atau pendinginan berlebihan]
Memahami Tinggi Layer
Anggap tinggi layer sebagai resolusi.
Layer lebih kecil:
- Detail lebih baik
- Kurva lebih halus
- Waktu cetak lebih lama
Layer lebih besar: - Pencetakan lebih cepat
- Garis layer lebih terlihat
- Detail berkurang
Ringkasan Pengaturan dan Masalah
Salah satu cara tercepat untuk melakukan troubleshooting adalah menelusuri kembali dari cacat yang terlihat.
| Masalah | Periksa Terlebih Dahulu |
|---|---|
| Stringing | Retraksi, suhu |
| Warping | Pendinginan, suhu bed |
| Layer terpisah | Suhu nozzle |
| Permukaan kasar | Tinggi layer |
| Blob dan zit | Suhu |
| Komponen lemah | Suhu, pendinginan |
Daripada mengubah sepuluh pengaturan sekaligus, kenali cacatnya dan fokus pada penyebab yang paling mungkin.
Kesalahan Terbesar yang Sering Dilakukan Maker
Banyak pemula menyesuaikan lima atau enam pengaturan secara bersamaan.
Hasilnya?
Tidak ada yang tahu pengaturan mana yang sebenarnya memperbaiki masalah.
Pengguna profesional jarang bekerja seperti ini.
Mereka mengubah:
- Satu parameter
- Satu cetakan uji
- Satu perbandingan
Pendekatan ini membuat troubleshooting lebih cepat dan jauh lebih andal.