Anda menemukan model yang bagus di internet, memuatnya ke slicer, memilih profil yang direkomendasikan, lalu mulai mencetak. Semuanya tampak baik-baik saja—sampai lapisan pertama mulai terkelupas dari build plate.
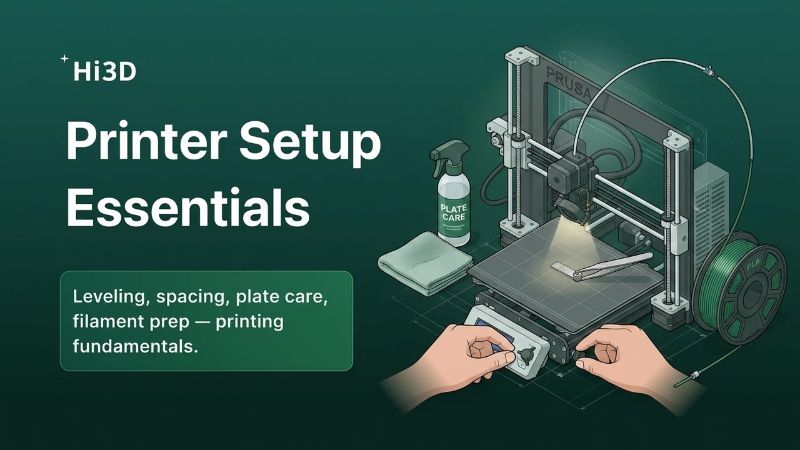
<br>Bagi banyak pengguna FDM, pengalaman ini terasa sangat familiar dan membuat frustrasi. Saat hasil cetak gagal, pemula sering menyalahkan model, slicer, atau printer itu sendiri. Padahal, sebagian besar kegagalan cetak dapat ditelusuri ke beberapa kesalahan penyiapan sederhana yang terjadi sebelum proses mencetak dimulai.
<br>Kabar baiknya, masalah ini mudah dicegah setelah Anda tahu apa yang perlu diperhatikan.
Mengapa Lapisan Pertama Lebih Penting daripada Segalanya
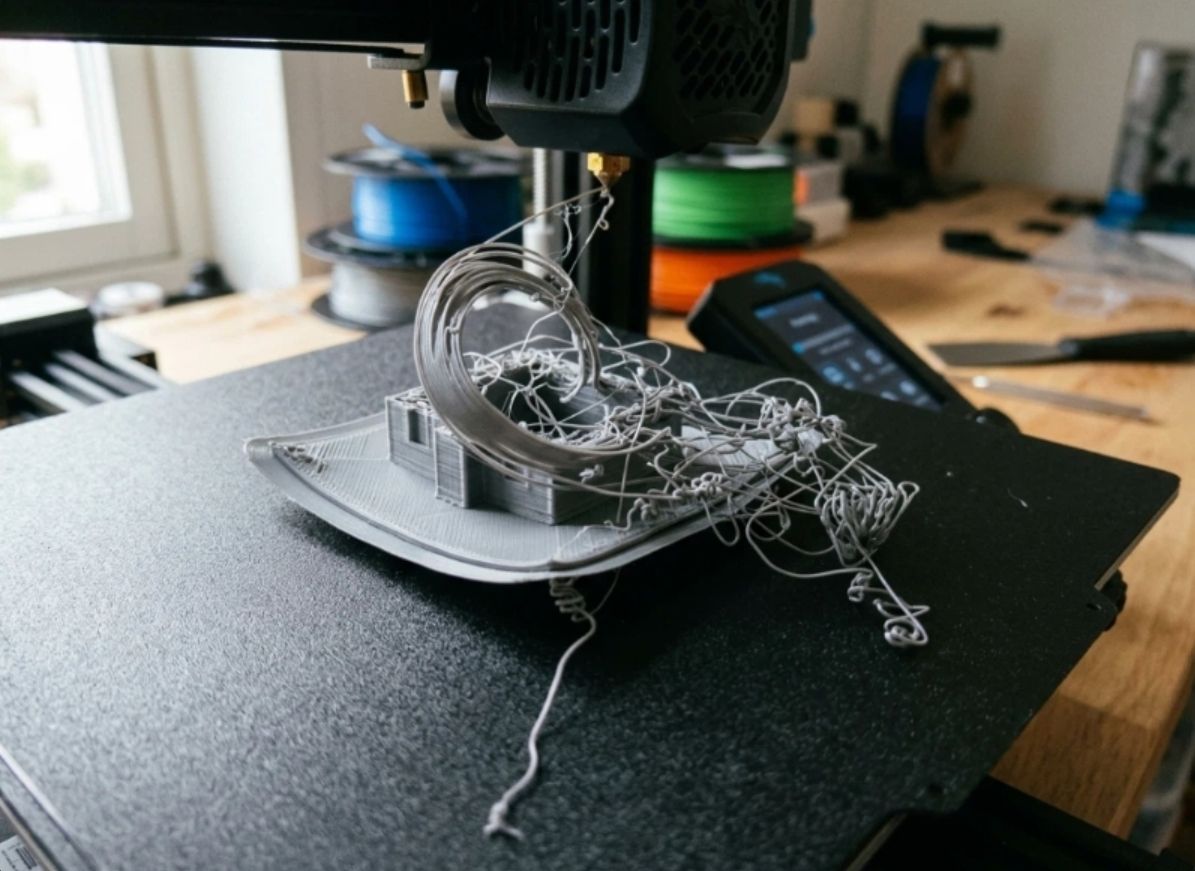
Anggap lapisan pertama sebagai fondasi sebuah bangunan. Jika fondasinya tidak stabil, setiap lapisan di atasnya akan mewarisi kelemahan tersebut.
Printer yang tidak disiapkan dengan baik dapat menyebabkan:
- Masalah adhesi lapisan pertama
- Warping dan sudut yang terangkat
- Ekstrusi tidak merata
- Pergeseran lapisan di tahap pencetakan berikutnya
- Kegagalan cetak total
Sebelum menyesuaikan pengaturan slicer lanjutan, pastikan hal-hal dasarnya sudah benar.
![Analogi fondasi lapisan pertama: lapisan pertama yang buruk menyebabkan kegagalan cetak, sama seperti fondasi bangunan yang lemah membuat bangunan runtuh]
Skenario ##1: Nozzle Terlalu Dekat—atau Terlalu Jauh
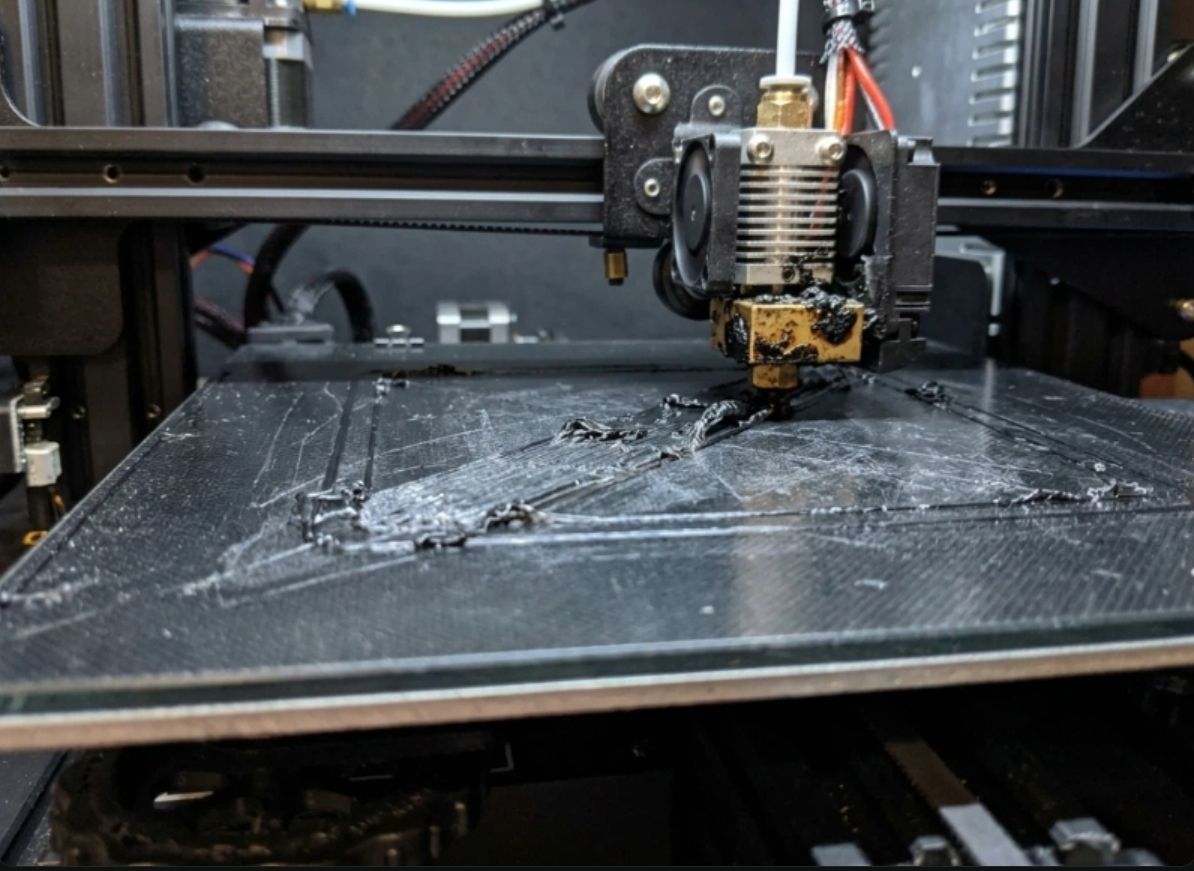
Salah satu penyebab paling umum hasil cetak gagal adalah tinggi nozzle yang tidak tepat.
<br>Saat nozzle terlalu dekat dengan build plate, filamen menjadi terlalu terkompresi. Alih-alih membentuk garis yang halus, filamen justru melebar ke samping sehingga permukaan menjadi kasar dan ekstrusi tidak konsisten.
<br>Gejala yang umum meliputi:
- Nozzle menyeret permukaan hasil cetak
- Lapisan pertama kasar
- Suara klik dari extruder
- Penumpukan material di sekitar nozzle
Sebaliknya, jika nozzle terlalu tinggi, filamen tidak akan menempel dengan baik pada build plate.
<br>Anda biasanya akan melihat:
- Celah di antara garis ekstrusi
- Filamen melingkar di sekitar nozzle
- Sudut terangkat setelah beberapa lapisan
Lapisan pertama yang disetel dengan tepat seharusnya tampak sedikit pipih, tetapi garis ekstrusinya tetap jelas.
Skenario ##2: Bed Terlihat Bersih—Tetapi Sebenarnya Tidak
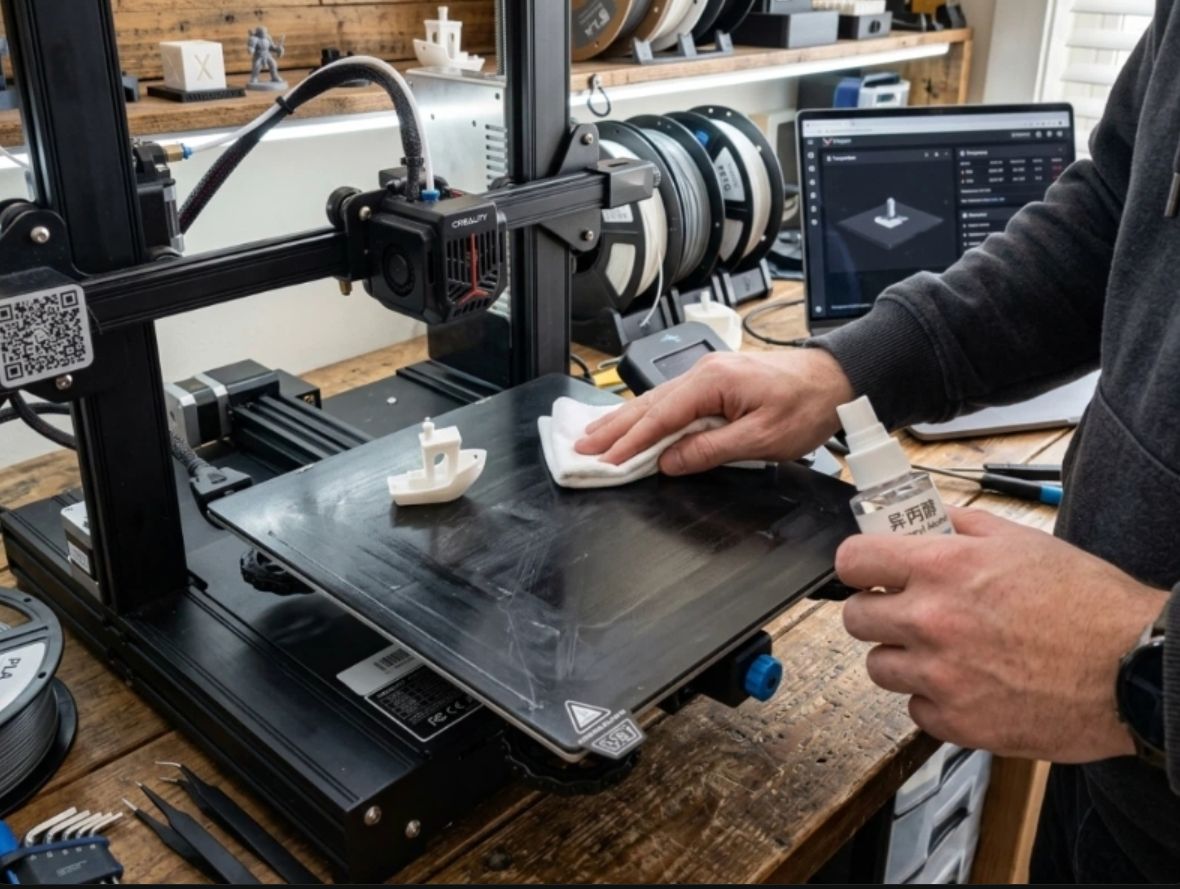
Banyak maker menghabiskan waktu berjam-jam menyetel suhu, tetapi mengabaikan satu masalah sederhana: build plate yang kotor.
<br>Bahkan sidik jari yang tidak terlihat dapat mengurangi adhesi secara signifikan.
<br>Setiap kali Anda melepas hasil cetak, jari Anda meninggalkan minyak. Debu dari ruangan perlahan menumpuk dan residu perekat terbentuk seiring waktu.
<br>Hasilnya?
<br>Lapisan pertama menempel sempurna di beberapa area, tetapi terangkat di area lain.
<br>Jika Anda mengalami masalah adhesi yang muncul secara acak, membersihkan plate sebaiknya menjadi salah satu langkah pemeriksaan pertama.
<br>Untuk sebagian besar permukaan cetak:
- Gunakan alkohol isopropil di antara proses pencetakan
- Cuci secara berkala dengan air hangat dan sabun cuci piring
- Hindari menyentuh area cetak tanpa perlu
Banyak pengguna terkejut melihat kualitas cetak meningkat setelah pembersihan yang benar.
![Membersihkan build plate printer 3D dengan alkohol isopropil dan kain bebas serat untuk menghilangkan sidik jari yang tidak terlihat dan meningkatkan adhesi lapisan pertama]
Skenario ##3: Filamenlah Masalah Sebenarnya
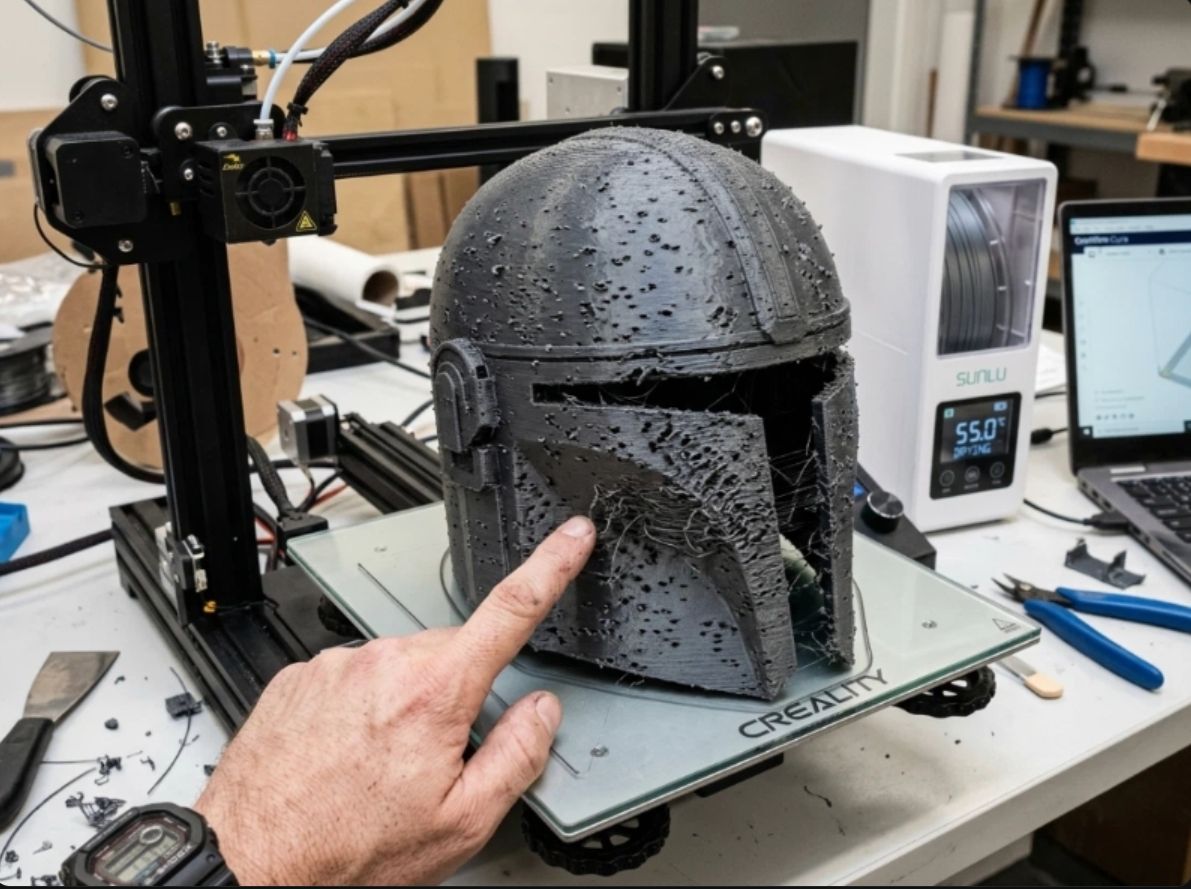
Bayangkan Anda sedang mencetak helm cosplay berukuran besar.
Printer sudah dikalibrasi. Suhunya benar. Bed sudah rata.
Namun, hasil cetak tetap dipenuhi stringing dan permukaan kasar.
Penyebabnya mungkin kelembapan.
Material seperti PETG, ABS, TPU, dan Nylon menyerap kelembapan dari udara dengan sangat cepat. Saat filamen yang lembap melewati nozzle panas, air yang terperangkap berubah menjadi uap sehingga menimbulkan gelembung dan ekstrusi yang tidak konsisten.
Tanda-tanda yang umum meliputi:
- Stringing berlebihan
- Tekstur permukaan kasar
- Suara letupan atau berderak
- Adhesi antarlapisan yang lemah
Banyak pengguna mencoba memperbaikinya melalui pengaturan retraksi, padahal solusi sebenarnya cukup mengeringkan filamen.
<br>Filament dryer sering menjadi salah satu peningkatan paling efektif yang dapat dibeli maker.
![Gejala filamen lembap saat pencetakan 3D: gelembung yang meletup dan uap yang keluar dari nozzle panas, menyebabkan stringing berlebihan dan tekstur permukaan kasar]
Skenario ##4: Terburu-Buru pada Lapisan Pertama
Printer modern bekerja cepat, dan banyak pengguna langsung berusaha memaksimalkan kecepatannya.
Sayangnya, lapisan pertama bukan bagian yang tepat untuk menghemat waktu.
Mencetak lapisan pertama terlalu cepat sering menyebabkan:
- Adhesi buruk
- Ekstrusi tidak merata
- Sudut terangkat
- Seluruh model terlepas dari bed
Lapisan pertama yang lebih lambat memberi filamen lebih banyak waktu untuk menempel pada permukaan cetak.
Bahkan pada printer berkecepatan tinggi, mengurangi kecepatan lapisan pertama sering meningkatkan keandalan secara drastis.
Anggap saja Anda menambah dua menit untuk menghindari pemborosan dua jam.
![Perbandingan kecepatan lapisan pertama: lapisan cepat menyebabkan adhesi buruk dan sudut terangkat, sedangkan lapisan lambat memungkinkan ikatan yang tepat dengan build plate]
Daftar Periksa Sederhana Sebelum Mencetak
Sebelum setiap pencetakan, tanyakan kepada diri Anda:
<br>✓ Apakah bed sudah rata?
<br>✓ Apakah tinggi nozzle sudah tepat?
<br>✓ Apakah build plate sudah bersih?
<br>✓ Apakah filamen sudah kering?
<br>✓ Apakah kecepatan lapisan pertama sudah wajar?
<br>Daftar periksa ini memerlukan waktu kurang dari lima menit, tetapi dapat mencegah banyak kegagalan pencetakan yang paling umum.