Quatro configurações que causam 80% dos problemas de impressão
Um dos maiores equívocos sobre impressão 3D é achar que impressões melhores exigem configurações complicadas.
Abra qualquer fatiador e você encontrará centenas de opções: aceleração, jerk, coasting, pressure advance, pintura de costura, fuzzy skin, camadas adaptativas e muito mais.
É fácil se sentir sobrecarregado.
A verdade é que a maioria dos defeitos comuns de impressão pode ser atribuída a apenas quatro configurações:
- Temperatura
- Resfriamento
- Retração
- Altura de camada
Antes de ajustar recursos avançados, dominar esses fundamentos resolverá a maioria dos problemas de impressão.
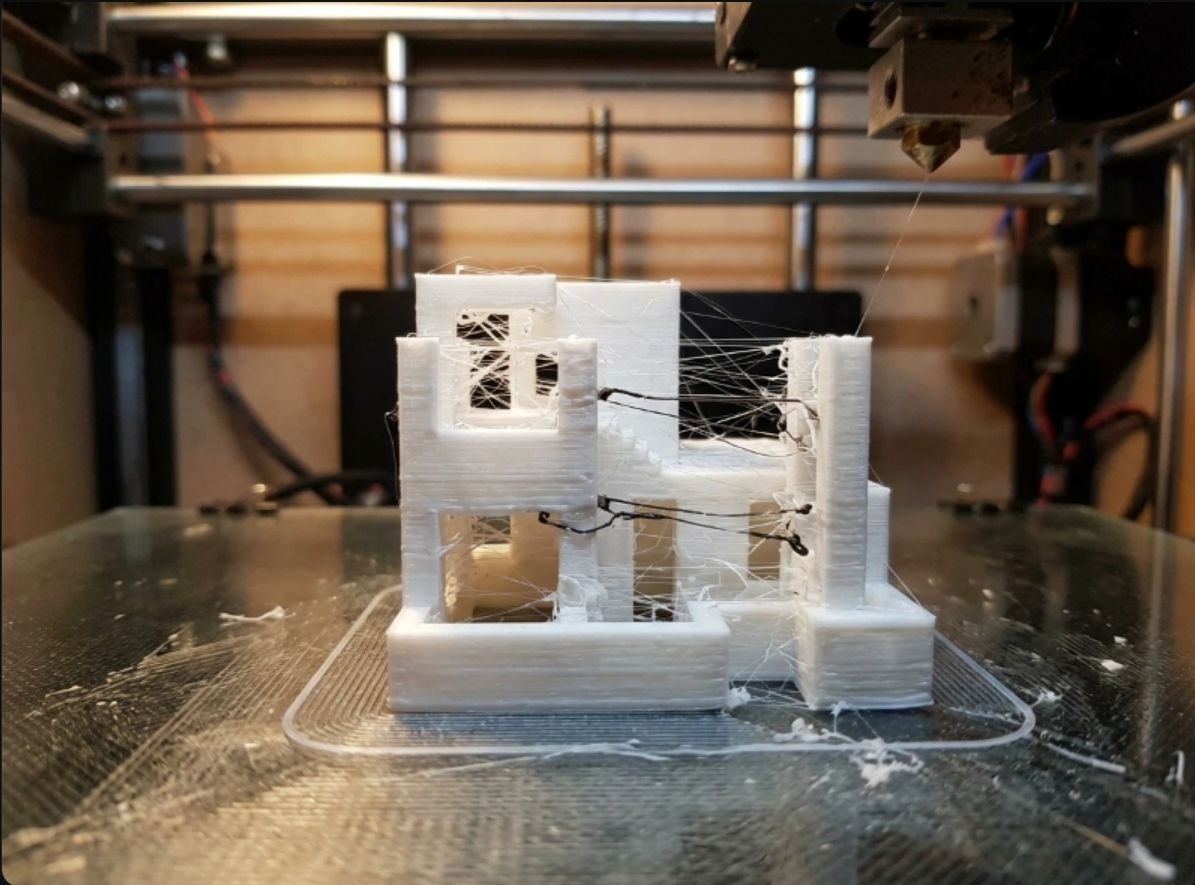
Cenário #1: por que minha impressão está cheia de fios?
Você termina uma impressão e percebe fios finos de plástico esticados entre diferentes partes do modelo.
Parece que uma aranha morou dentro da sua impressora.
Isso é chamado de stringing.
Muitos iniciantes culpam imediatamente o filamento.
Na realidade, geralmente há duas configurações responsáveis:
Retração
A retração puxa o filamento para trás antes dos movimentos de deslocamento.
Retração insuficiente:
- Fios por toda parte
- Superfície com pelos
- Acúmulo excessivo de plástico
Retração excessiva:
- Subextrusão
- Falta de material após os movimentos de deslocamento
Temperatura
Um bico mais quente faz o filamento fluir com mais facilidade.
Isso é útil para a união entre camadas.
Mas, se a temperatura estiver alta demais, o filamento continua escorrendo durante os movimentos de deslocamento.
Pontos de partida comuns:
| Material | Faixa típica |
|---|---|
| PLA | 190–220°C |
| PETG | 230–250°C |
| ABS | 230–260°C |
Antes de alterar a retração, verifique primeiro a temperatura.
![Defeito de stringing em uma impressão 3D, mostrando fios finos de plástico entre duas torres impressas, causado por retração insuficiente ou temperatura excessiva do bico]
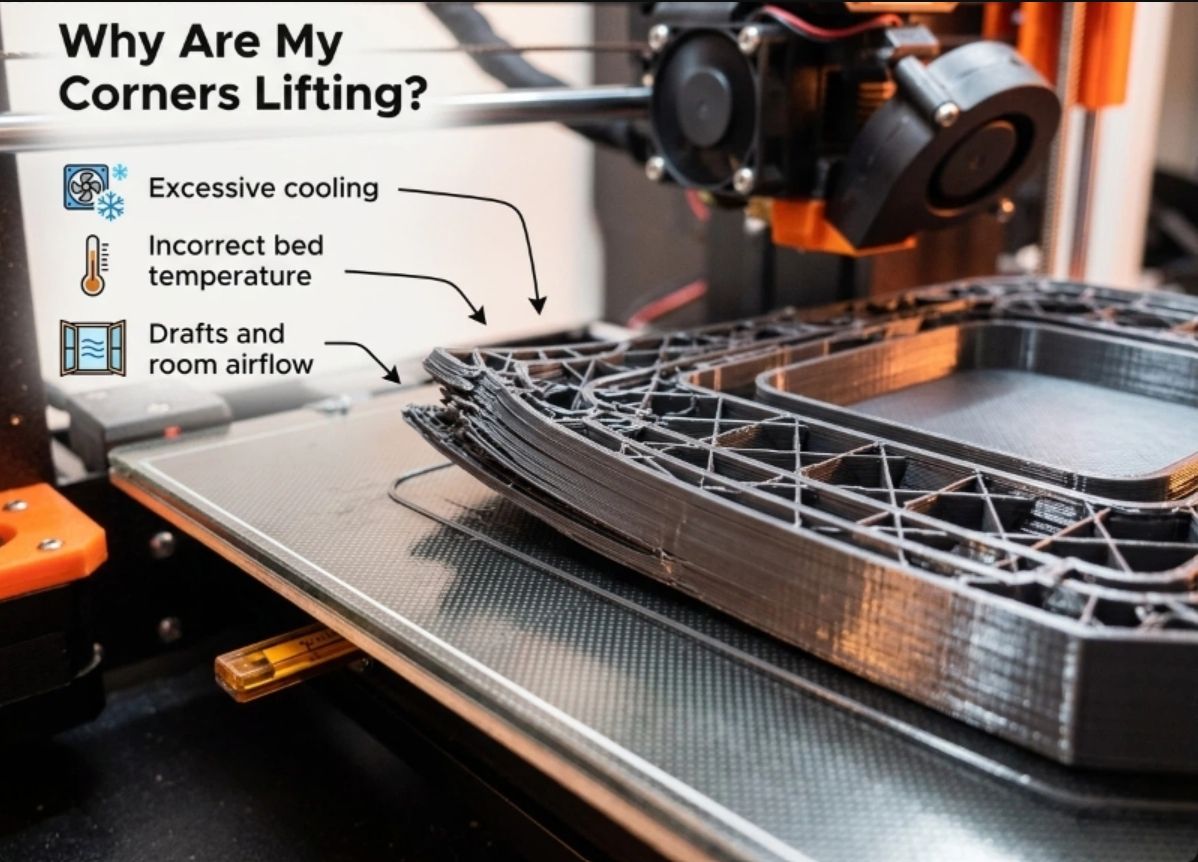
Cenário ##2: por que os cantos da minha impressão estão levantando?
As primeiras camadas parecem perfeitas.
Três horas depois, um canto começa a levantar.
Logo, toda a impressão se solta da mesa.
Isso é warping.
As causas mais comuns são:
- Resfriamento excessivo
- Temperatura incorreta da mesa
- Correntes de ar e fluxo de ar no ambiente
Resfriamento nem sempre é melhor
Muitos makers presumem que mais resfriamento significa melhor qualidade.
Isso é verdade para PLA.
Muitas vezes, é falso para ABS.
Para materiais de engenharia:
- O resfriamento excessivo aumenta a tensão interna
- As peças encolhem de forma desigual
- Os cantos se levantam da plataforma de impressão
Uma configuração que funciona perfeitamente para PLA pode arruinar uma impressão em ABS.
![Warping em uma impressão 3D, mostrando cantos levantados da plataforma após várias camadas, causado por resfriamento excessivo ou temperatura incorreta da mesa]
Cenário ##3: por que as camadas estão se separando?
Você pega uma impressão pronta e percebe algo alarmante.
As camadas podem ser descascadas com a mão.
Esse é um problema clássico de adesão entre camadas.
As causas mais comuns são:
Temperatura do bico baixa demais
O filamento precisa estar quente o suficiente para se unir à camada anterior.
Se a temperatura estiver baixa demais:
- As camadas não se fundem corretamente
- As peças ficam frágeis
- A resistência cai drasticamente
Resfriamento excessivo
O resfriamento solidifica o plástico rapidamente.
No entanto, resfriar de forma agressiva demais pode impedir uma união adequada.
O objetivo não é obter o máximo de resfriamento.
O objetivo é manter um resfriamento equilibrado.
Cenário ##4: por que minha impressão parece áspera?
Muitos usuários presumem que a impressora não é capaz de produzir superfícies lisas.
Com frequência, o verdadeiro problema é a altura de camada.
![Peça impressa em 3D com camadas se separando e sendo descascadas à mão, mostrando baixa adesão causada por temperatura baixa do bico ou resfriamento excessivo]
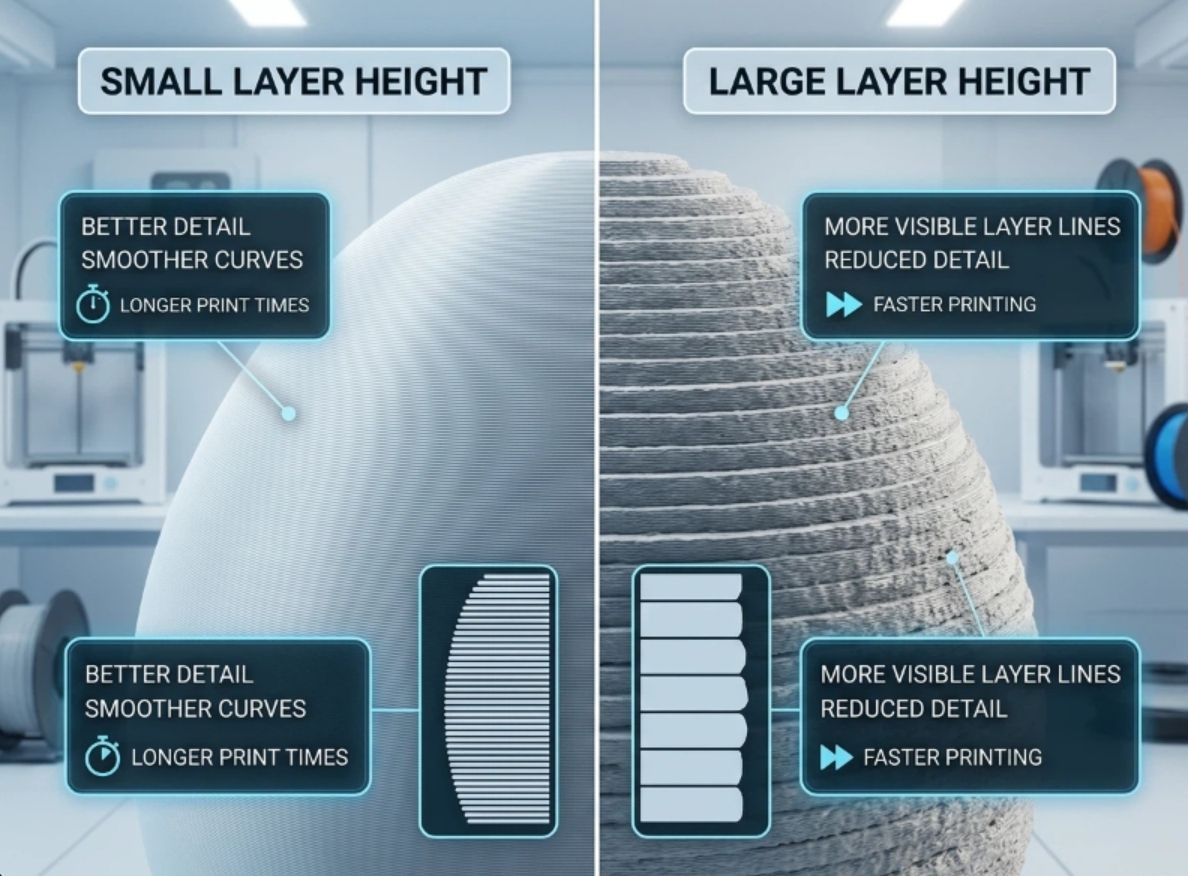
Entendendo a altura de camada
Pense na altura de camada como resolução.
Camadas menores:
- Mais detalhes
- Curvas mais suaves
- Maior tempo de impressão
Camadas maiores: - Impressão mais rápida
- Linhas de camada mais visíveis
- Menos detalhes
Tabela rápida de configurações e problemas
Uma das formas mais rápidas de solucionar problemas é partir do defeito e investigar sua causa.
| Problema | Verifique primeiro |
|---|---|
| Stringing | Retração, temperatura |
| Warping | Resfriamento, temperatura da mesa |
| Separação de camadas | Temperatura do bico |
| Superfície áspera | Altura de camada |
| Blobs e zits | Temperatura |
| Peças fracas | Temperatura, resfriamento |
Em vez de alterar dez configurações de uma vez, identifique o defeito e concentre-se na causa mais provável.
O maior erro cometido pelos makers
Muitos iniciantes ajustam cinco ou seis configurações simultaneamente.
O resultado?
Ninguém sabe o que realmente corrigiu o problema.
Usuários experientes raramente trabalham assim.
Eles alteram:
- Um parâmetro
- Uma impressão de teste
- Uma comparação
Essa abordagem torna a investigação mais rápida e muito mais confiável.