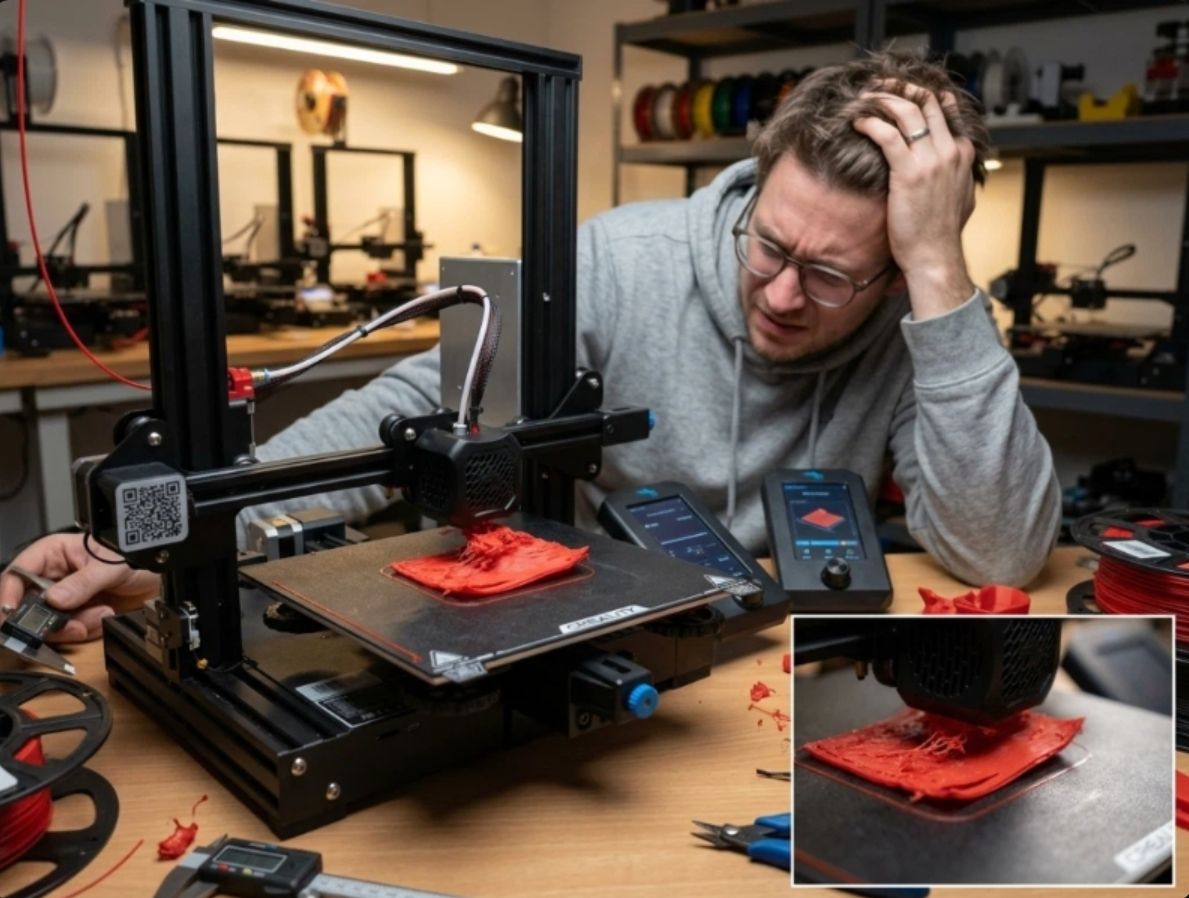
Você encontrou um ótimo modelo on-line, carregou-o no slicer, selecionou um perfil recomendado e começou a imprimir. Tudo parecia bem—até a primeira camada começar a se soltar da mesa de impressão.
<br>Para muitos usuários de FDM, essa experiência é frustrantemente familiar. Quando uma impressão falha, iniciantes costumam culpar o modelo, o slicer ou a própria impressora. Na realidade, a maioria das falhas pode ser atribuída a alguns erros simples de configuração que acontecem antes mesmo do início da impressão.
<br>A boa notícia é que esses problemas são fáceis de evitar quando você sabe o que observar.
Por que a primeira camada é mais importante do que todo o resto
Pense na primeira camada como a fundação de um edifício. Se a fundação for instável, todas as camadas acima herdarão essa fragilidade.
Uma impressora mal preparada pode causar:
- Problemas de adesão da primeira camada
- Empenamento e levantamento dos cantos
- Extrusão irregular
- Deslocamento de camadas mais adiante na impressão
- Falhas completas de impressão
Antes de ajustar configurações avançadas do slicer, vale garantir que o básico esteja correto.
![Analogia da fundação da primeira camada: uma primeira camada ruim causa falhas de impressão, assim como a fundação fraca de um edifício faz com que ele desabe]
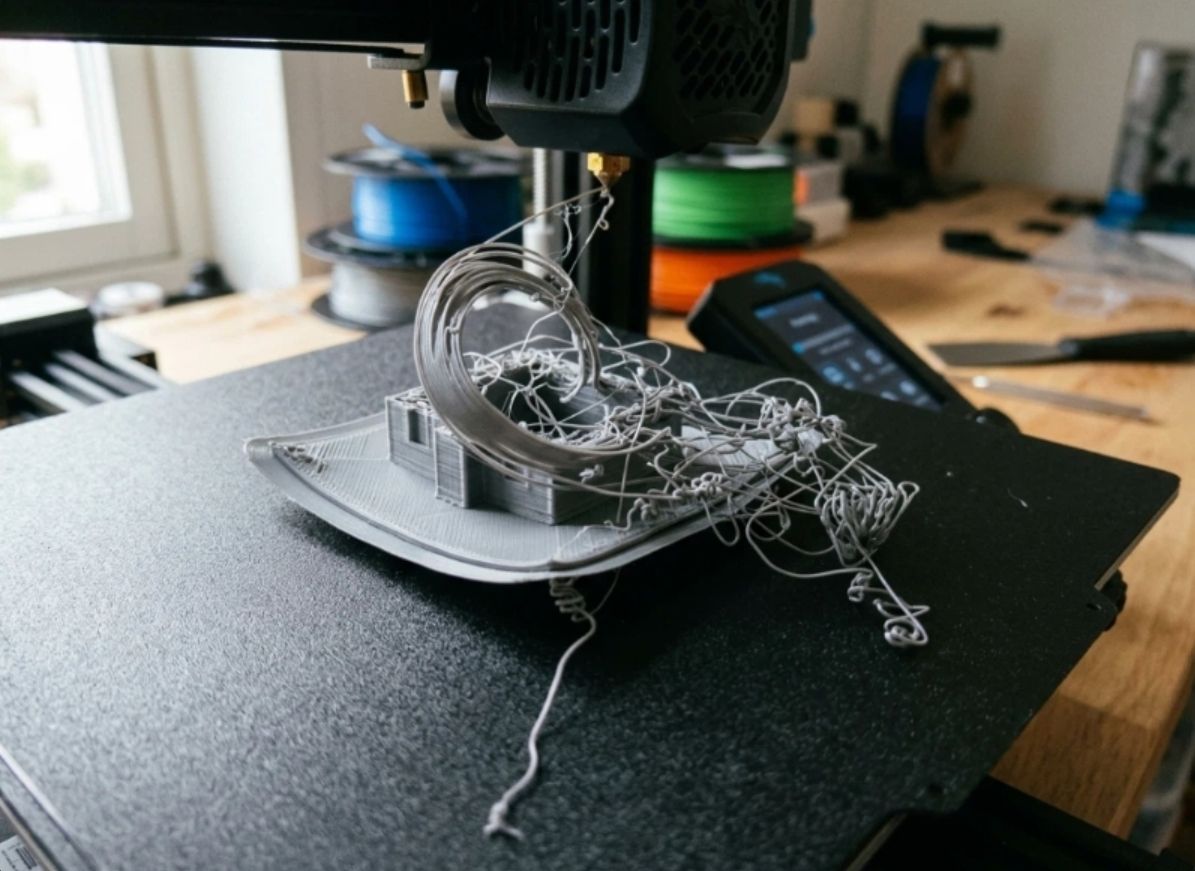
Cenário ##1: o bico está perto demais—ou longe demais
Uma das causas mais comuns de falhas de impressão é a altura incorreta do bico.
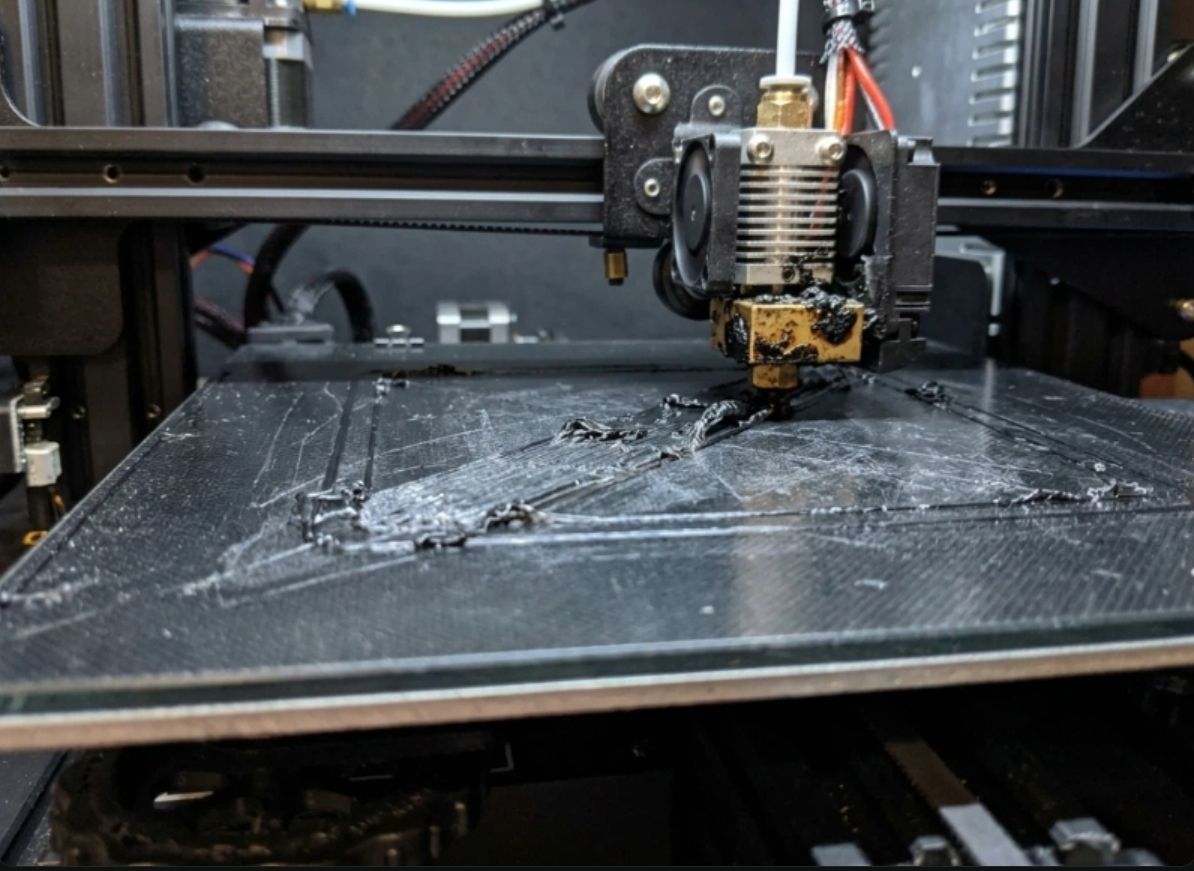
<br>Quando o bico está perto demais da mesa de impressão, o filamento fica excessivamente comprimido. Em vez de formar linhas uniformes, ele é esmagado para os lados, criando superfícies ásperas e uma extrusão inconsistente.
<br>Os sintomas mais comuns incluem:
- O bico arrastando sobre a impressão
- Primeiras camadas ásperas
- Estalos no extrusor
- Acúmulo de material ao redor do bico
Por outro lado, se o bico estiver alto demais, o filamento não se unirá corretamente à mesa de impressão.
<br>Você provavelmente verá:
- Espaços entre as linhas de extrusão
- Filamento se enrolando ao redor do bico
- Cantos se levantando depois de algumas camadas
Uma primeira camada ajustada corretamente deve parecer levemente achatada, mas ainda manter linhas de extrusão bem definidas.
Cenário ##2: a mesa parece limpa—mas não está
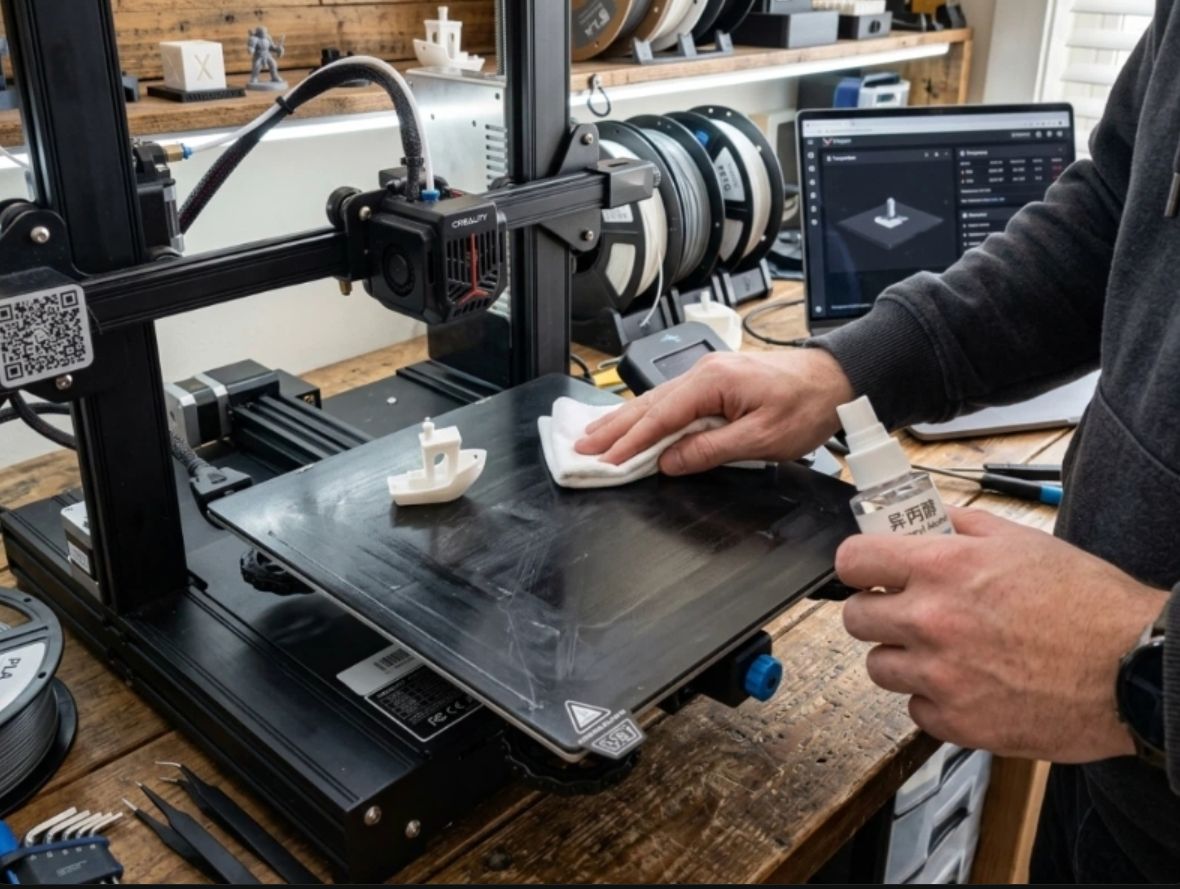
Muitos makers passam horas ajustando temperaturas e deixam passar um problema simples: uma mesa de impressão suja.
<br>Até mesmo impressões digitais invisíveis podem reduzir significativamente a adesão.
<br>Sempre que você remove uma impressão, seus dedos deixam oleosidade. A poeira do ambiente se acumula aos poucos, e resíduos de adesivo se formam com o tempo.
<br>O resultado?
<br>A primeira camada adere perfeitamente em algumas áreas, mas se solta em outras.
<br>Se você está enfrentando problemas aleatórios de adesão, limpar a mesa deve ser um dos primeiros passos de verificação.
<br>Para a maioria das superfícies de impressão:
- Use álcool isopropílico entre as impressões
- Lave periodicamente com água morna e detergente
- Evite tocar desnecessariamente na área de impressão
Muitos usuários se surpreendem com o quanto a qualidade melhora após uma limpeza adequada.
![Limpeza da mesa de impressão 3D com álcool isopropílico e pano sem fiapos para remover impressões digitais invisíveis e melhorar a adesão da primeira camada]
Cenário ##3: o filamento é o verdadeiro problema
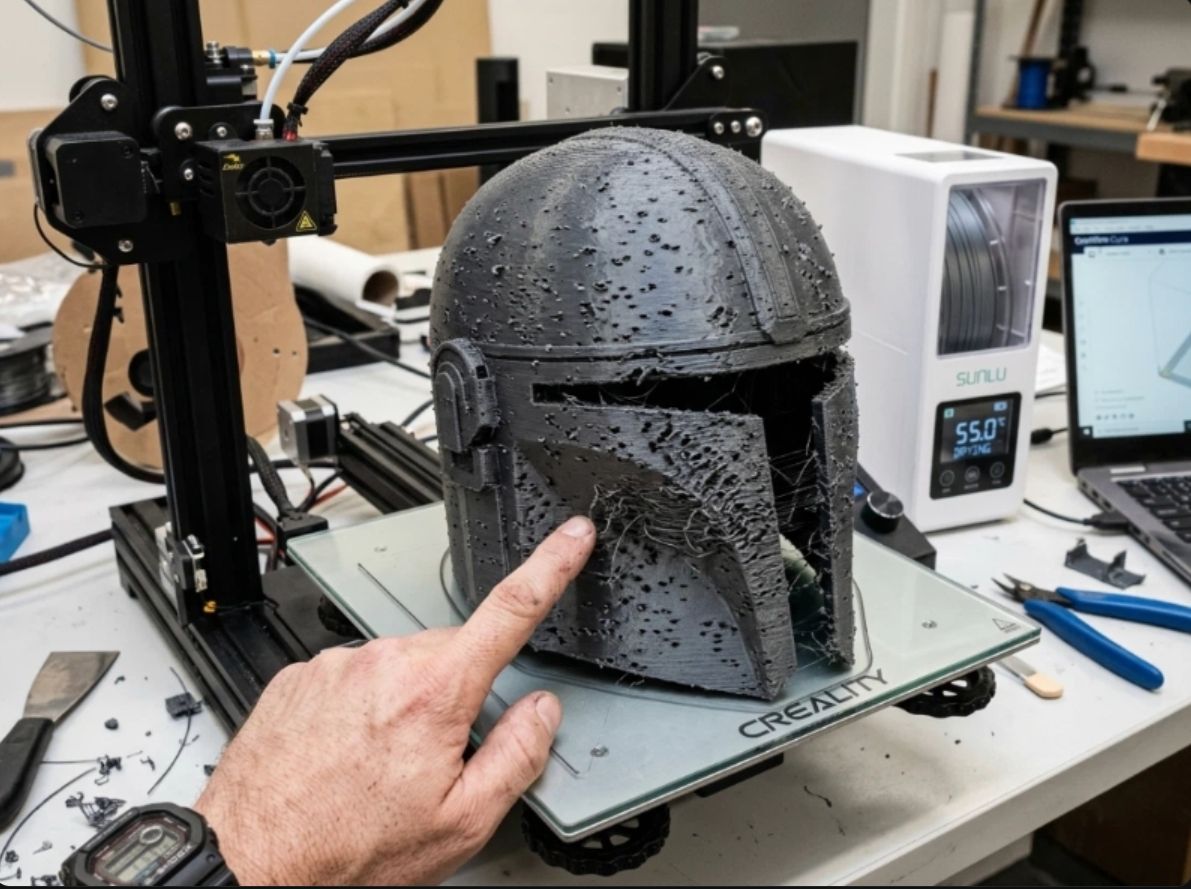
Imagine que você está imprimindo um capacete grande de cosplay.
Você já calibrou a impressora. As temperaturas estão corretas. A mesa está nivelada.
Mesmo assim, a impressão está coberta de fios e superfícies ásperas.
O culpado pode ser a umidade.
Materiais como PETG, ABS, TPU e Nylon absorvem a umidade do ar surpreendentemente rápido. Quando o filamento úmido passa pelo bico quente, a água retida vira vapor, causando bolhas e extrusão inconsistente.
Os sinais mais comuns incluem:
- Fios em excesso
- Textura superficial áspera
- Estalos ou crepitações
- Adesão fraca entre camadas
Muitos usuários tentam corrigir esses problemas com configurações de retração, quando a verdadeira solução é simplesmente secar o filamento.
<br>Uma secadora de filamento costuma ser uma das melhorias mais eficazes que um maker pode comprar.
![Sintomas de filamento úmido durante a impressão 3D: bolhas estourando e vapor escapando do bico quente, causando fios em excesso e textura superficial áspera]
Cenário ##4: apressar a primeira camada
As impressoras modernas são rápidas, e muitos usuários tentam maximizar a velocidade imediatamente.
Infelizmente, a primeira camada não é o momento de economizar tempo.
Imprimir a primeira camada rápido demais costuma causar:
- Má adesão
- Extrusão irregular
- Levantamento dos cantos
- O modelo inteiro se soltando da mesa
Uma primeira camada mais lenta dá ao filamento mais tempo para aderir à superfície de impressão.
Mesmo em impressoras de alta velocidade, reduzir a velocidade da primeira camada costuma melhorar drasticamente a confiabilidade.
Pense nisso como gastar dois minutos a mais para evitar desperdiçar duas horas.
![Comparação da velocidade da primeira camada: uma camada rápida causa má adesão e levantamento dos cantos, enquanto uma camada lenta permite a união adequada com a mesa de impressão]
Uma lista simples de verificação antes de imprimir
Antes de cada impressão, pergunte a si mesmo:
<br>✓ A mesa está nivelada?
<br>✓ A altura do bico está correta?
<br>✓ A mesa de impressão está limpa?
<br>✓ O filamento está seco?
<br>✓ A velocidade da primeira camada é razoável?
<br>Esta lista inteira leva menos de cinco minutos, mas evita muitas das falhas de impressão mais comuns.