Чотири налаштування спричиняють 80% проблем із друком
Одне з найпоширеніших хибних уявлень про 3D-друк полягає в тому, що для кращих результатів потрібні складні налаштування.
Відкрийте будь-який слайсер — і побачите сотні параметрів: прискорення, jerk, coasting, pressure advance, промальовування шва, fuzzy skin, адаптивні шари та багато іншого.
Легко розгубитися.
Насправді більшість типових дефектів друку можна пов’язати лише з чотирма налаштуваннями:
- Температура
- Охолодження
- Ретракція
- Висота шару
Перш ніж змінювати розширені функції, опануйте ці основи — вони допоможуть усунути більшість проблем із друком.
Сценарій #1: чому мій виріб укритий нитками?
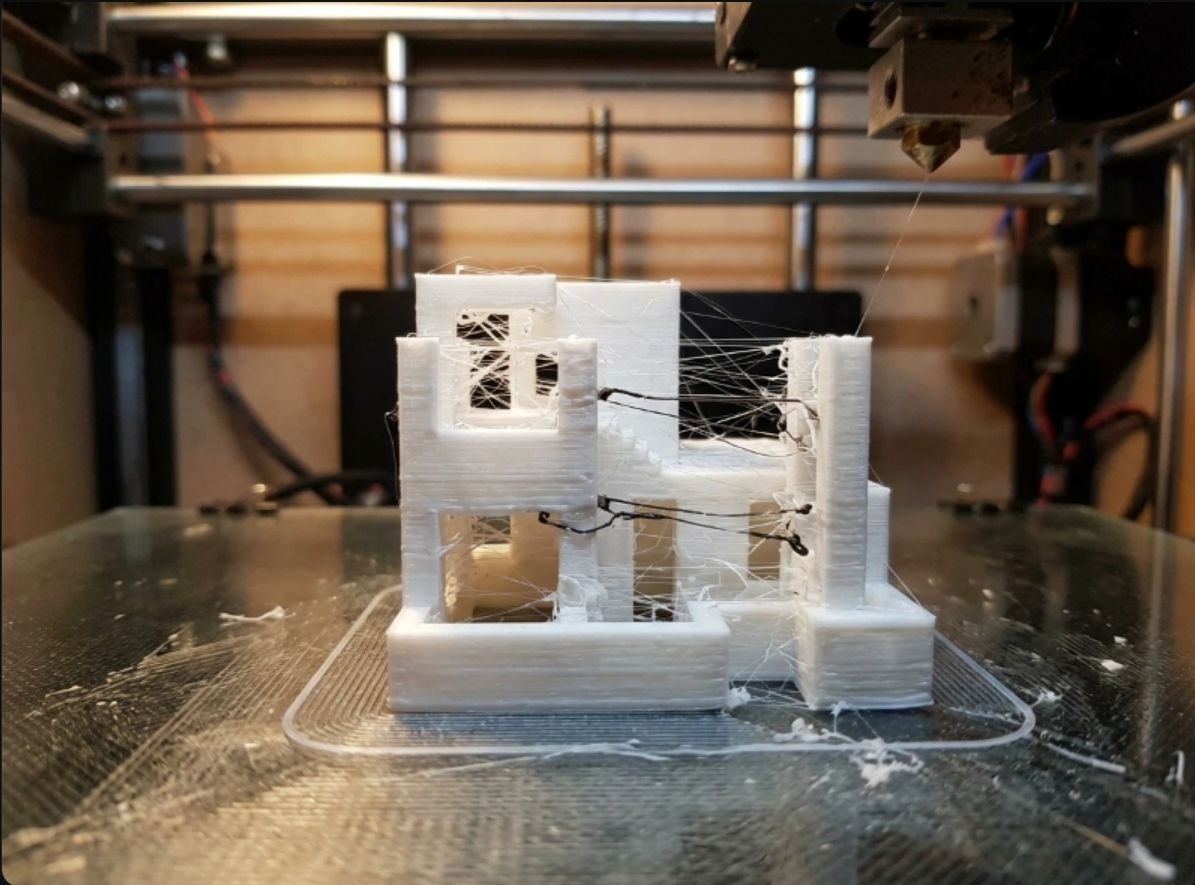
Після завершення друку ви помічаєте тонкі пластикові нитки, натягнуті між різними частинами моделі.
Складається враження, ніби у вашому принтері оселився павук.
Це називається stringing.
Багато початківців одразу звинувачують філамент.
Насправді зазвичай відповідальні два налаштування:
Ретракція
Ретракція відтягує філамент назад перед холостими переміщеннями.
Недостатня ретракція:
- Нитки всюди
- Пухка поверхня
- Надмірне накопичення пластику
Надмірна ретракція:
- Недоекструзія
- Нестача матеріалу після холостих переміщень
Температура
Гарячіше сопло полегшує проходження філаменту.
Це корисно для з’єднання шарів.
Але якщо температура зависока, філамент продовжує витікати під час холостих переміщень.
Типові стартові значення:
| Матеріал | Типовий діапазон |
|---|---|
| PLA | 190–220°C |
| PETG | 230–250°C |
| ABS | 230–260°C |
Перш ніж змінювати ретракцію, спочатку перевірте температуру.
![Дефект stringing на 3D-друці: тонкі пластикові нитки між двома надрукованими вежами через недостатню ретракцію або надто високу температуру сопла]
Сценарій ##2: чому піднімаються кути?
Перші кілька шарів виглядають ідеально.
Через три години один кут починає підніматися.
Невдовзі весь виріб від’єднується від платформи.
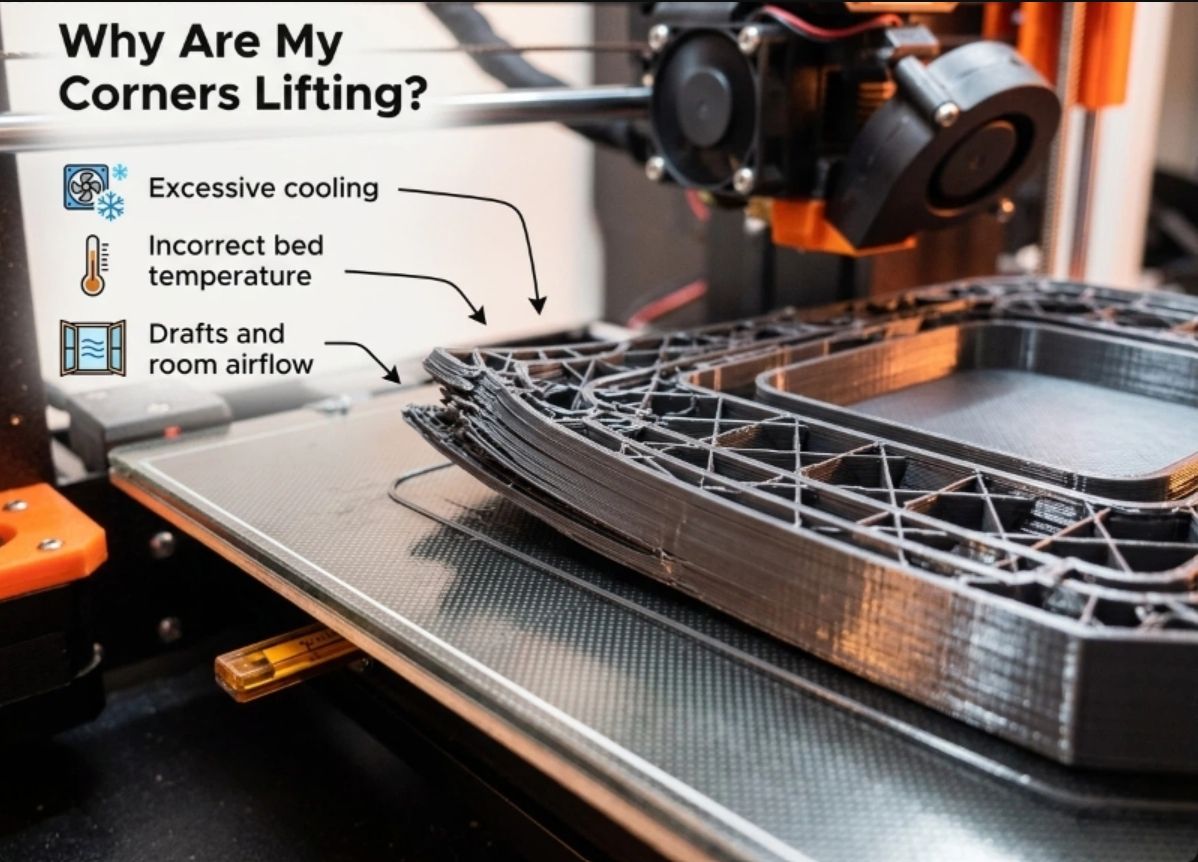
Це викривлення, або warping.
Найчастіші причини:
- Надмірне охолодження
- Неправильна температура платформи
- Протяги та рух повітря в приміщенні
Охолодження не завжди покращує результат
Багато мейкерів вважають, що сильніше охолодження означає кращу якість.
Для PLA це справді так.
Для ABS це часто неправильно.
Для інженерних матеріалів:
- Надмірне охолодження підвищує внутрішні напруження
- Деталі нерівномірно стискаються
- Кути відриваються від робочої платформи
Налаштування, яке чудово працює для PLA, може зіпсувати друк з ABS.
![Викривлення на 3D-друці: кути піднімаються від робочої платформи через кілька шарів через надмірне охолодження або неправильну температуру платформи]
Сценарій ##3: чому шари розділяються?
Ви берете готовий виріб і помічаєте дещо тривожне.
Шари можна розділити руками.
Це класична проблема адгезії шарів.
Найпоширеніші причини:
Занизька температура сопла
Філамент має бути достатньо гарячим, щоб з’єднатися з попереднім шаром.
Якщо температура зависока? ні, занизька:
- Шари належно не сплавляються
- Деталі стають крихкими
- Міцність різко знижується
Надмірне охолодження
Охолодження швидко твердне пластик.
Однак надто інтенсивне охолодження може завадити належному з’єднанню.
Мета — не максимальне охолодження.
Мета — збалансоване охолодження.
Сценарій ##4: чому поверхня виробу шорстка?
Багато користувачів вважають, що їхній принтер не здатен створювати гладкі поверхні.
Часто справжня причина — висота шару.
![3D-деталь із шарами, що розділяються та відриваються руками, демонструє слабку адгезію через низьку температуру сопла або надмірне охолодження]
Розуміємо висоту шару
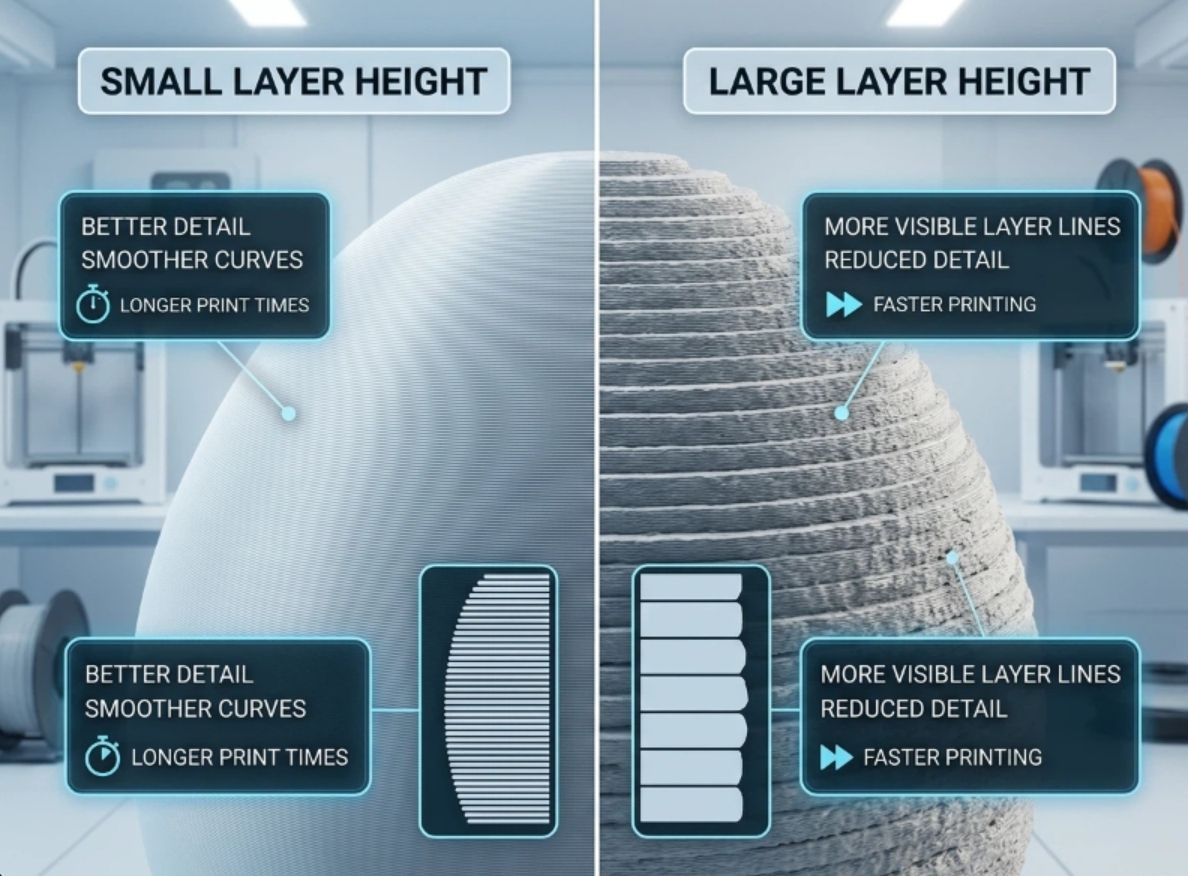
Уявіть висоту шару як роздільну здатність.
Менші шари:
- Більше деталей
- Плавніші вигини
- Довший час друку
Більші шари: - Швидший друк
- Помітніші лінії шарів
- Менше деталей
Шпаргалка: налаштування та проблеми
Один із найшвидших способів діагностики — рухатися від дефекту назад до його причини.
| Проблема | Що перевірити спочатку |
|---|---|
| Stringing | Ретракція, температура |
| Warping | Охолодження, температура платформи |
| Розділення шарів | Температура сопла |
| Шорстка поверхня | Висота шару |
| Напливи та цятки | Температура |
| Слабкі деталі | Температура, охолодження |
Не змінюйте десять налаштувань одночасно: визначте дефект і зосередьтеся на найімовірнішій причині.
Найбільша помилка мейкерів
Багато початківців одночасно змінюють п’ять або шість налаштувань.
Результат?
Ніхто не знає, що саме виправило проблему.
Досвідчені користувачі рідко працюють так.
Вони змінюють:
- Один параметр
- Один тестовий друк
- Одне порівняння
Такий підхід робить пошук несправностей швидшим і значно надійнішим.