Ви знайшли чудову модель в інтернеті, завантажили її в слайсер, вибрали рекомендований профіль і запустили друк. Усе виглядало добре — доки перший шар не почав відриватися від платформи.
<br>Для багатьох користувачів FDM-принтерів цей досвід болісно знайомий. Коли друк не вдається, початківці часто звинувачують модель, слайсер або сам принтер. Насправді більшість невдалих друків можна пояснити кількома простими помилками підготовки, яких припускаються ще до початку друку.
<br>Добра новина: коли ви знаєте, на що звертати увагу, цим проблемам легко запобігти.
Чому перший шар важливіший за все інше
Уявіть перший шар як фундамент будівлі. Якщо фундамент нестабільний, кожен наступний шар успадковує цю слабкість.
Недостатньо підготовлений принтер може спричинити:
- Проблеми з адгезією першого шару
- Викривлення та підняття кутів
- Нерівномірну екструзію
- Зсув шарів на пізніших етапах друку
- Повний зрив друку
Перш ніж налаштовувати розширені параметри слайсера, варто переконатися, що базові налаштування правильні.
![Аналогія з фундаментом першого шару: невдалий перший шар спричиняє зрив друку так само, як слабкий фундамент призводить до обвалення будівлі]
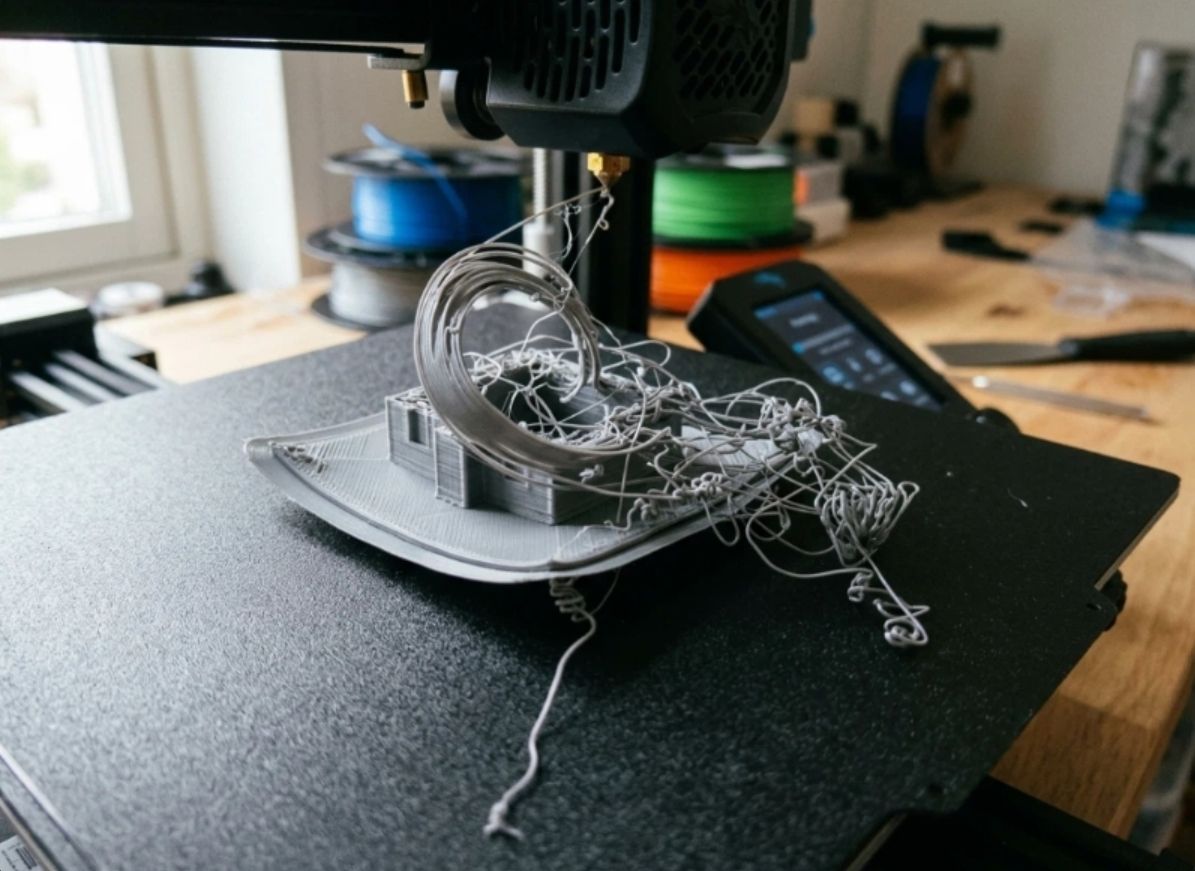
Сценарій ##1: сопло розташоване надто близько або надто далеко
Одна з найпоширеніших причин невдалого друку — неправильна висота сопла.
<br>Коли сопло розташоване надто близько до платформи, філамент надмірно стискається. Замість рівних ліній він розплющується вбік, утворюючи шорсткі поверхні та нерівномірну екструзію.
<br>Типові ознаки:
- Сопло шкребе по моделі
- Шорсткі перші шари
- Клацання екструдера
- Накопичення матеріалу навколо сопла
Якщо ж сопло розташоване надто високо, філамент не з’єднується з платформою належним чином.
<br>Ви часто помітите:
- Проміжки між лініями екструзії
- Філамент, що закручується навколо сопла
- Кути, які піднімаються після кількох шарів
Правильно налаштований перший шар має виглядати злегка сплющеним, але його лінії екструзії повинні залишатися чітко окресленими.
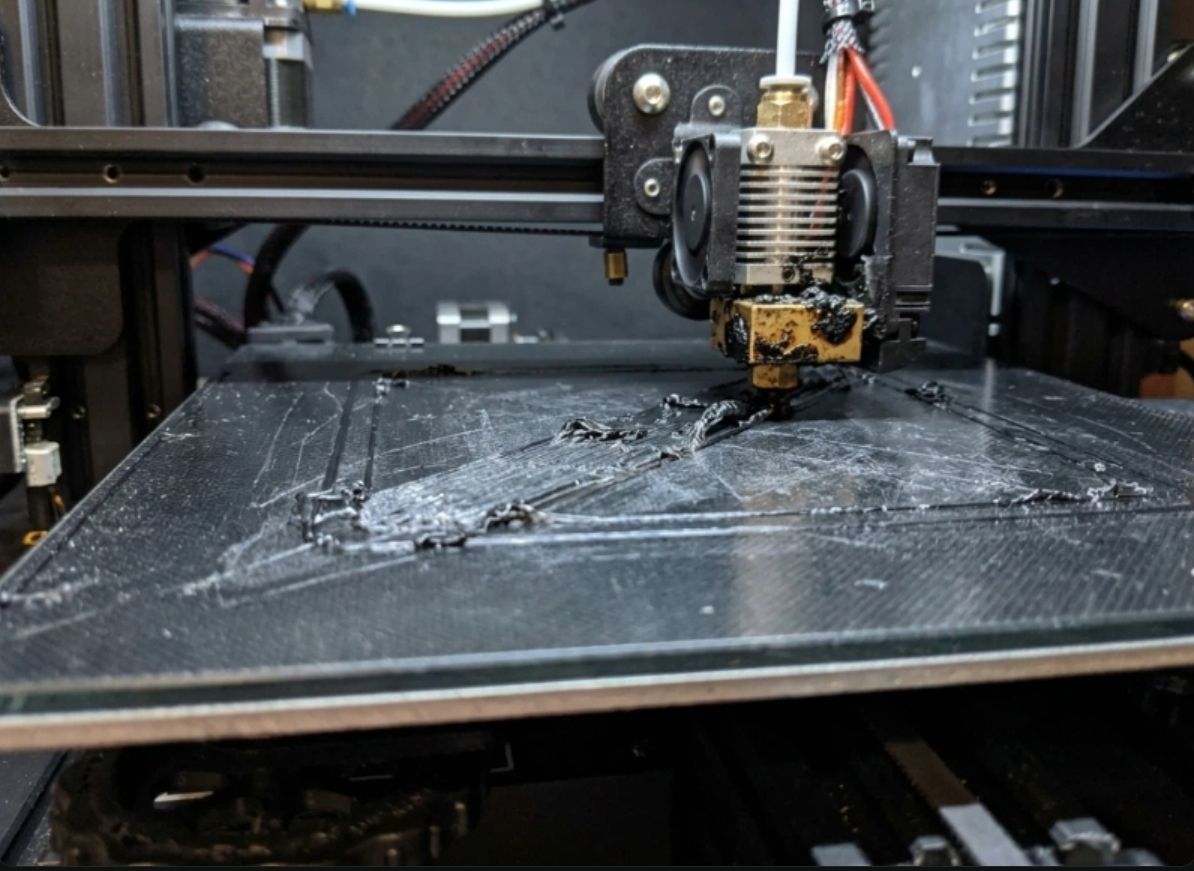
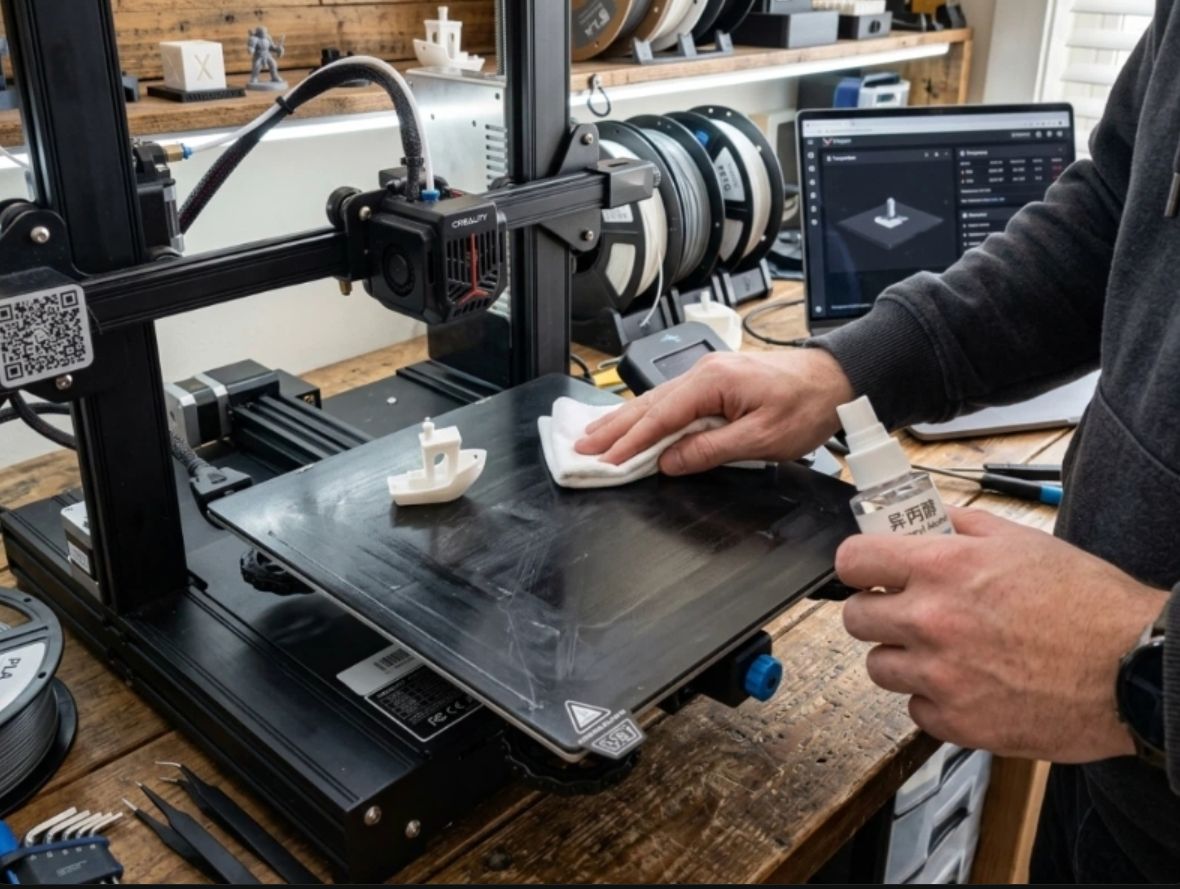
Сценарій ##2: стіл виглядає чистим, але це не так
Багато мейкерів годинами налаштовують температуру, повністю ігноруючи одну просту проблему: забруднену платформу.
<br>Навіть невидимі відбитки пальців можуть суттєво зменшити адгезію.
<br>Щоразу, коли ви знімаєте модель, пальці залишають на поверхні жир. Пил із приміщення поступово накопичується. З часом утворюються залишки клею.
<br>Результат?
<br>Перший шар ідеально прилипає в одних місцях, а в інших піднімається.
<br>Якщо ви стикаєтеся з випадковими проблемами адгезії, очищення платформи має бути одним із перших кроків під час пошуку причини.
<br>Для більшості поверхонь друку:
- Використовуйте ізопропіловий спирт між друками
- Періодично мийте поверхню теплою водою із засобом для миття посуду
- Без потреби не торкайтеся зони друку
Багато користувачів дивуються, наскільки покращується якість друку після ретельного очищення.
![Очищення платформи 3D-принтера ізопропіловим спиртом і безворсовою серветкою для видалення невидимих відбитків пальців та покращення адгезії першого шару]
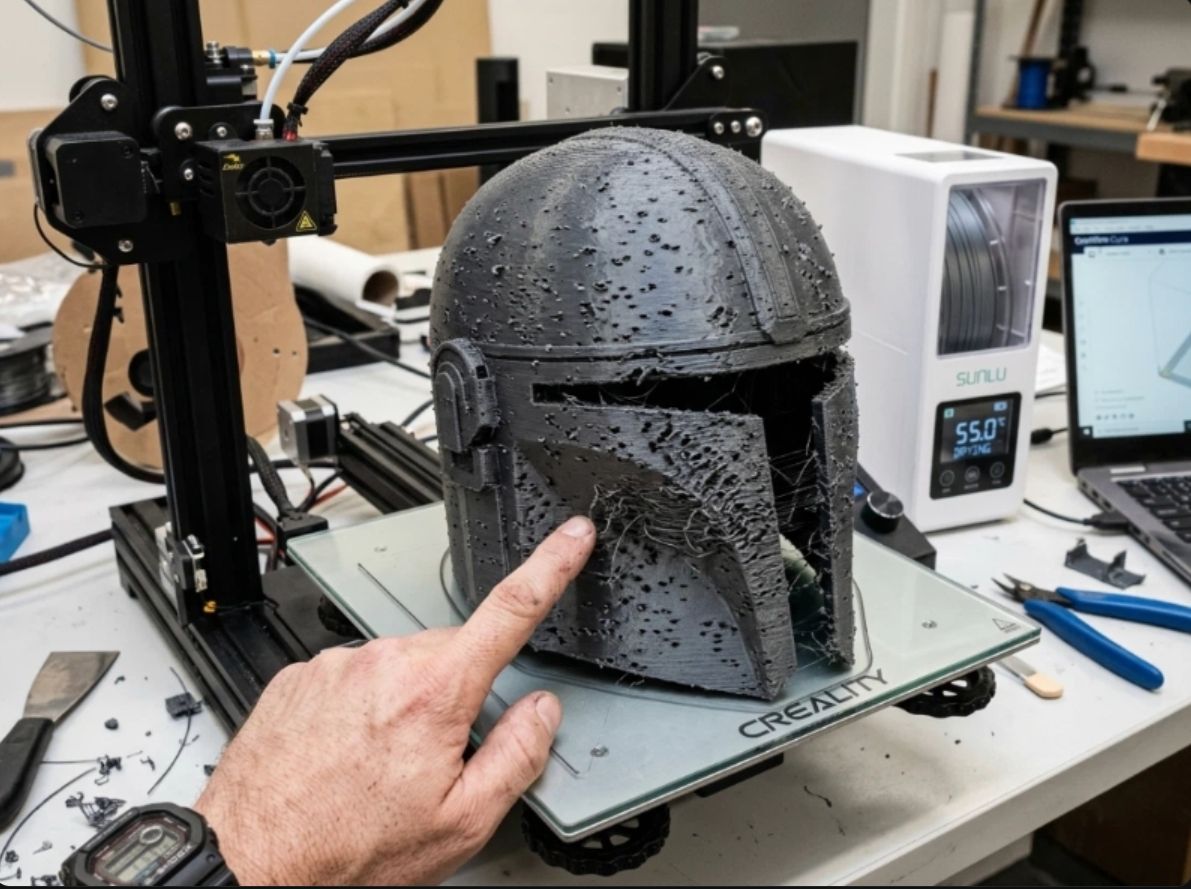
Сценарій ##3: справжня проблема — філамент
Уявіть, що ви друкуєте великий шолом для косплею.
Ви відкалібрували принтер. Температури правильні. Стіл вирівняний.
Та попри це модель укрита нитками й має шорстку поверхню.
Причиною може бути волога.
Такі матеріали, як PETG, ABS, TPU та Nylon, напрочуд швидко вбирають вологу з повітря. Коли вологий філамент проходить через гаряче сопло, захоплена вода перетворюється на пару, спричиняючи бульбашки та нерівномірну екструзію.
Поширені ознаки:
- Надмірне утворення ниток
- Шорстка текстура поверхні
- Хлюпання або потріскування
- Слабке зчеплення між шарами
Багато користувачів намагаються виправити ці проблеми параметрами ретракту, хоча справжнє рішення — просто висушити філамент.
<br>Сушарка для філаменту часто є одним із найефективніших удосконалень, які може придбати мейкер.
![Ознаки вологого філаменту під час 3D-друку: бульбашки лопаються, а пара виходить із гарячого сопла, спричиняючи надмірне утворення ниток і шорстку текстуру поверхні]
Сценарій ##4: перший шар друкується поспіхом
Сучасні принтери працюють швидко, і багато користувачів одразу намагаються максимально збільшити швидкість.
На жаль, перший шар — не те місце, де варто заощаджувати час.
Надто швидкий друк першого шару часто спричиняє:
- Погану адгезію
- Нерівномірну екструзію
- Підняття кутів
- Відрив усієї моделі від столу
Повільніший перший шар дає філаменту більше часу для зчеплення з поверхнею друку.
Навіть на високошвидкісних принтерах зменшення швидкості першого шару часто суттєво підвищує надійність.
Сприймайте це як додаткові дві хвилини, що допоможуть не змарнувати дві години.
![Порівняння швидкості першого шару: швидкий перший шар спричиняє слабку адгезію та підняття кутів, тоді як повільний дає змогу належно з’єднатися з платформою]
Простий чекліст перед друком
Перед кожним друком запитайте себе:
<br>✓ Чи вирівняний стіл?
<br>✓ Чи правильна висота сопла?
<br>✓ Чи чиста платформа?
<br>✓ Чи сухий філамент?
<br>✓ Чи прийнятна швидкість першого шару?
<br>Увесь цей чекліст займає менш як п’ять хвилин, але запобігає багатьом найпоширенішим проблемам під час друку.