印刷トラブルの80%を引き起こす4つの設定
3Dプリントでよくある誤解の一つは、きれいに印刷するには複雑な設定が必要だという考えです。
スライサーを開くと、加速度、ジャーク、コースティング、プレッシャーアドバンス、シームペイント、ファジースキン、アダプティブレイヤーなど、数百もの項目が表示されます。
圧倒されてしまうのも無理はありません。
実際には、よくある印刷不良の大半は、次の4つの設定にさかのぼれます。
- 温度
- 冷却
- リトラクション
- レイヤー高さ
高度な機能を調整する前に、まずこの基本を身につければ、印刷トラブルの大部分を解決できます。
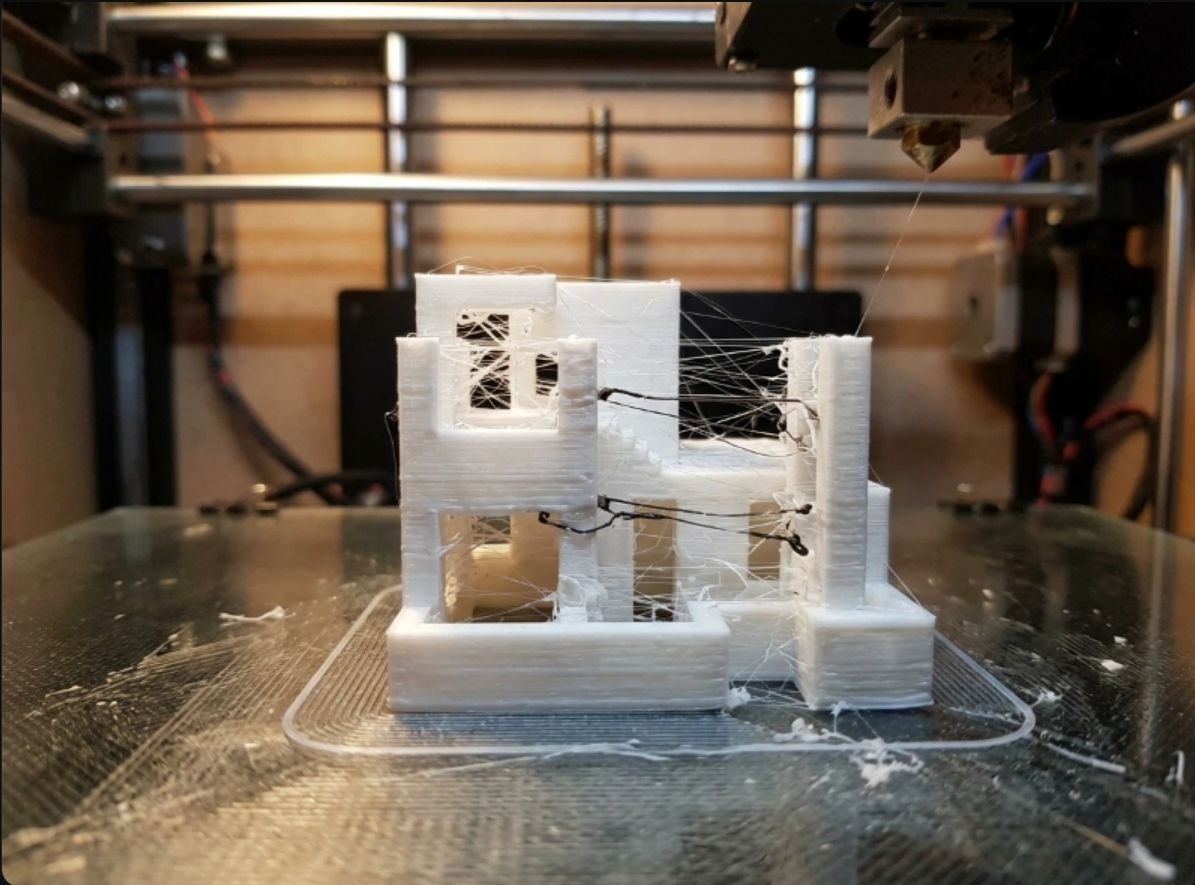
シナリオ #1:なぜプリントに糸引きが出るのですか?
印刷を終えると、モデルのパーツ同士の間に細い樹脂の糸が伸びていることがあります。
まるでプリンターの中にクモが住みついたようです。
これが糸引きです。
初心者の多くは、すぐにフィラメントを原因だと考えます。
しかし実際には、主に2つの設定が関係しています。
リトラクション
リトラクションは、移動動作の前にフィラメントを後退させます。
リトラクションが少なすぎる場合:
- 糸引きが至る所に出る
- 表面が毛羽立つ
- 樹脂が過剰に堆積する
リトラクションが多すぎる場合:
- 押し出し不足になる
- 移動後に材料が欠ける
温度
ノズル温度が高いほど、フィラメントは流れやすくなります。
これは層同士の接着に役立ちます。
ただし温度が高すぎると、移動中もフィラメントが流れ続けます。
一般的な開始目安:
| 材料 | 目安範囲 |
|---|---|
| PLA | 190–220°C |
| PETG | 230–250°C |
| ABS | 230–260°C |
リトラクションを変更する前に、まず温度を確認してください。
![リトラクション不足またはノズル温度過多によって、2本のプリントタワーの間に細い樹脂の糸が生じた3Dプリントの糸引き不良]
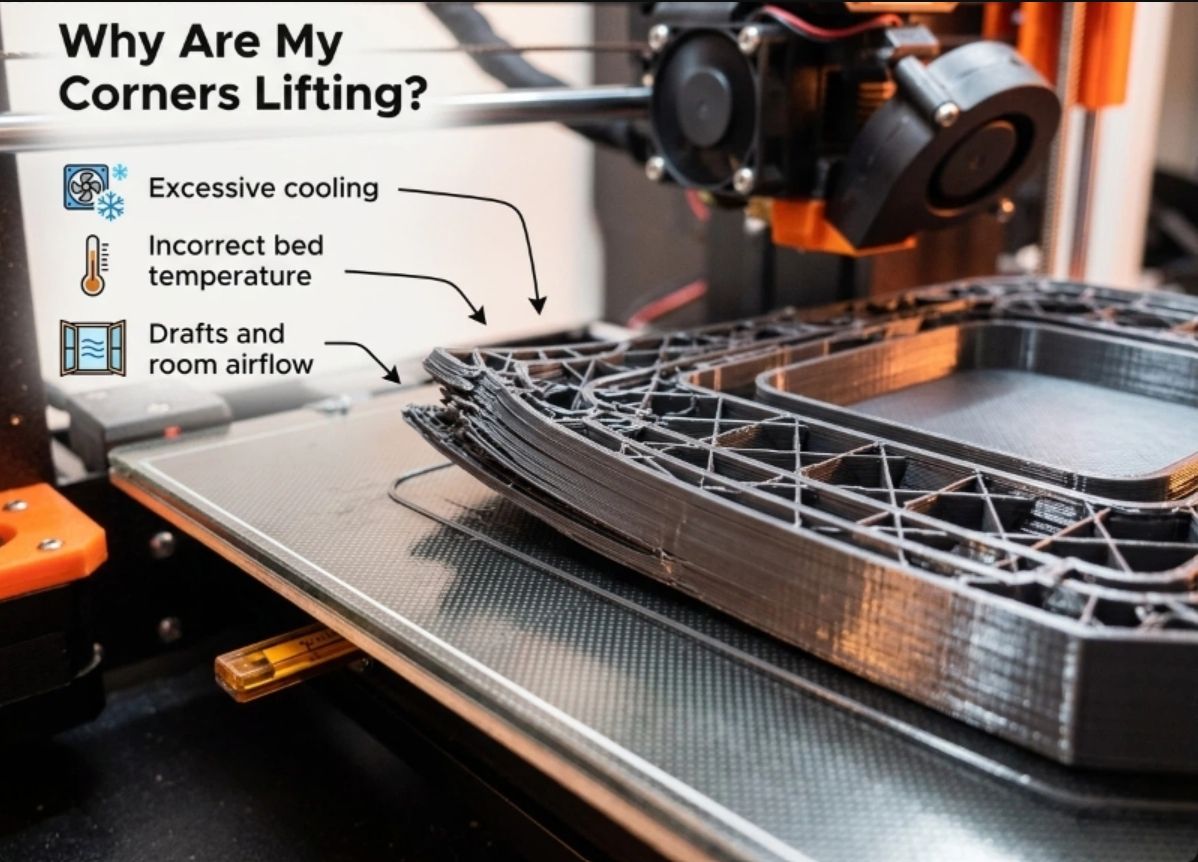
シナリオ ##2:なぜ角が反ってしまうのですか?
最初の数層は完璧に見えます。
3時間後、1つの角が浮き始めます。
やがてプリント全体がベッドから外れてしまいます。
これが反りです。
主な原因は次のとおりです。
- 冷却が強すぎる
- ベッド温度が適切でない
- すきま風や室内の気流
冷却は強ければよいとは限りません
冷却を強くするほど品質が上がると考える人は少なくありません。
PLAではその傾向があります。
しかしABSでは、逆になることがよくあります。
エンジニアリング材料では:
- 冷却が強すぎると内部応力が増える
- パーツが不均一に収縮する
- 角がビルドプレートから浮く
PLAで完璧に機能する設定が、ABSのプリントを台無しにすることもあります。
![冷却過多または不適切なベッド温度によって、数層後に角がビルドプレートから浮いた3Dプリントの反り]
シナリオ ##3:なぜ層が分離するのですか?
完成したプリントを手に取ると、気になる状態に気づくことがあります。
層を手で剥がせてしまうのです。
これは典型的な層間接着の問題です。
主な原因は次のとおりです。
ノズル温度が低すぎる
フィラメントは、前の層と接着できるだけ十分に熱くなければなりません。
温度が低すぎると:
- 層同士が適切に融合しない
- パーツがもろくなる
- 強度が大幅に低下する
冷却が強すぎる
冷却すると樹脂はすぐに固まります。
しかし冷却が強すぎると、適切な接着を妨げることがあります。
目標は最大限の冷却ではありません。
バランスの取れた冷却が目標です。
シナリオ ##4:なぜ表面が粗く見えるのですか?
自分のプリンターでは滑らかな表面を作れないと思う人は少なくありません。
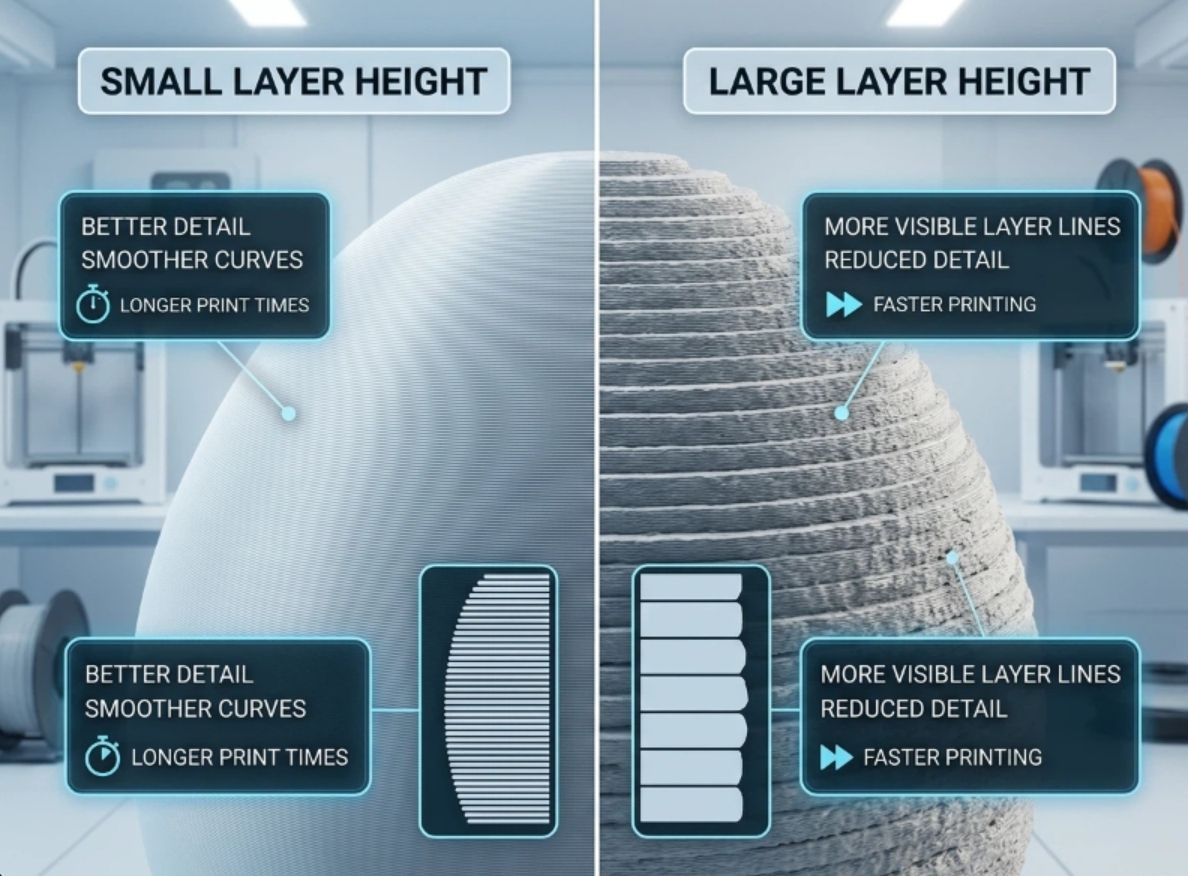
実際の原因は、レイヤー高さであることがよくあります。
![ノズル温度の低さまたは冷却過多による層間接着不良で、層が分離して手で剥がれている3Dプリントパーツ]
レイヤー高さを理解する
レイヤー高さは解像度のようなものです。
レイヤーが小さい場合:
- ディテールが向上する
- 曲線が滑らかになる
- 印刷時間が長くなる
レイヤーが大きい場合: - 印刷が速くなる
- レイヤーラインが目立つ
- ディテールが減る
設定とトラブルの早見表
不良から原因を逆算するのは、トラブルシューティングの近道です。
| 問題 | 最初に確認する項目 |
|---|---|
| 糸引き | リトラクション、温度 |
| 反り | 冷却、ベッド温度 |
| 層間分離 | ノズル温度 |
| 粗い表面 | レイヤー高さ |
| ブロブと小さな突起 | 温度 |
| パーツが弱い | 温度、冷却 |
10項目を一度に変更するのではなく、不良を特定し、最も可能性の高い原因に集中してください。
メーカーが最もよく犯す間違い
初心者の多くは、5つか6つの設定を同時に調整します。
その結果はどうなるでしょうか。
何が問題を解決したのか、誰にも分からなくなります。
プロのユーザーは、ほとんどこの方法を取りません。
変更するのは次の1つずつです。
- 1つのパラメーター
- 1回のテストプリント
- 1回の比較
この方法なら、トラブルシューティングをより速く、はるかに確実に進められます。