オンラインで素晴らしいモデルを見つけ、スライサーに読み込み、推奨プロファイルを選んで印刷を開始しました。すべて順調に見えたのに、初層がビルドプレートから剥がれ始めます。
<br>FDMユーザーの多くにとって、この経験は非常に身近で、しかも悩ましいものです。印刷に失敗すると、初心者はモデルやスライサー、プリンターそのものを原因だと考えがちです。しかし実際には、失敗の多くは印刷を始める前に起きる、いくつかの単純な設定ミスにたどり着きます。
<br>何を確認すべきか分かれば、こうした問題は簡単に防げます。
初層が何より重要な理由
初層は建物の基礎のようなものです。基礎が不安定なら、その上に重なるすべての層に弱さが引き継がれます。
プリンターの準備が不十分だと、次のような問題につながります。
- 初層の密着不良
- 反りや角の浮き
- 押し出しの不均一
- 印刷後半でのレイヤーずれ
- 印刷全体の失敗
高度なスライサー設定を調整する前に、まず基本が正しいか確認しておきましょう。
![初層を建物の基礎にたとえたイメージ:悪い初層が印刷失敗を招くのは、弱い基礎が建物を崩すのと同じです]
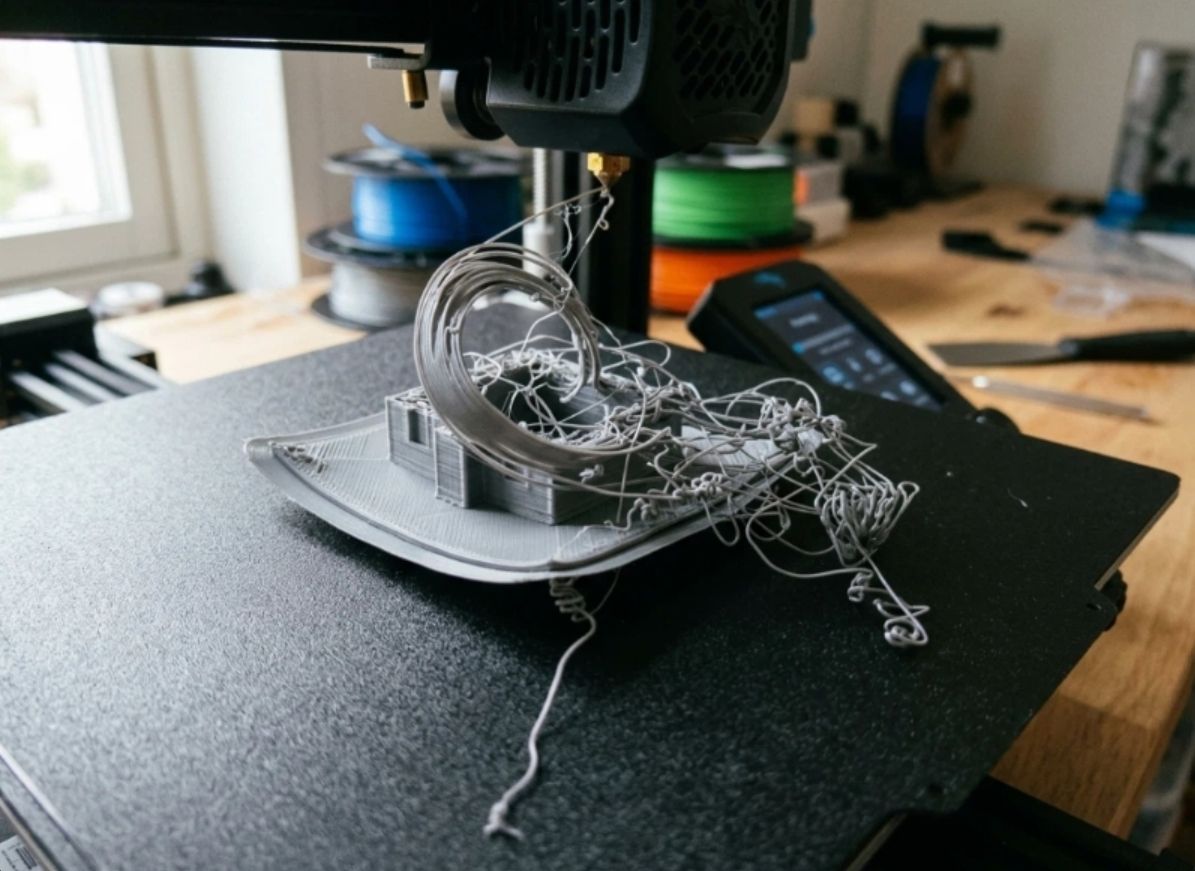
シナリオ ##1:ノズルが近すぎる、または遠すぎる
印刷失敗のよくある原因の一つが、ノズルの高さのずれです。
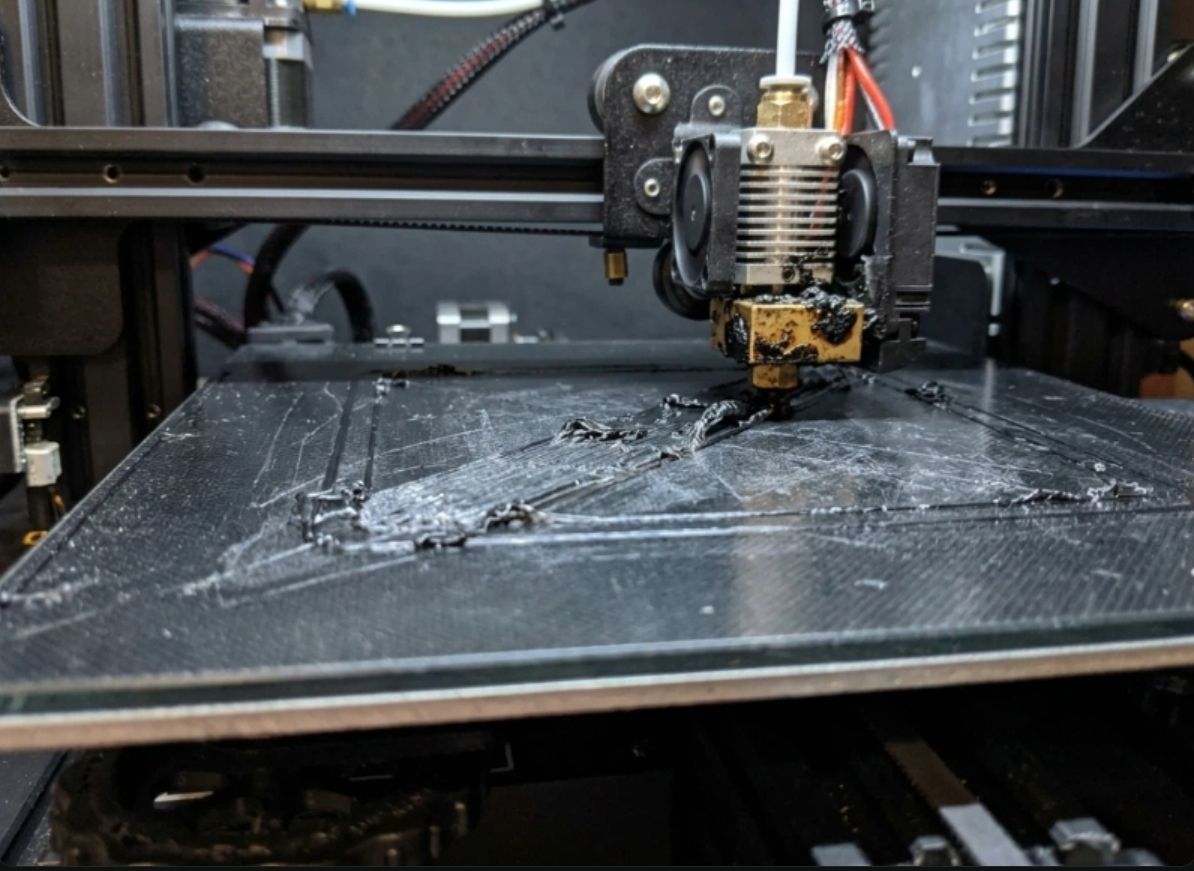
<br>ノズルがビルドプレートに近すぎると、フィラメントが過度に圧縮されます。滑らかな線にならず、横に押しつぶされるため、表面が粗くなり、押し出しも不安定になります。
<br>典型的な症状は次のとおりです。
- ノズルが印刷物を引きずる
- 初層が粗い
- エクストルーダーからカチカチという音がする
- ノズルの周囲に材料が付着する
反対に、ノズルが高すぎると、フィラメントがビルドプレートにうまく密着しません。
<br>次のような状態が見られます。
- 押し出し線の間に隙間がある
- フィラメントがノズルの周囲で丸まる
- 数層印刷した後に角が浮く
適切に調整された初層は少し平らになりながらも、押し出し線の輪郭がはっきり残ります。
シナリオ ##2:ベッドはきれいに見えても、実は汚れている
多くのメイカーは温度調整に何時間もかけますが、単純な問題を完全に見落としています。ビルドプレートの汚れです。
<br>目に見えない指紋だけでも、密着性は大きく低下します。
<br>印刷物を取り外すたびに、指先の油分が残ります。室内のほこりも少しずつ蓄積し、接着剤の残留物も時間とともに増えていきます。
<br>その結果は?
<br>初層が一部では完璧に密着するのに、別の場所では浮いてしまいます。
<br>密着不良がランダムに起きる場合は、プレートの清掃を最初に試すべき対処の一つにしましょう。
<br>多くのビルド面では、次の方法が使えます。
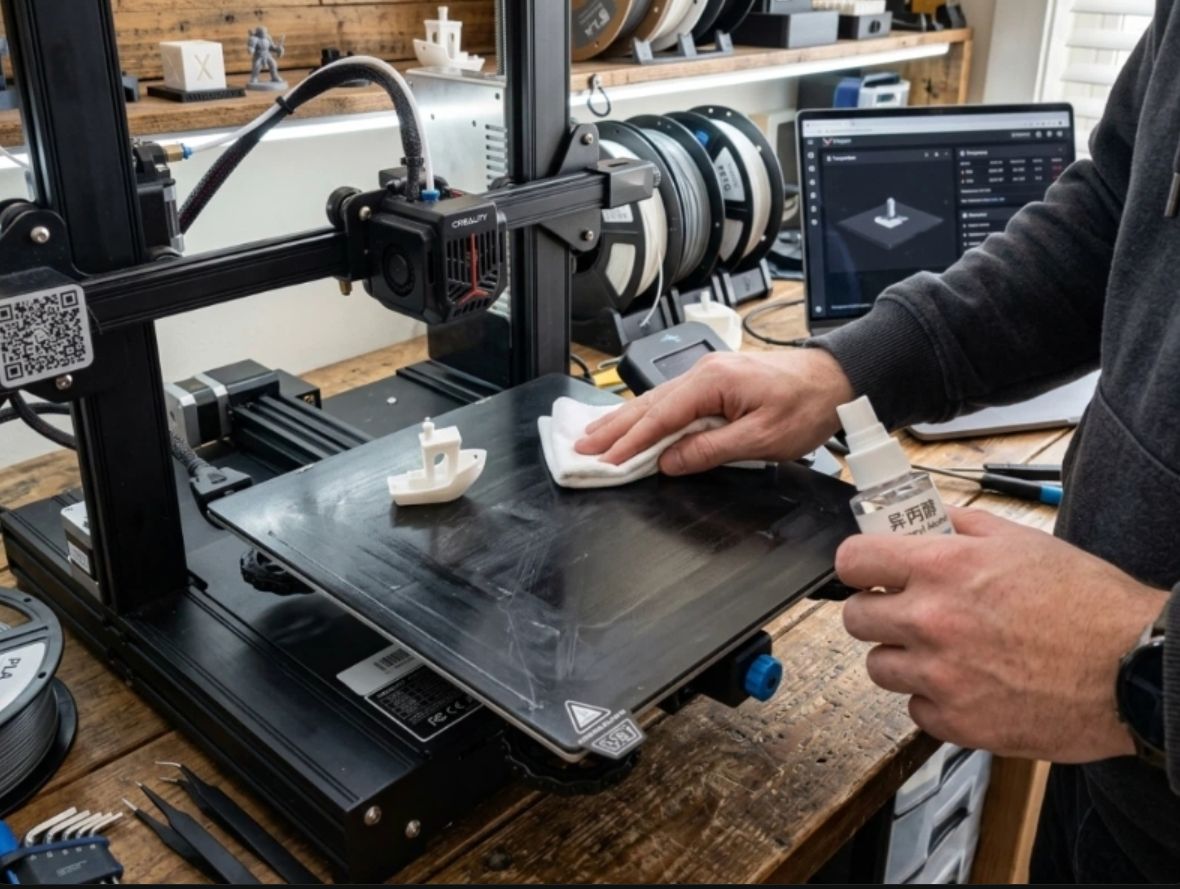
- 印刷の合間にイソプロピルアルコールを使う
- 定期的にぬるま湯と食器用洗剤で洗う
- 印刷領域には必要以上に触れない
適切に清掃するだけで印刷品質が大きく向上することに、多くのユーザーが驚きます。
![イソプロピルアルコールと糸くずの出ない布で3Dプリンターのビルドプレートを清掃し、見えない指紋を取り除いて初層の密着性を高める様子]
シナリオ ##3:本当の原因はフィラメント
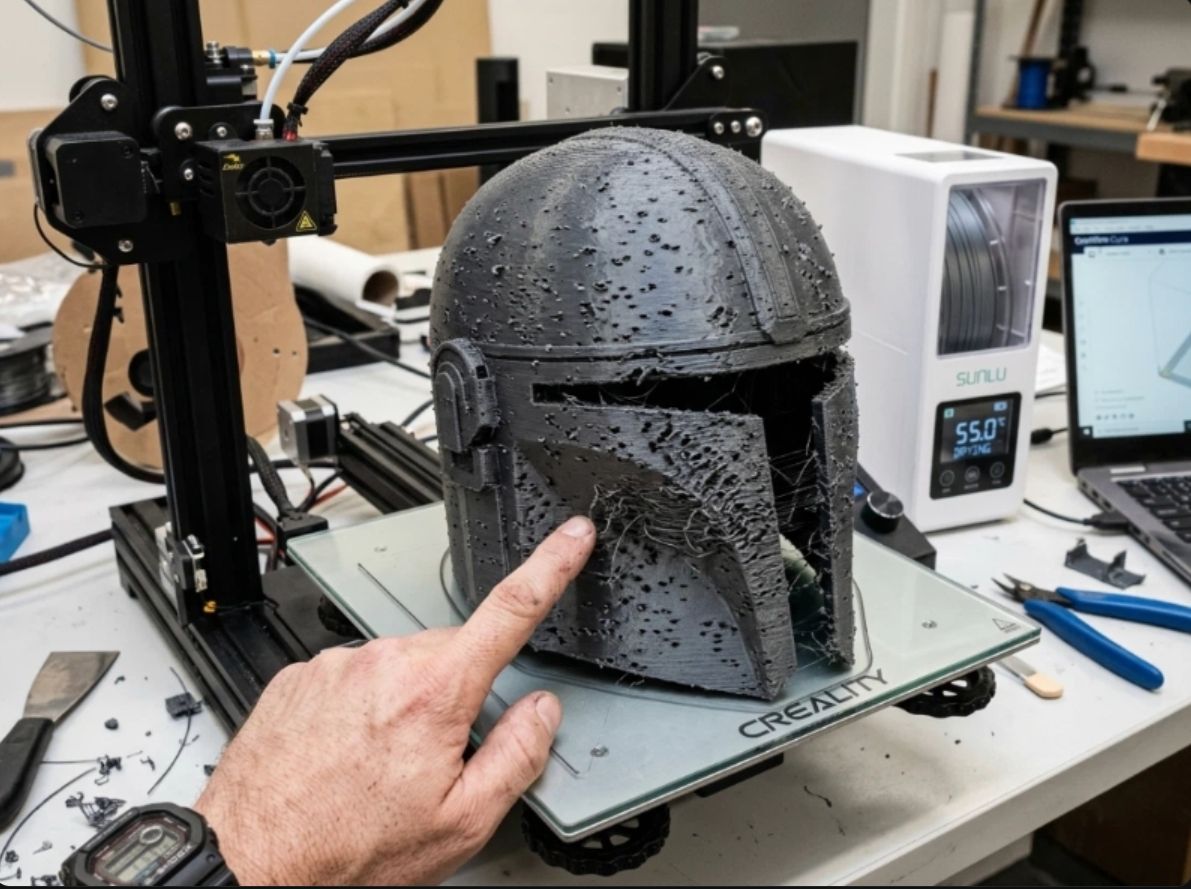
大きなコスプレ用ヘルメットを印刷しているとします。
プリンターのキャリブレーションは済み、温度も正しく、ベッドも水平です。
それでも印刷物は糸引きと粗い表面で覆われています。
原因は湿気かもしれません。
PETG、ABS、TPU、Nylonなどの材料は、空気中の水分を驚くほど早く吸収します。湿ったフィラメントが高温ノズルを通過すると、閉じ込められた水分が蒸気になり、気泡や不安定な押し出しを引き起こします。
よくある兆候は次のとおりです。
- 過度な糸引き
- 粗い表面
- パチパチ、ポンという音
- 層間密着の低下
多くのユーザーはリトラクション設定で直そうとしますが、本当の解決策はフィラメントを乾燥させることかもしれません。
<br>フィラメントドライヤーは、メイカーが購入できるアップグレードの中でも特に効果的なものの一つです。
![3Dプリント中の湿ったフィラメントの症状:高温ノズルから気泡が弾けて蒸気が逃げ、過度な糸引きと粗い表面が生じる状態]
シナリオ ##4:初層を急ぎすぎる
現代のプリンターは高速で、多くのユーザーがすぐに速度を最大化しようとします。
しかし、初層は時間を節約したい部分ではありません。
初層を速く印刷しすぎると、次の問題が起きやすくなります。
- 密着不良
- 押し出しの不均一
- 角の浮き
- モデル全体がベッドから剥がれる
初層を遅くすると、フィラメントがビルド面に密着する時間を確保できます。
高速プリンターでも、初層速度を下げるだけで安定性が大きく向上することがあります。
2時間を無駄にしないために、2分余計にかけるようなものです。
![初層速度の比較:速い初層では密着不良と角の浮きが起こり、遅い初層ではビルドプレートにしっかり密着する]
印刷前の簡単なチェックリスト
印刷前に、次の点を確認しましょう。
<br>✓ ベッドは水平ですか?
<br>✓ ノズルの高さは適切ですか?
<br>✓ ビルドプレートはきれいですか?
<br>✓ フィラメントは乾燥していますか?
<br>✓ 初層速度は妥当ですか?
<br>このチェックリストは5分もかかりませんが、印刷で起こりがちな失敗の多くを防げます。