출력 문제의 80%를 일으키는 네 가지 설정
3D 프린팅에서 가장 큰 오해 중 하나는 더 나은 출력물을 만들려면 복잡한 설정이 필요하다는 생각입니다.
어떤 슬라이서를 열어도 가속도, 저크, 코스팅, 압력 선행, 심 페인팅, 퍼지 스킨, 적응형 레이어 등 수백 가지 옵션을 볼 수 있습니다.
부담을 느끼기 쉽습니다.
하지만 실제로 흔한 출력 결함의 대부분은 다음 네 가지 설정으로 설명할 수 있습니다.
- 온도
- 냉각
- 리트랙션
- 레이어 높이
고급 기능을 조정하기 전에 이 기본기를 익히면 대부분의 출력 문제를 해결할 수 있습니다.
시나리오 #1: 왜 출력물에 실이 생기나요?
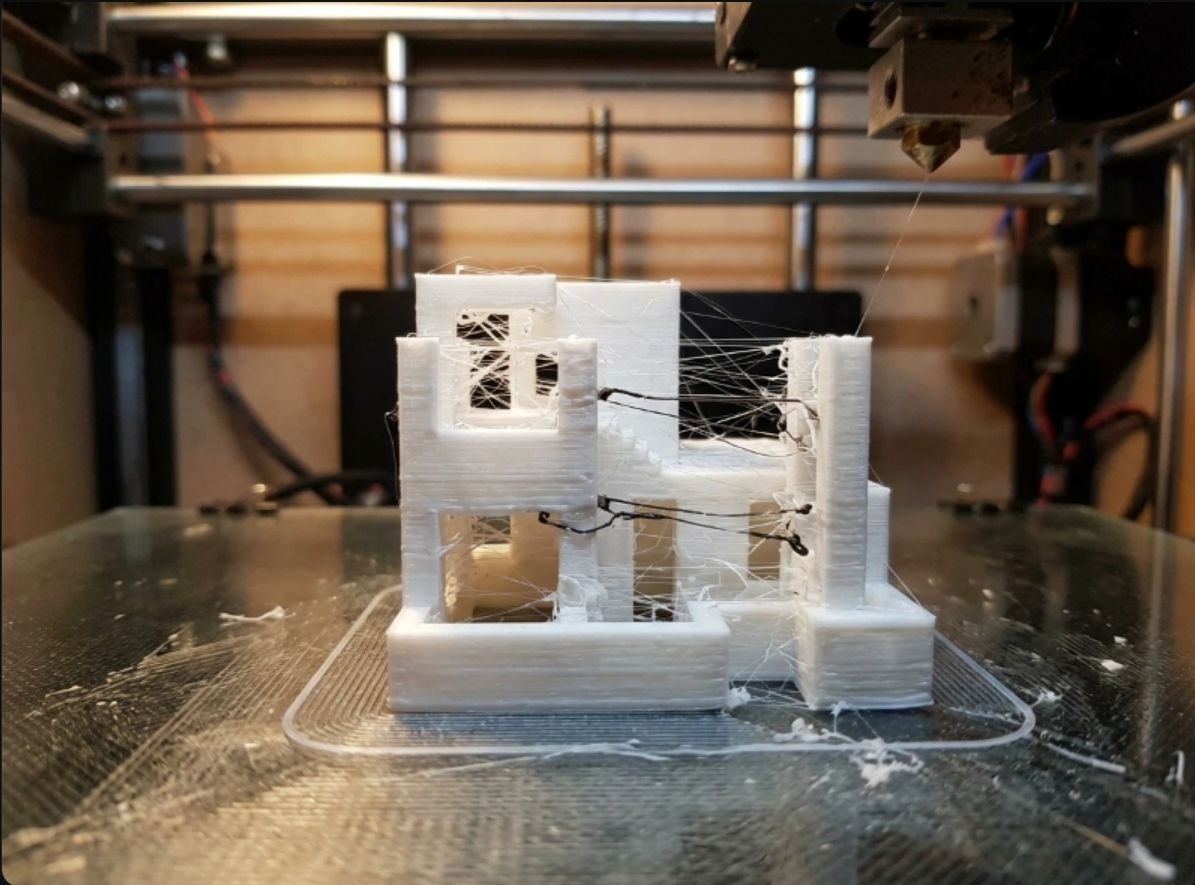
출력을 마친 뒤 모델의 서로 다른 부분 사이에 얇은 플라스틱 가닥이 늘어진 것을 발견할 수 있습니다.
프린터 안에 거미가 살고 있었던 것처럼 보입니다.
이를 스트링잉이라고 합니다.
많은 초보자는 즉시 필라멘트를 탓합니다.
실제로는 보통 두 가지 설정이 원인입니다.
리트랙션
리트랙션은 이동 동작 전에 필라멘트를 뒤로 당깁니다.
리트랙션이 너무 적으면:
- 곳곳에 실이 생김
- 표면이 거칠고 보풀이 생김
- 플라스틱이 과도하게 쌓임
리트랙션이 너무 많으면:
- 압출 부족
- 이동 후 재료가 빠짐
온도
노즐 온도가 높을수록 필라멘트가 더 쉽게 흐릅니다.
이는 레이어 결합에 도움이 됩니다.
하지만 온도가 너무 높으면 이동 중에도 필라멘트가 계속 흘러나옵니다.
일반적인 시작 범위:
| 재료 | 일반 범위 |
|---|---|
| PLA | 190–220°C |
| PETG | 230–250°C |
| ABS | 230–260°C |
리트랙션을 변경하기 전에 먼저 온도를 확인하십시오.
![리트랙션 부족 또는 과도한 노즐 온도로 인해 두 출력 타워 사이에 얇은 플라스틱 가닥이 생긴 3D 프린팅 스트링잉 결함]
시나리오 ##2: 왜 출력물 모서리가 들리나요?
처음 몇 개의 레이어는 완벽해 보입니다.
세 시간이 지나면 한쪽 모서리가 들리기 시작합니다.
곧 출력물 전체가 베드에서 떨어집니다.
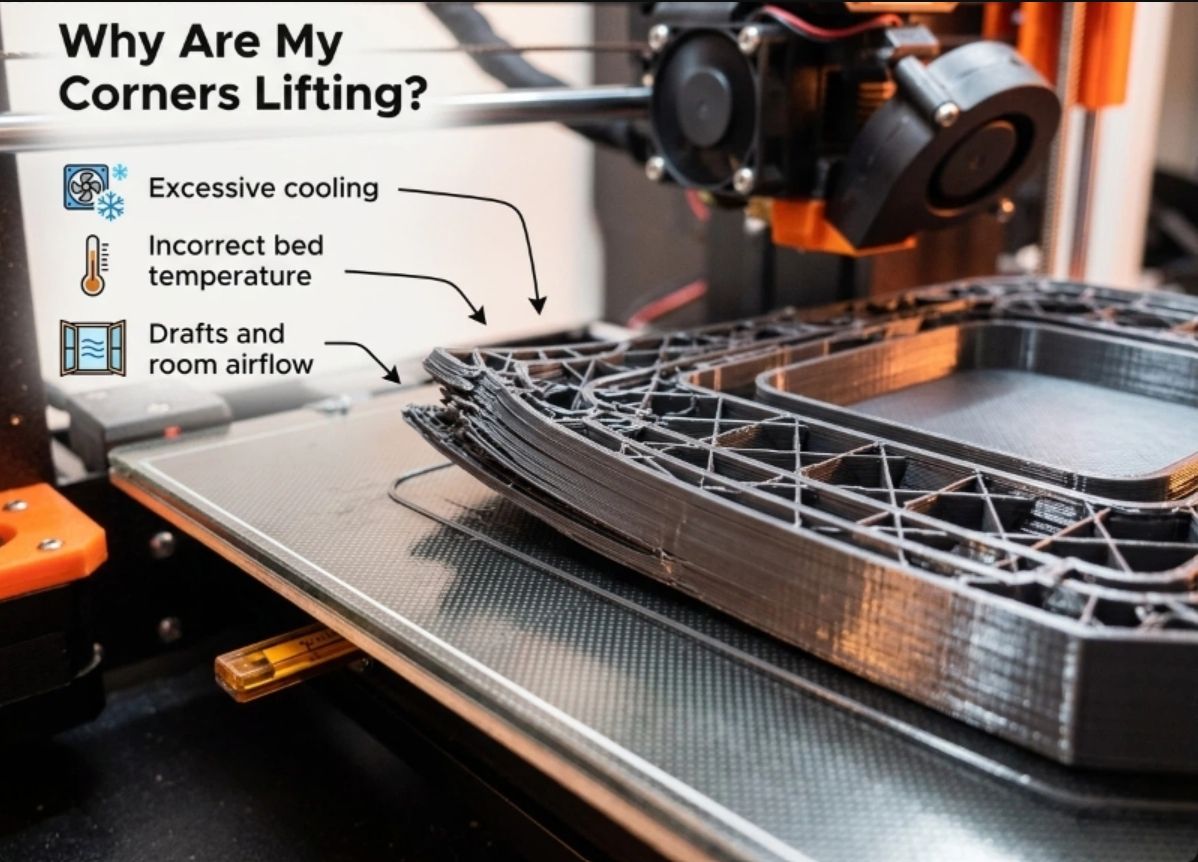
이를 워핑이라고 합니다.
가장 흔한 원인은 다음과 같습니다.
- 냉각 과다
- 잘못된 베드 온도
- 외풍과 실내 공기 흐름
냉각이 항상 좋은 것은 아닙니다
많은 메이커는 냉각을 많이 할수록 품질이 좋아진다고 생각합니다.
PLA에서는 맞는 말입니다.
하지만 ABS에서는 틀린 경우가 많습니다.
엔지니어링 소재에서는:
- 과도한 냉각이 내부 응력을 증가시킴
- 부품이 고르지 않게 수축함
- 모서리가 빌드 플레이트에서 들림
PLA에서 완벽하게 작동하는 설정이 ABS 출력물을 망칠 수 있습니다.
![과도한 냉각 또는 잘못된 베드 온도로 인해 여러 레이어 후 모서리가 빌드 플레이트에서 들린 3D 프린팅 워핑]
시나리오 ##3: 왜 레이어가 분리되나요?
완성된 출력물을 집어 들었을 때 놀라운 상태를 발견할 수 있습니다.
레이어가 손으로 벗겨집니다.
이는 전형적인 레이어 접착 문제입니다.
가장 흔한 원인은 다음과 같습니다.
노즐 온도가 너무 낮음
필라멘트는 이전 레이어와 결합할 수 있을 만큼 충분히 뜨거워야 합니다.
온도가 너무 낮으면:
- 레이어가 제대로 융합되지 않음
- 부품이 취약해짐
- 강도가 크게 떨어짐
냉각 과다
냉각은 플라스틱을 빠르게 굳힙니다.
그러나 냉각을 지나치게 강하게 하면 적절한 결합을 방해할 수 있습니다.
목표는 최대 냉각이 아닙니다.
균형 잡힌 냉각이 목표입니다.
시나리오 ##4: 왜 출력물 표면이 거칠어 보이나요?
많은 사용자는 자신의 프린터가 매끄러운 표면을 만들 수 없다고 생각합니다.
실제로는 레이어 높이가 문제인 경우가 많습니다.
![낮은 노즐 온도 또는 과도한 냉각으로 레이어 접착이 불량해져 레이어가 분리되고 손으로 벗겨지는 3D 프린팅 부품]
레이어 높이 이해하기
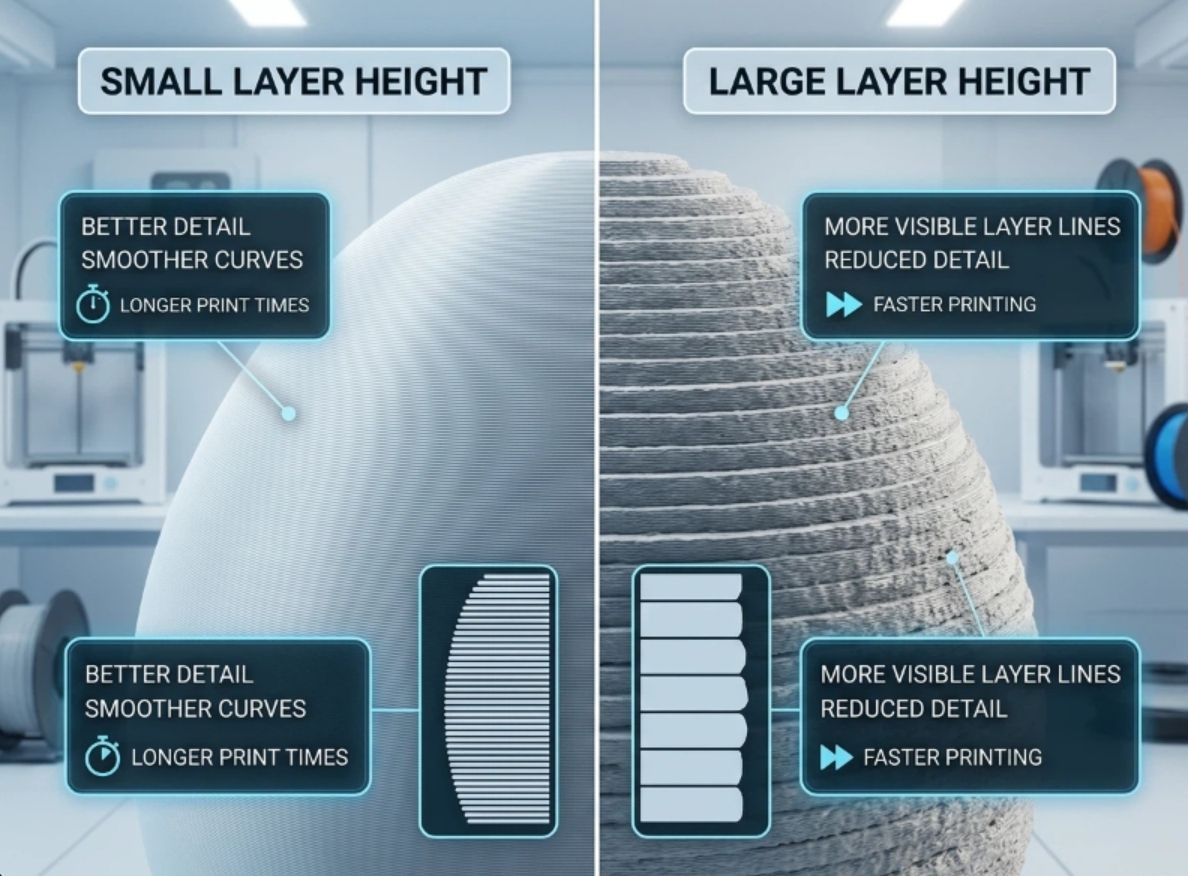
레이어 높이를 해상도라고 생각해 보십시오.
레이어가 작으면:
- 디테일 향상
- 곡선이 더 매끄러움
- 출력 시간이 길어짐
레이어가 크면: - 출력 속도가 빨라짐
- 레이어 선이 더 잘 보임
- 디테일이 줄어듦
설정-문제 빠른 점검표
결함에서 원인을 역추적하는 것은 문제를 해결하는 빠른 방법 중 하나입니다.
| 문제 | 먼저 확인할 항목 |
|---|---|
| 스트링잉 | 리트랙션, 온도 |
| 워핑 | 냉각, 베드 온도 |
| 레이어 분리 | 노즐 온도 |
| 거친 표면 | 레이어 높이 |
| 블롭 및 돌기 | 온도 |
| 약한 부품 | 온도, 냉각 |
한 번에 열 가지 설정을 바꾸지 말고, 결함을 파악한 뒤 가장 가능성 높은 원인에 집중하십시오.
메이커가 저지르는 가장 큰 실수
많은 초보자는 다섯이나 여섯 가지 설정을 동시에 조정합니다.
그 결과는 어떻게 될까요?
무엇이 문제를 해결했는지 아무도 알 수 없습니다.
전문 사용자는 거의 이런 방식으로 작업하지 않습니다.
다음처럼 하나씩 변경합니다.
- 하나의 매개변수
- 한 번의 테스트 출력
- 한 번의 비교
이 접근법을 사용하면 문제 해결이 더 빠르고 훨씬 안정적입니다.